
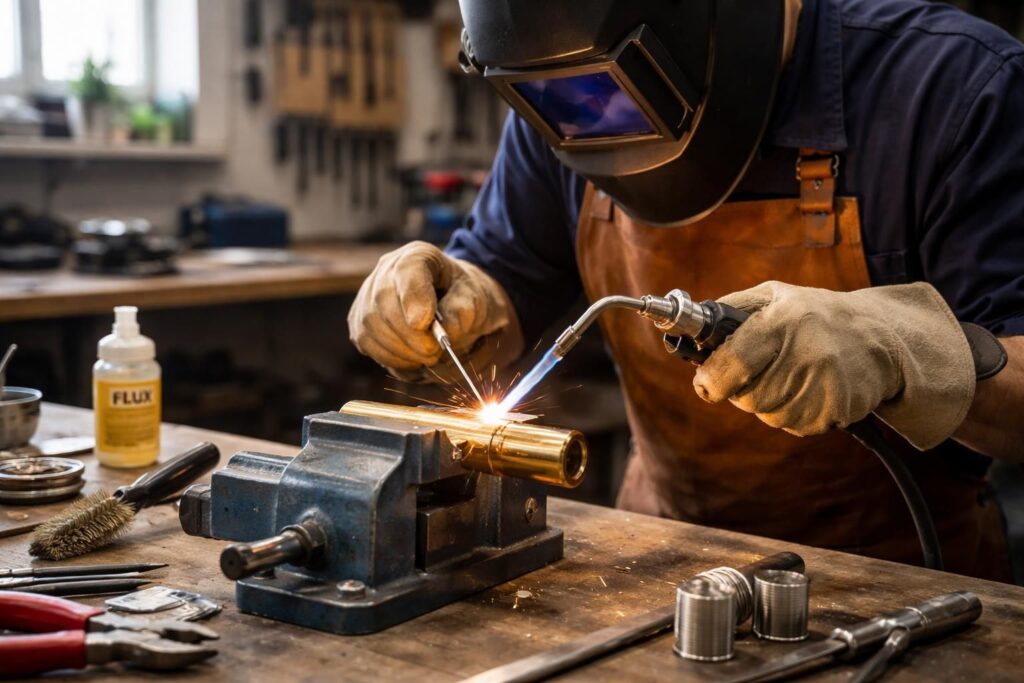
Le laiton, alliage précieux de cuivre et de zinc, occupe une place de choix dans divers secteurs industriels et artisanaux en raison de sa résistance à la corrosion et de sa belle finition dorée. Cependant, sa soudabilité présente certains défis spécifiques liés à ses propriétés physiques et chimiques. Savoir souder correctement le laiton nécessite donc une compréhension précise du matériau, des techniques appropriées et des conditions optimales de travail. Ce guide se penche sur les aspects clés pour maîtriser le soudage du laiton efficacement, tout en insistant sur la sécurité, la préparation et le choix du matériel adapté.
Le soudage du laiton ne se résume pas à appliquer un simple arc électrique : il faut gérer la température, éviter la déformation et les défauts comme la porosité. Plusieurs procédés comme le soudage TIG, MIG ou à l’oxyacétylène sont adaptés selon les besoins, chaque méthode ayant ses avantages et contraintes. Ce guide illustre ces techniques en détaillant les réglages et gestes à privilégier pour que les soudures soient solides, nettes et esthétiques. Naviguer dans les différents alliages et leurs particularités s’avère également indispensable pour un résultat pérenne, notamment dans des environnements industriels en 2026 où la qualité et la fiabilité sont primordiales.
En intégrant les conseils pratiques issus de retours terrain et des tests de matériel de soudure récents, ce document propose une méthode simple et progressive pensée pour les bricoleurs sérieux et les débutants. Des astuces de préparation des pièces au choix des outils et réglages, chaque étape est expliquée avec précision pour assurer une répétabilité optimale. Une attention constante à la sécurité, en particulier face aux fumées générées et aux risques de brûlures ou projections, sera également un fil rouge tout au long de ce dossier.
À travers cette plongée complète dans les techniques de soudure du laiton, les artisans et soudeurs en herbe disposeront d’un arsenal utile pour aborder ce métal délicat avec confiance et compétence. Un matériel adéquat, une compréhension fine des contraintes et un souci constant de la qualité feront la différence entre une soudure ratée et un cordon réussi. Le laiton, dans sa diversité d’alliages et applications, révèle ici toutes ses possibilités quand il est soudé avec méthode et rigueur.
En bref :
- 🎯 Le laiton est un alliage cuivre-zinc fragile, nécessitant une gestion précise de la température pour éviter déformations et fissures.
- 🛠️ Les procédés TIG et MIG sont privilégiés pour leur contrôle fin et la qualité des soudures sur ce métal.
- 🔧 La préparation du laiton par nettoyage et dégraissage est cruciale pour un soudage réussi.
- ⚠️ La sécurité impose un équipement adapté et une ventilation efficace pour limiter les fumées toxiques.
- 📋 Un matériel de soudure spécifique, comme des baguettes en laiton ou bronze, améliore la résistance du joint.
- 🧰 Un réglage de départ « qui marche souvent » constitue la base avant d’ajuster en fonction du résultat observé.
Les fondamentaux du laiton : comprendre sa composition et ses propriétés pour mieux le souder
Avant toute intervention de soudage sur du laiton, il est essentiel de saisir les caractéristiques propres à cet alliage. Le laiton se compose essentiellement de cuivre et de zinc, avec des proportions variables allant généralement de 60 à 90 % de cuivre. Cette composition influence directement ses propriétés mécaniques et thermiques.
Il existe plusieurs types de laiton, chacun présentant des particularités importantes à prendre en compte en soudage. Parmi les plus répandus, on distingue :
- Laiton alpha : contient jusqu’à 35 % de zinc, caractérisé par une bonne ductilité et malléabilité, ce qui facilite le travail en atelier et le soudage sans fissuration.
- Laiton bêta : entre 35 % et 45 % de zinc, avec une plus grande dureté et résistance, mais plus sensible à la déformation sous chaleur.
- Laiton naval : enrichi en étain (environ 0,8 %), reconnu pour sa résistance accrue à la corrosion, notamment dans les environnements marins, ce qui demande une vigilance particulière lors de la soudure compte tenu des propriétés spécifiques des éléments d’alliage.
- Laiton pour cartouches : généralement 70 % cuivre et 30 % zinc, ce type est fréquemment utilisé dans l’industrie mécanique et nécessite une approche méticuleuse pour éviter la porosité et le perçage.
Sur le plan physique, le laiton partage plusieurs caractéristiques marquantes :
- Point de fusion relativement bas, situé entre 900 et 940 °C, rendant ce métal facile à travailler si la température est bien contrôlée.
- Haute conductivité thermique, ce qui entraîne un transfert de chaleur rapide. Cette propriété peut compliquer le contrôle du bain de fusion pendant le soudage.
- Conductivité électrique appréciable, ce qui est valorisé dans les applications électriques mais demande un soin particulier dans le choix du procédé de soudage.
- Relativement mou, favorisant la formabilité, mais aussi la possibilité de déformation sous surchauffe.
- Excellente résistance à la corrosion, un atout dans la réalisation d’objets durables, notamment en plomberie et industrie navale.
La variabilité de ces propriétés impose une adaptation permanente lors du soudage, d’où l’importance de bien connaître la nuance de laiton utilisée avant d’entreprendre l’opération. Par exemple, la meilleure technique pour souder un laiton alpha en atelier pourra s’avérer inappropriée sur un laiton naval soumis à une forte contrainte mécanique ou environnementale.
Voici un tableau résumé des principaux types de laiton et leurs implications pour le soudage :
| Type de laiton 🔩 | Proportion de zinc (%) ⚙️ | Caractéristiques mécaniques 🔧 | Considérations pour soudage 🔥 |
|---|---|---|---|
| Laiton alpha | 0-35 | Ductile, malléable | Facile à souder, faible risque de fissure |
| Laiton bêta | 35-45 | Dur, résistant | Plus sujet à la déformation, nécessite contrôle précis de chaleur |
| Laiton naval | 39,2 (avec 0,8 % d’étain) | Résistant à la corrosion, adapté milieux marins | Attention aux contraintes thermiques, choix précis du métal d’apport |
| Laiton cartouches | 30 (environ) | Résistant, standard industriel | Gestion rigoureuse de la porosité et oxydation |
Pour approfondir la compréhension des matériaux et leurs compatibilités, il est conseillé de consulter des ressources spécialisées comme les métaux compatibles en soudure. Cette connaissance évite les erreurs fréquentes et guide le choix du procédé de soudage adéquat.
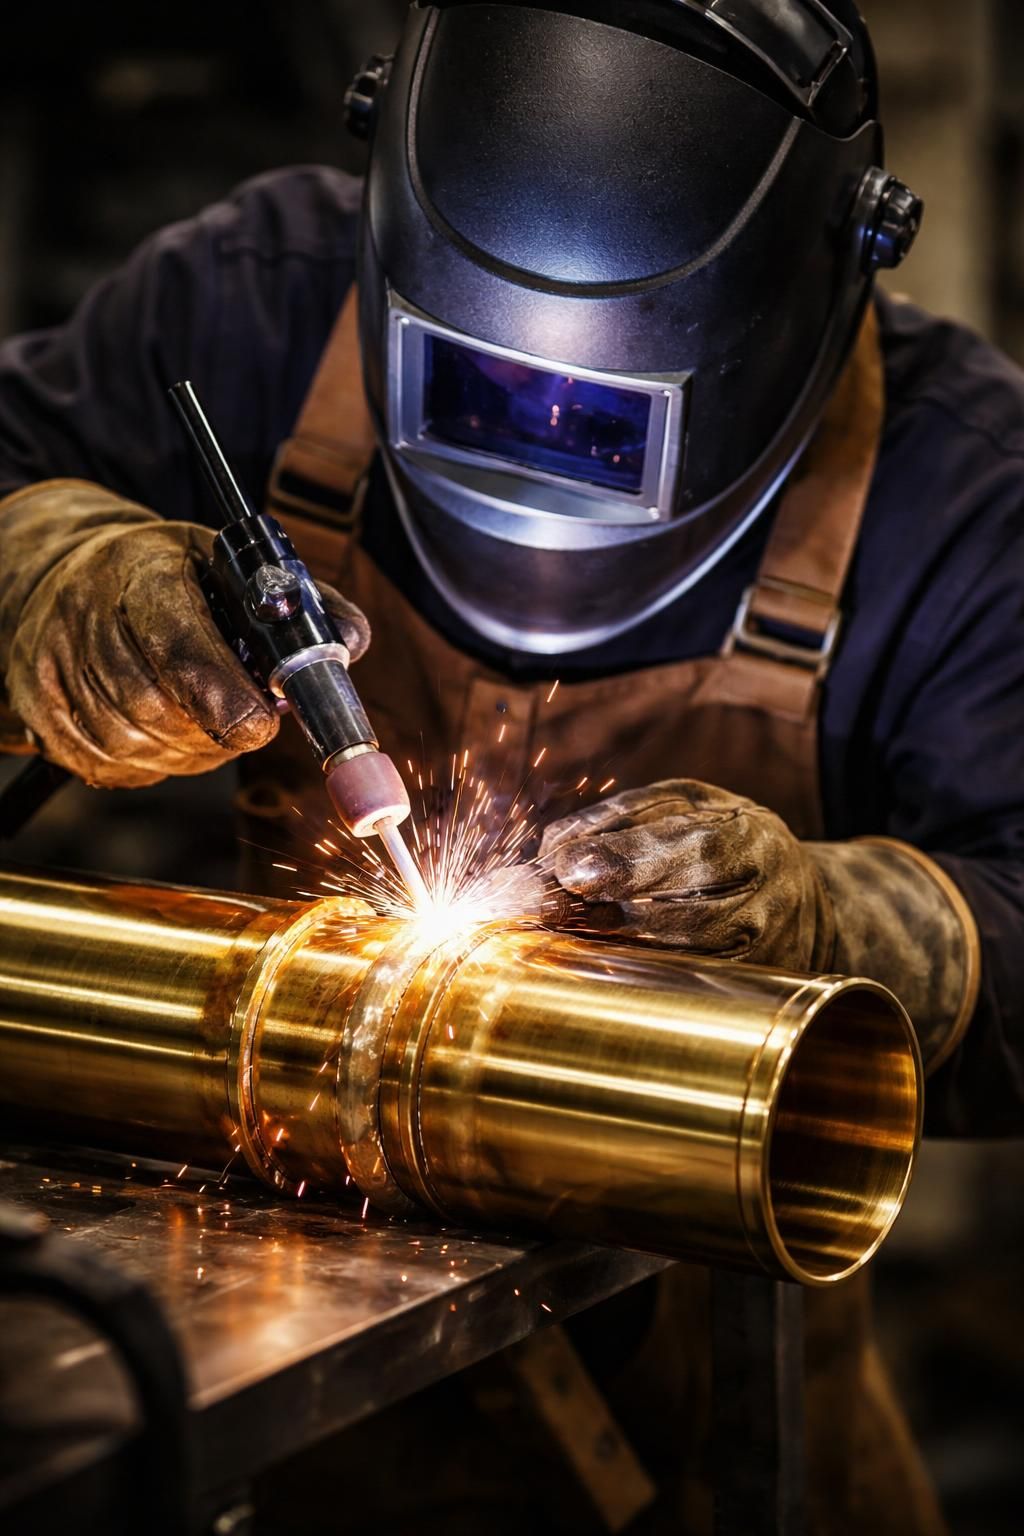
Préparation du laiton avant soudure : conseils pratiques pour un montage impeccable
La réussite d’une soudure sur laiton dépend en grande partie d’une préparation méticuleuse. Chaque étape doit être contrôlée pour éviter les défauts classiques tels que la porosité, les fissures ou le collage.
Nettoyage et dégraissage
Les soudures sur laiton demandent qu’aucun contaminant (huile, graisse, oxydation) ne soit présent sur la surface à assembler. Une salissure aussi minime soit-elle peut perturber la fusion et produire des soudures poreuses ou cassantes.
Utiliser une brosse métallique ou un papier abrasif fin est recommandé pour éliminer les oxydes. Ensuite, un nettoyage chimique avec un dégraissant adapté s’impose pour assurer une surface parfaitement nette.
Élimination des revêtements et décochages
Certains laiton peuvent posséder un placage ou une couche protectrice (vernies, peintures). Ces matières doivent impérativement être enlevées avant le soudage. À défaut, elles brûlent et génèrent des fumées toxiques ou des défauts dans le joint.
Un ponçage localisé ou l’emploi de solvant chimiques spécifiques sont efficaces. L’idée est d’atteindre le métal nu afin d’assurer une fusion homogène et solide.
Choix des consommables et matériels
La réussite d’une soudure sur laiton passe aussi par la sélection d’un matériel de soudure adapté :
- 🔸 Baguettes de soudage en laiton ou bronze, en adéquation avec l’alliage à souder.
- 🔸 Flux protecteur compatible, permettant d’éliminer l’oxydation et facilitant la liaison entre pièces.
- 🔸 Poste TIG ou MIG de préférence, garantissant un contrôle précis de la tension et de la chaleur.
- 🔸 Pince de serrage pour maintenir fermement les pièces en position.
- 🔸 Gants et casque de protection, éléments indispensables pour la sécurité.
Pour s’équiper ou compléter ses outils, consulter des fournisseurs spécialisés tels que les accessoires pour soudeur est judicieux afin de s’orienter vers du matériel performant et adapté.
Montage et positionnement
Un bon positionnement des pièces est indispensable. L’utilisation de pinces spéciales maintient fermement l’assemblage, évitant tout déplacement qui pourrait nuire à la qualité du cordon. On privilégiera une approche progressive en commençant à souder par points d’ancrage pour immobiliser l’ensemble avant la finition.
Chaque détail compte, et la préparation rigoureuse est la garantie d’une soudure propre, sans défaut structurel ni esthétique.
Maîtriser les techniques de soudage adaptées au laiton : conseils et réglages indispensables
Le laiton demande des méthodes spécifiques pour souder sans déformation ni défaut. Le choix du procédé dépend souvent de l’application et de l’épaisseur du matériau.
Soudage TIG sur laiton : précision et contrôle de la chaleur
Le soudage TIG (Tungsten Inert Gas) est idéal pour le laiton. Il fournit un arc stable et un apport de chaleur très régulé, ce qui est fondamental pour éviter que le métal n’explose ou se déforme. L’utilisation d’une électrode de tungstène fine, associée à un métal d’apport en laiton ou bronze, est recommandée.
Une réglage de courant bas à moyen (entre 30 et 90 A selon épaisseur) avec un gaz inerte comme l’argon assure la protection du bain de fusion contre l’oxydation. La longueur d’arc courte, apportée par un geste précis, réduit les risques de surchauffe.
Soudage MIG sur laiton : rapidité et efficacité pour sections moyennes
Le soudage MIG (Metal Inert Gas) est plus rapide et convient pour les épaisseurs moyennes. En soudage du laiton, il est primordial d’adopter un réglage d’intensité plus bas que pour l’acier, ainsi qu’une vitesse d’avance du fil d’apport adaptée. Un gaz argon pur ou un mélange argon/hélium protège également la zone.
La maîtrise de la longueur d’arc et de la vitesse de soudage détermine la qualité finale. Une longueur d’arc trop importante provoquera une surchauffe et un cordon irrégulier, avec risques de fissures.
Le soudage à l’oxyacétylène sur laiton : méthode traditionnelle toujours efficace
La souplesse du soudage à l’oxyacétylène reste appréciée pour certains travaux sur laiton, notamment sur des pièces complexes ou peu épaisses. La maîtrise de la flamme neutre est cruciale pour limiter la dézincification et la formation de porosité.
Cette méthode demande une main sûre et un réglage rigoureux des débits d’oxygène et d’acétylène. La brasure avec baguette assortie s’opère en veillant à maintenir une température modérée pour éviter la déformation.
En cas de difficulté, une méthode d’ajustement simple consiste à augmenter très légèrement la vitesse de soudage si le laiton « colle » ou à réduire l’intensité si des perforations apparaissent. Ce principe s’applique dans tous les procédés.
Respecter les règles de sécurité et anticiper les risques liés au soudage du laiton
La sécurité lors du soudage du laiton est une priorité non négociable pour préserver la santé et garantir des conditions de travail optimales.
Protection individuelle adaptée
Le port d’un casque à écran auto-obscurcissant, de gants résistants à la chaleur, et de vêtements protecteurs est impératif pour prévenir les risques liés aux projections et rayonnements UV. Un tablier en cuir complète la tenue pour protéger le torse.
Gestion des fumées toxiques et ventilation
Le laiton produit des fumées nocives, notamment dues à la vaporisation du zinc. Il est donc indispensable de disposer d’une ventilation performante ou d’un extracteur de fumées placé proche de la zone de soudage. Ce point est souvent négligé mais fondamental pour éviter des troubles respiratoires.
Risques électriques et prévention
Vérifier l’état des câbles, la bonne connexion de la masse et l’intégrité du matériel permet de limiter les risques d’électrocution. Maintenir une zone de travail propre et sèche contribue aussi à la sécurité électrique.
Adopter une posture calme et maîtrisée, se donner le temps de régler correctement son équipement avant de commencer, sont des règles de base qui s’appliquent parfaitement au soudage du laiton, comme pour d’autres métaux.
Finitions, contrôle qualité et applications pratiques du laiton soudé
Une fois la soudure réalisée, la qualité finale dépend aussi bien des conditions de soudage que des étapes de finition et vérification.
Nettoyage et polissage des soudures
Le retrait des résidus de flux, des éclats de soudure et des impuretés assure non seulement une esthétique correcte mais évite également la corrosion à long terme. Le recours à une brosse métallique fine et un polissage à la meule adaptée ou au composé de polissage permettent d’obtenir un rendu uniforme.
Inspection visuelle et tests non destructifs
L’inspection est essentielle pour détecter fissures, porosité ou inclusions. Un contrôle visuel approfondi, complété par des méthodes comme l’examen aux ultrasons ou la radiographie, peut être effectué selon la criticité de la pièce. L’objectif est de garantir la solidité et la durabilité du joint soudé, cruciaux dans des applications de plomberie ou mécaniques.
Applications courantes du laiton soudé
Le laiton soudé est largement exploité :
- ⚙️ Dans la plomberie, pour des raccords étanches et résistants.
- 🎨 En décoration, notamment pour des objets d’art ou des éléments architecturaux.
- 🎺 Dans la fabrication d’instruments de musique où la précision des soudures influe sur la qualité acoustique.
- 🚢 Dans l’industrie navale pour ses propriétés anti-corrosives en milieu marin.
Pour approfondir les techniques adaptées, des guides spécialisés très complets sont disponibles, comme ce guide pas à pas des techniques de soudage du laiton, qui détaille avec précision les procédures et choix d’équipement selon les cas de figure.
Liste pratique des éléments indispensables pour souder le laiton efficacement
- 🧽 Nettoyant/dégraissant de qualité pour préparation des pièces.
- 🔩 Baguettes de soudage adaptées à la composition du laiton.
- 🛡️ Casque et gants protecteurs pour la sécurité.
- ⚡ Poste TIG ou MIG avec réglages fins.
- 💨 Extracteur de fumées ou ventilation optimale.
- 🔧 Pinces et maintien d’assemblage solides.
- 📏 Outils de contrôle pour ajuster la qualité.
Voici un tableau pratique pour les réglages de départ selon le procédé et épaisseur de laiton :
| Procédé 🔥 | Épaisseur (mm) 📐 | Réglages de départ ⏺️ | Gaz de protection 🛡️ |
|---|---|---|---|
| TIG | 1-3 | 30-60 A, électrode tungstène 1,6 mm, longueur d’arc courte | Argon pur |
| TIG | 4-6 | 60-90 A, électrode tungstène 2,4 mm, contrôle régulier du bain | Argon pur |
| MIG | 1-4 | 55-85 A, fil laiton ou bronze, vitesse fil ajustée, longueur d’arc courte | Argon ou mélange Argon/He |
| Oxyacétylène | 0,5-3 | Flamme neutre, contrôle précis débit gaz | Pas de gaz externe |
Quel fil de soudure convient le mieux pour le laiton ?
Le fil idéal est un fil à base cuivre ou bronze, adapté à la composition du laiton, favorisant un joint solide et une bonne résistance à la fissuration.
Doit-on utiliser un courant continu ou alternatif pour le soudage TIG du laiton ?
Le courant continu est préféré en soudage TIG du laiton pour garantir un arc stable et un meilleur contrôle de la fusion.
Comment éviter la porosité liée au zinc durant la soudure ?
Un nettoyage soigneux des pièces et l’utilisation d’un gaz de protection approprié limitent fortement la porosité due à l’oxydation du zinc.
Quels sont les équipements de protection essentiels lors du soudage du laiton ?
Un casque à écran auto-obscurcissant, des gants résistants à la chaleur, un tablier en cuir et une ventilation efficace sont indispensables.
Peut-on souder le laiton en position verticale ?
Oui, mais cela requiert de la pratique. Il faut contrôler la vitesse et la température pour éviter les défauts liés à la gravité ou à la surchauffe.