
Deux métaux de la même famille se soudent sans difficulté particulière : acier avec acier, inox avec inox, aluminium avec aluminium. Entre familles différentes, c’est du cas par cas. L’inox se soude très bien sur l’acier avec un métal d’apport 309L. La fonte se soude sur l’acier avec des électrodes au nickel, à condition de prendre son temps. Le cuivre et le laiton se brasent plutôt qu’ils ne se soudent. Et l’aluminium ne se soude jamais directement sur l’acier, l’inox, la fonte ou le cuivre : il se visse, se rivette ou se colle. Le tableau ci-dessous donne la réponse pour 21 couples, puis chaque cas est détaillé avec le procédé et le métal d’apport.
Le tableau des compatibilités : 21 couples de métaux
Il se lit comme le tableau des distances d’une carte routière : un métal en ligne, l’autre en colonne, la réponse à l’intersection. Sur téléphone, fais défiler le tableau vers la droite.
| Acier | Inox | Fonte | Alu | Cuivre | Laiton | |
|---|---|---|---|---|---|---|
| Acier | Oui | Oui, apport 309L | Électrode nickel | Non | Brasage | Brasage |
| Inox | Oui, apport 309L | Oui | Électrode nickel | Non | Brasage | Brasage |
| Fonte | Électrode nickel | Électrode nickel | Électrode nickel | Non | Brasage | Brasage |
| Alu | Non | Non | Non | Oui, TIG ou MIG | Non | Non |
| Cuivre | Brasage | Brasage | Brasage | Non | Oui (TIG) ou brasage | Brasage |
| Laiton | Brasage | Brasage | Brasage | Non | Brasage | Brasage |
- Oui : soudure classique par fusion (électrode, MIG ou TIG) avec le métal d’apport adapté.
- Électrode nickel : soudable, mais avec des électrodes spéciales et une méthode lente, sinon la fonte fissure.
- Brasage : les pièces ne fondent pas, c’est un métal d’apport qui fond plus bas (laiton, alliage à l’argent) qui les lie. Solide, mais moins tenace à la chaleur qu’une soudure.
- Non : la soudure directe ne prend pas ou casse. Il faut un assemblage mécanique ou collé.
Bilan des 21 couples : 5 se soudent sans difficulté particulière, 3 passent avec des électrodes au nickel, 8 se brasent, et 5 ne tiennent pas en soudure directe, tous ceux qui associent l’aluminium à un autre métal. Ce tableau vaut pour un atelier équipé d’un poste à souder et d’un chalumeau : l’industrie assemble l’alu et l’acier par friction ou par explosion, avec des machines hors de portée d’un garage.
Pourquoi certains métaux se soudent ensemble et d’autres non
Souder, c’est faire fondre les bords des deux pièces pour qu’ils se mélangent dans un même bain et se solidifient en un seul morceau. Trois choses décident si ce mélange tient.
- Le mélange lui-même. Le fer se mélange bien au chrome, au nickel et au carbone : c’est pour ça que l’acier et l’inox se soudent l’un sur l’autre. Le fer et l’aluminium forment au contraire des composés intermétalliques, durs et cassants comme du verre. Le cordon a l’air accroché et casse net au premier choc.
- Les températures de fusion. L’aluminium fond vers 660 °C, l’acier vers 1 500 °C. Quand l’acier commence à fondre, l’alu a coulé depuis longtemps.
- La dilatation et la conduction de la chaleur. Deux métaux qui ne se dilatent pas autant tirent l’un sur l’autre en refroidissant, et c’est ce retrait qui fissure la fonte. Le cuivre, lui, évacue la chaleur si vite qu’il faut un préchauffage ou beaucoup d’intensité pour simplement le faire fondre.
| Métal | Fond vers | Conduction de la chaleur (cuivre = 100) | Dilatation (mm par mètre pour 100 °C) | Attiré par un aimant |
|---|---|---|---|---|
| Acier doux | 1 500 °C | 13 | 1,2 | Oui |
| Inox 304 / 316 | 1 400 à 1 450 °C | 4 | 1,7 | Non, ou très peu |
| Fonte grise | 1 150 à 1 250 °C | 13 | 1,0 à 1,1 | Oui |
| Aluminium | 580 à 660 °C | 40 à 60 | 2,3 | Non |
| Cuivre | 1 085 °C | 100 | 1,7 | Non |
| Laiton | 900 à 940 °C | ≈ 30 | 1,9 à 2,0 | Non |
Peut-on souder de l’inox sur de l’acier ?
Oui, et c’est le couple mixte le plus courant à l’atelier : une platine en acier sous un garde-corps inox, une patte inox sur un châssis, une bride sur une ligne d’échappement. Une seule condition, mais elle compte : utiliser un métal d’apport 309L, pas le 308L ou le 316L que tu prends pour l’inox seul.
Pourquoi du 309L ?
Dans le bain, l’acier dilue l’inox : il apporte du fer et fait baisser la part de chrome et de nickel du mélange. Avec un apport 308L, le cordon peut finir trop pauvre, devenir dur et fissurer. Le 309L est sur-allié, avec environ 24 % de chrome et 13 % de nickel contre 20 % et 10 % pour le 308L : même dilué par l’acier, le cordon reste un inox sain. Le « L » signifie bas carbone.
| Procédé | Métal d’apport | Gaz | À savoir |
|---|---|---|---|
| TIG | Baguette ER309L | Argon pur | Le plus propre, idéal sur tube et tôle fine |
| MIG | Fil ER309LSi | Argon + 2 % de CO₂ (M12) | Pas de mélange 82/18 : trop de CO₂ pour un cordon inox |
| Électrode (MMA) | E309L-16 | Aucun | Le plus simple si tu soudes déjà à l’arc |
Règle l’intensité comme pour de l’acier de même épaisseur, plutôt dans le bas de la fourchette : moins tu fais fondre de métal de base, moins le cordon est dilué. Les valeurs par épaisseur sont dans notre tableau de réglage MIG et notre tableau d’intensité pour l’arc.

Les précautions qu’on oublie
- Le côté acier reste de l’acier : il rouillera jusqu’au cordon. Peins-le, ou passe une galvanisation à froid.
- En milieu humide ou salé (extérieur, bord de mer), l’acier se corrode plus vite au contact de l’inox : c’est la corrosion galvanique. Peindre l’ensemble, cordon compris, règle le problème.
- Brosses et disques réservés à l’inox : une brosse qui a servi sur l’acier dépose des particules de fer qui feront des points de rouille sur l’inox.
- Acier galvanisé sur inox : retire d’abord le zinc sur 2 à 3 cm de chaque côté du joint, comme pour le galvanisé seul.
Les techniques propres à l’inox (réglages, colorations, décapage, protection envers) sont dans notre guide pour souder l’inox.

Électrodes inox E309L-16 Weld Right Ø 2,5 mm (10 baguettes)
Électrodes 309L pour souder l’inox sur l’acier à l’arc, sans bouteille
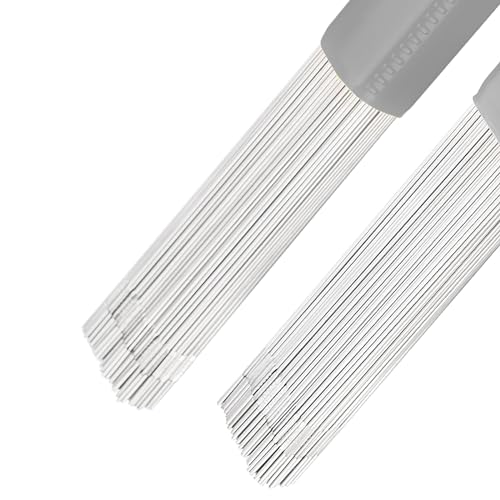
Baguettes TIG inox 309L COYOUCO Ø 1,6 mm (1 kg)
Baguettes 309L pour le TIG, en Ø 1,6 mm pour les tôles de 1 à 3 mm
Peut-on souder de l’aluminium sur de l’acier ?
Non, pas directement : ni à l’arc, ni au MIG, ni au TIG. À l’interface, le fer et l’aluminium forment ces fameux composés intermétalliques fragiles : le cordon peut sembler tenir, il casse net au premier effort ou à la première vibration. Même réponse pour l’alu sur l’inox, sur la fonte ou sur le cuivre.
Ce qui fonctionne à l’atelier :
- Le boulonnage ou le rivetage, avec une isolation entre les deux métaux (rondelles nylon, mastic, ruban adhésif) : au contact de l’acier et de l’humidité, c’est l’aluminium qui se corrode.
- Le collage structural (colles époxy ou MS polymère pour métaux), sur des surfaces dégraissées et poncées : valable pour des habillages, des supports, des pièces peu chargées.
- Les pièces de transition bimétalliques : des barres acier-aluminium plaquées en usine, utilisées dans la construction navale. Tu soudes l’acier côté acier et l’alu côté alu. Solution sérieuse, qui se trouve chez des fournisseurs spécialisés.
Pour l’alu sur l’alu, tout est dans notre guide pour souder l’aluminium et dans sa version au TIG. Garde en tête que les alliages 7075 et 2024 (pièces usinées, aéronautique) ne se soudent pas de façon fiable à l’arc, alors que les séries 5000 et 6000, les plus courantes en tôle et en profilés, se soudent bien.
Souder de la fonte, sur de la fonte ou sur de l’acier
La fonte se soude, mais elle ne pardonne rien : chargée en carbone, elle durcit et fissure dès qu’elle chauffe ou refroidit trop vite. Commence par vérifier que c’en est bien : cassure grise et granuleuse, étincelles courtes et rouge orangé à la meuleuse. Pièces typiques : bâtis de machines, poêles, anciens collecteurs d’échappement, carters de vieux moteurs.
Méthode à froid : électrodes au nickel et petits cordons
- Dégraisse à fond. Une fonte qui a connu l’huile en est imprégnée : chauffe la zone au chalumeau pour la faire suinter, puis nettoie.
- Arrête la fissure en perçant un trou de 3 à 4 mm à chacune de ses extrémités, puis chanfreine en V ou en U.
- Soude à l’électrode pour fonte, dans le bas de la plage d’intensité, par cordons courts de 2 à 3 cm.
- Martèle légèrement chaque cordon juste après l’avoir posé, avec un marteau à panne ronde : ça détend les contraintes de retrait.
- Attends que la zone redevienne tiède, au point d’y poser la main, avant le cordon suivant. Change d’endroit pour répartir la chaleur.
- Laisse refroidir lentement, à l’abri des courants d’air. Jamais d’eau, jamais de soufflette.
Deux familles d’électrodes : le nickel pur (ENi-CI), au dépôt tendre et usinable, pour réparer de la fonte sur de la fonte ; le nickel-fer (ENiFe-CI), plus résistant et plus tolérant à la dilution, à préférer pour souder de la fonte sur de l’acier.

Électrodes spéciales fonte GYS Ø 2,5 mm (blister de 12)
Électrodes spéciales fonte en Ø 2,5 mm, pour les réparations par petits cordons
Méthode à chaud et soudobrasage
La méthode à chaud consiste à préchauffer toute la pièce à plusieurs centaines de degrés (souvent 300 à 600 °C selon la pièce), à souder, puis à la laisser refroidir pendant des heures dans du sable ou sous une couverture isolante. Le résultat est très sain, mais il faut un four ou un gros chalumeau : c’est rare dans un garage. L’alternative courante, pour une pièce qui ne chauffe pas en service, est le soudobrasage au chalumeau oxyacétylénique avec une baguette de laiton enrobée de flux : la fonte ne fond pas, et le risque de fissure baisse nettement.
Et la « fonte d’aluminium » ?
Malgré son nom, ce n’est pas de la fonte : c’est de l’aluminium moulé (carters, culasses, boîtiers). Il se soude comme l’alu, au TIG en courant alternatif avec un métal d’apport 4043, après un dégraissage sérieux, car ces pièces sont souvent imprégnées d’huile.
Cuivre et laiton : braser plutôt que souder
Le cuivre se soude sur lui-même, au TIG en courant continu sous argon, mais il évacue tellement la chaleur qu’il faut le préchauffer dès quelques millimètres d’épaisseur. Pour la plomberie et la plupart des travaux d’atelier, on le brase. Le détail est dans notre page pour souder le cuivre.
Le laiton pose un autre problème. C’est un alliage de cuivre et de zinc, et le zinc bout à 907 °C, à peu près à la température où le laiton fond. Le souder à l’arc fait bouillir le zinc : fumées blanches toxiques et cordon poreux. On le brase, ou on le soudobrase au TIG avec un apport en bronze au silicium (CuSi3). Voir notre guide pour souder le laiton.
| Couple | Méthode | Métal d’apport |
|---|---|---|
| Cuivre / cuivre | Brasage fort au chalumeau, ou TIG | Cuivre-phosphore sans flux ; baguette cuivre en TIG |
| Cuivre ou laiton / acier ou inox | Brasage fort au chalumeau | Alliage à l’argent (40 % et plus) avec flux. Jamais de cuivre-phosphore sur l’acier : la liaison est fragile |
| Cuivre / laiton | Brasage fort | Alliage à l’argent avec flux, ou cuivre-phosphore avec flux |
| Laiton / laiton | Brasage, ou soudobrasage TIG | Alliage à l’argent avec flux ; CuSi3 au TIG |
| Laiton ou bronze / fonte | Soudobrasage au chalumeau | Baguette de laiton enrobée de flux |
Acier galvanisé : souder après avoir retiré le zinc
Ce n’est pas un autre métal, c’est de l’acier recouvert de zinc. Et ce zinc pose deux problèmes : il bout bien avant que l’acier fonde, ce qui donne des porosités, et ses fumées provoquent la fièvre des fondeurs (frissons, nausées, fièvre dans les heures qui suivent). Deux solutions :
- Meuler le zinc sur 2 à 3 cm de chaque côté du joint, souder normalement (MAG ou électrode), puis refaire la protection avec une bombe de galvanisation à froid.
- En carrosserie, braser au MIG avec un fil CuSi3 sous argon : il fond vers 1 000 °C, le zinc souffre beaucoup moins et la protection reste en place à côté du cordon.
Aspiration au plus près de l’arc dans les deux cas. Tout le détail est dans notre page pour souder l’acier galvanisé.
Deux aciers différents : quand faut-il se méfier ?
Les aciers de construction courants se soudent entre eux sans précaution : S235 (l’ancien A37 ou E24), S275, S355, tubes et fers du commerce. Même fil (G3Si1, ou ER70S-6 en norme américaine) et mêmes électrodes (6013, 7018) que pour un seul acier.
La prudence commence avec le carbone. Un acier dur (ressort, lame, outil, axe trempé, acier type C45) prend la trempe en refroidissant et fissure à côté du cordon. Les soudeurs jugent avec le carbone équivalent : sous 0,40 environ, aucune précaution ; entre 0,40 et 0,60, préchauffage vers 150 à 250 °C et électrodes basiques 7018 ; au-delà, c’est un travail de spécialiste. Sans fiche matière, pose-toi une question simple : cette pièce était-elle censée être dure ? Si oui, préchauffe et laisse refroidir lentement.
Quel procédé pour quel métal ?
| Métal | Électrode (MMA) | MIG / MAG | TIG | Chalumeau, brasage |
|---|---|---|---|---|
| Acier | Oui (6013, 7018) | Oui, argon-CO₂ | Oui | Possible |
| Inox | Oui, électrodes inox | Oui, argon + 2 % CO₂ | Le meilleur choix | Brasage à l’argent |
| Aluminium | En dépannage seulement | Oui, argon pur et gaine téflon | Le meilleur choix (courant alternatif) | Brasage zinc-alu, en dépannage |
| Fonte | Oui, électrodes au nickel | Déconseillé | Possible, peu courant | Soudobrasage au laiton |
| Cuivre | Non | Rare | Oui, avec préchauffage | Oui, la méthode courante |
| Laiton | Non | Brasage au fil CuSi3 | Soudobrasage CuSi3 | Oui, la méthode courante |
Les différences entre les trois procédés sont expliquées dans notre page MMA, MIG ou TIG. Pour souder l’acier et l’inox avec une seule machine, un poste multiprocédé (MIG, TIG et électrode) fait le travail : voir notre comparatif des postes multiprocédés. Pour l’aluminium, il faut un TIG à courant alternatif (voir les postes TIG) ou un MIG équipé pour l’alu. Le guide quel poste à souder choisir fait le tri selon tes projets.
Quel métal d’apport pour quel couple ?
| Couple | Fil MIG ou baguette TIG | Électrode (MMA) |
|---|---|---|
| Acier / acier | G3Si1 (ER70S-6) | E6013 (rutile) ou E7018 (basique) |
| Inox 304 / inox 304 | 308L (308LSi en MIG) | E308L |
| Inox 316 / 316, ou 316 / 304 | 316L (316LSi en MIG) | E316L |
| Inox / acier | 309L (309LSi en MIG) | E309L |
| Fonte / fonte | Rarement utilisé | ENi-CI (nickel pur) |
| Fonte / acier | Rarement utilisé | ENiFe-CI (nickel-fer) |
| Alu série 6000 (profilés) | 4043 (AlSi5) | Électrodes alu, en dépannage |
| Alu série 5000 (tôles, marine) | 5356 (AlMg5) | Électrodes alu, en dépannage |
| Acier galvanisé | G3Si1 après meulage, ou CuSi3 en brasage MIG | E6013 après meulage |
Les références et diamètres disponibles sont détaillés dans nos pages fils MIG, baguettes TIG et électrodes.
Comment reconnaître un métal avant de le souder
Sur une pièce de récupération, se tromper de métal, c’est se tromper de procédé et de métal d’apport. Quatre tests suffisent dans la plupart des cas.
| Test | Acier | Inox | Fonte | Alu | Cuivre, laiton |
|---|---|---|---|---|---|
| Aimant | Attiré | Rien ou presque (304, 316) ; attiré pour le 430 | Attiré | Rien | Rien |
| Poids | Lourd | Lourd | Lourd | Trois fois plus léger | Très lourd |
| Aspect | Gris, rouille | Gris clair, ne rouille pas | Gris sombre, rouille | Gris blanc, mat | Rouge (cuivre), jaune (laiton) |
| Étincelles à la meuleuse | Longues, jaune clair, avec des éclatements | Plus courtes, orangées, peu d’éclatements | Courtes, rouge orangé | Aucune | Aucune |
Autre indice pour la fonte : sa limaille part en petits grains, pas en copeaux. Une fois le métal identifié, prépare-le comme il faut avant de souder : voir notre page pour préparer les pièces.
Soudure à l’étain, soudure à froid : ce n’est pas la même chose
La « soudure à l’étain » est un brasage tendre : un alliage d’étain qui fond entre 180 et 250 °C environ, au fer à souder ou à la lampe, colle les pièces sans les faire fondre. Parfait pour l’électronique, la plomberie cuivre ou la zinguerie, inutile pour assembler de l’acier qui doit porter une charge.
La « soudure à froid » n’en est pas une non plus : c’est une pâte époxy chargée de métal qui durcit en quelques heures. Elle bouche un trou, répare un carter fissuré qui n’est pas sous pression, colle une pièce peu sollicitée. Elle ne remplace pas un cordon sur une pièce qui travaille.
Les fumées : chaque métal a son risque
- Acier galvanisé et laiton : oxyde de zinc, responsable de la fièvre des fondeurs.
- Inox : chrome hexavalent, classé cancérogène. Aspiration indispensable, surtout à l’électrode et au MIG.
- Pièces peintes ou anciennes : les vieilles peintures peuvent contenir du plomb. Décape toujours avant de souder.
- Pièces cadmiées (certaines visseries anciennes, à l’aspect argenté ou jaune irisé) : fumées très toxiques, ne les soude pas.
L’INRS détaille les risques et les moyens de protection dans son dossier sur les fumées de soudage. Au minimum : un local ventilé, une aspiration au plus près de l’arc, et un masque filtrant FFP3 sous ton masque de soudure si l’aspiration ne suffit pas.
Quiz : compatibilité des métaux à souder
Teste tes connaissances sur les compatibilités de métaux et le choix des procédés de soudage.
0 / 5
Questions fréquentes
Peut-on souder de l’inox sur de l’acier ?
Oui, avec un métal d’apport 309L : baguette TIG, fil MIG 309LSi ou électrode E309L. Il est sur-allié pour compenser la dilution par l’acier. Pense ensuite à peindre le côté acier, qui rouillera.
Peut-on souder de l’aluminium sur de l’acier ?
Non, ni à l’arc, ni au MIG, ni au TIG : le fer et l’aluminium forment des composés fragiles et le cordon casse. Assemble-les par boulons ou rivets isolés, par collage structural, ou avec une pièce de transition bimétallique acier-alu.
Peut-on souder de la fonte sur de l’acier ?
Oui, à l’arc avec des électrodes nickel-fer (ENiFe-CI), par cordons courts de 2 à 3 cm, martelés, en laissant la zone redevenir tiède entre deux cordons. Sur une pièce qui ne chauffe pas en service, le soudobrasage au laiton est une bonne alternative.
Peut-on souder du cuivre ou du laiton sur de l’acier ?
Pas par fusion classique : on les brase. Brasage fort au chalumeau avec un alliage à l’argent et du flux, ou soudobrasage au MIG ou au TIG avec un apport CuSi3. Évite le cuivre-phosphore sur l’acier : la liaison est fragile.
Quel est le métal le plus facile à souder ?
L’acier doux (S235, fers et tubes du commerce) : il accepte l’électrode, le MIG et le TIG, tolère un réglage approximatif et ne demande ni gaz spécial ni préchauffage. C’est le métal pour apprendre à souder, avant de passer à l’inox puis à l’aluminium.