

La soudure à l’arc, ou MMA, fait fondre une électrode enrobée dans un arc électrique pour assembler deux pièces de métal, sans bouteille de gaz. Pour souder de l’acier de 3 à 4 mm : électrode rutile de 2,5 mm à 75–85 A, amorçage en grattant, arc court de 2 à 3 mm, électrode inclinée à 70–80° en tirant vers toi, avance régulière, puis piquage du laitier. Voici le procédé expliqué et le pas-à-pas complet.
Qu’est-ce que la soudure à l’arc ?
Le poste fait passer un courant entre l’électrode et la pièce. Quand tu approches l’électrode, un arc électrique jaillit et monte à plusieurs milliers de degrés : il fait fondre le bout de l’électrode et le bord des pièces, qui se mélangent dans le bain de fusion. L’enrobage de l’électrode brûle en même temps : il dégage le gaz qui protège le bain et forme le laitier, la croûte qui couvre le cordon pendant qu’il refroidit.
C’est ce qui fait la force du procédé : pas de bouteille, ça marche dehors et même avec un peu de vent, et ça tolère un acier pas parfaitement propre. Ses limites : il faut piquer le laitier à chaque cordon, la tôle de moins de 2 mm perce vite, et il ne convient pas à l’aluminium. Sur l’acier, l’inox (avec des électrodes inox) et la fonte (avec des électrodes au nickel), il fait très bien le travail.
Le matériel pour souder à l’arc
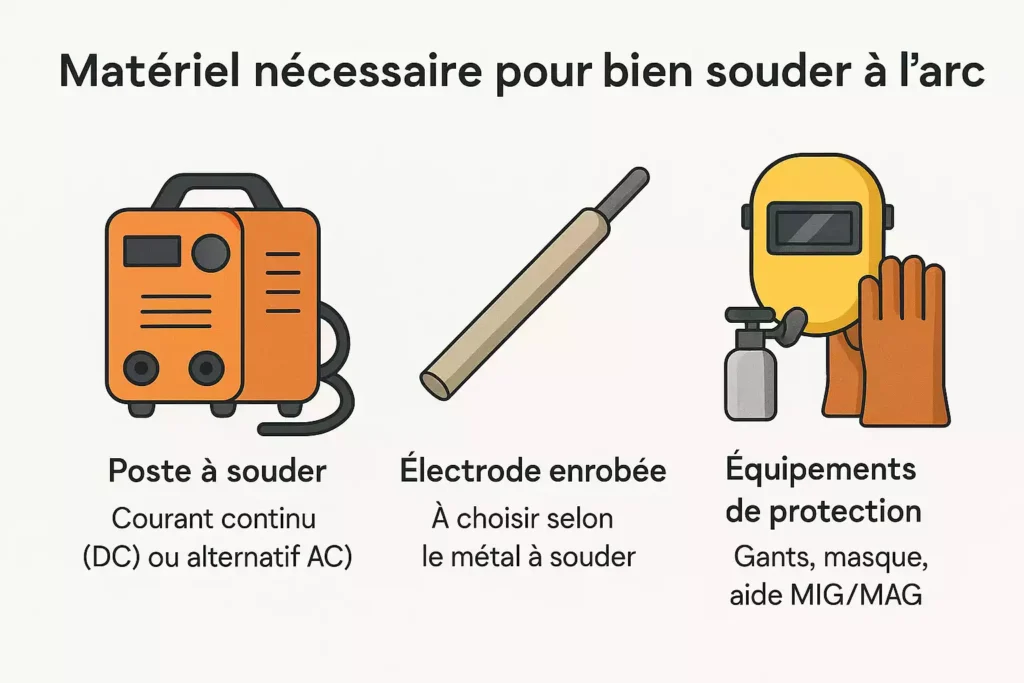
- Un poste inverter MMA de 130 à 160 A : léger, il amorce facilement et garde un arc stable. Il délivre du courant continu, plus confortable que l’alternatif des vieux postes à transformateur. Voir notre sélection de postes à souder MMA.
- Des électrodes : rutiles E6013 de 2,5 mm pour commencer. Le choix selon le métal et l’épaisseur est détaillé dans notre page électrodes de soudure.
- Un porte-électrode et une pince de masse en bon état : un mauvais contact rend l’arc instable, même avec un bon réglage.
- Les protections : masque de soudure (teinte 10 à 11 pour l’arc), gants en cuir, tablier ou veste en cuir, vêtements en coton à manches longues. Voir nos masques de soudure.
- Un marteau à piquer et une brosse métallique pour le laitier.
Réglages : intensité et polarité
| Épaisseur d’acier | Électrode | Intensité (rutile, à plat) |
|---|---|---|
| 1,5 à 2,5 mm | 1,6 mm | 30–45 A |
| 2 à 3 mm | 2,0 mm | 40–70 A |
| 2 à 5 mm | 2,5 mm | 70–100 A |
| 4 à 8 mm | 3,2 mm | 90–130 A |
| 6 à 10 mm | 4,0 mm | 130–180 A |
Démarre à (Ø − 1) × 50, soit 75 A pour une électrode de 2,5 mm, puis corrige par pas de 10 A sur une chute. Pour la polarité, suis la boîte d’électrodes : les rutiles E6013 marchent dans les deux sens et en alternatif, les basiques E7018 se soudent électrode au plus. Les réglages par position et par métal sont dans notre tableau d’intensité soudure à l’arc.
Souder à l’arc pas à pas
- Prépare les pièces : brosse ou meule jusqu’au métal brillant sur 2 cm de chaque côté du joint. Peinture, rouille et galvanisation donnent porosités et fumées.
- Serre la masse directement sur la pièce, sur du métal nu, au plus près de la soudure.
- Pointe l’assemblage : quelques points courts aux extrémités, puis tous les 5 à 10 cm, pour que les pièces ne bougent pas en chauffant.
- Amorce en grattant le bout de l’électrode sur la pièce comme une allumette, puis remonte aussitôt à une distance égale à son diamètre. Si tu préfères, tu peux aussi taper légèrement la pointe et la relever.
- Tiens l’électrode inclinée à 70–80° par rapport à la pièce, soit 10 à 20° en arrière, et tire vers toi. Avec du laitier, on tire toujours : pousser le ferait passer devant le bain.
- Garde un arc court, de 2 à 3 mm, en descendant la main au fur et à mesure que l’électrode se consume. Un arc qui s’allonge crépite moins, projette et ne pénètre plus.
- Avance régulièrement en regardant le bain, pas la lumière de l’arc : il doit garder la même largeur, environ deux fois le diamètre de l’électrode, et bien mouiller les deux bords.
- Termine proprement : en fin de cordon, reviens de quelques millimètres en arrière avant de relever l’électrode, pour remplir le cratère. Pour reprendre un cordon, pique le laitier et amorce juste avant le cratère.
- Pique le laitier une fois le cordon refroidi, puis brosse. Un bon cordon est régulier, légèrement bombé, sans trou ni caniveau sur les bords.
La vidéo ci-dessous reprend les bases de la soudure à l’électrode en images.
Les positions : à plat, en angle, en vertical
- À plat : la plus facile, celle par laquelle commencer.
- Angle intérieur (assemblage en T) : électrode à 45° entre les deux faces, en visant le fond de l’angle. Si une pièce est plus épaisse, oriente un peu plus l’arc vers elle.
- Vertical montant : baisse l’intensité de 10 à 15 % et monte avec un léger mouvement en triangle ou en zigzag, en marquant un temps sur les bords. Le bain doit rester petit pour ne pas couler. Nos conseils pour réussir une soudure verticale détaillent le geste.
- Au plafond : baisse de 20 à 25 %, arc très court, cordons courts. À réserver à quand tu maîtrises le vertical.
Défauts fréquents et corrections
| Problème | Cause la plus fréquente | Correction |
|---|---|---|
| Électrode qui colle | Intensité trop faible, amorçage en appuyant | +10 A, amorcer en grattant vite |
| Beaucoup de projections | Arc trop long, intensité trop forte | Arc plus court, −10 A |
| Cordon irrégulier | Vitesse ou longueur d’arc qui varient | Caler les avant-bras, regarder le bain |
| Cordon posé qui se détache | Intensité trop basse, avance trop rapide | +10 A, ralentir |
| Tôle percée | Intensité trop forte, électrode trop grosse | Électrode plus fine, points espacés |
| Arc qui s’éteint ou pompe | Masse mal serrée, électrode humide, rallonge trop fine | Masse sur métal nu, électrodes sèches, rallonge de 2,5 mm² |
Chaque défaut est expliqué en détail dans notre guide des défauts de soudure, et les causes d’un arc qui coupe dans pourquoi l’arc électrique s’éteint.
Arc, MIG ou TIG : lequel choisir ?
L’arc est le procédé le moins cher et le plus tolérant, idéal pour réparer et souder dehors. Le MIG va plus vite et convient mieux à la tôle fine ; le TIG donne les plus beaux cordons mais demande le plus de pratique. Le comparatif complet est dans MMA, MIG ou TIG : quelle différence, et le choix du poste dans quel poste à souder choisir.
FAQ : souder à l’arc
Quel est le bon angle pour tenir l’électrode ?
Environ 70 à 80° par rapport à la pièce, soit 10 à 20° d’inclinaison vers l’arrière, en tirant vers toi. Trop droite, elle laisse le laitier passer devant le bain ; trop couchée, elle pénètre moins et donne un cordon plat et large.
Comment éviter que l’électrode colle à la pièce ?
Monte l’intensité de 10 A, amorce en grattant vite plutôt qu’en appuyant, et garde un arc court de 2 à 3 mm. Si elle colle, décolle-la d’un coup sec de poignet ou relâche le porte-électrode, sans forcer.
Comment souder de l’acier fin à l’arc sans le trouer ?
Sous 2 mm, prends une électrode de 1,6 mm vers 30 à 45 A et travaille par points d’une à deux secondes, espacés, en laissant refroidir entre chaque. Si tu perces encore, le MIG est plus adapté à la tôle fine.
Peut-on souder à l’arc dehors ?
Oui, c’est même un de ses points forts : l’enrobage protège le bain même avec un peu de vent. Jamais sous la pluie ni les pieds dans l’eau, en revanche : le risque d’électrocution devient réel.
Quelle différence entre soudure MMA et soudure MIG ?
Le MMA utilise une électrode enrobée qui produit sa propre protection : pas de bouteille, marche dehors et sur un métal un peu sale. Le MIG utilise un fil continu protégé par un gaz : plus rapide et plus propre sur la tôle fine. Budget serré ou travail dehors : MMA ; carrosserie ou tôle fine : MIG.
Pour aller plus loin : apprendre à souder, tableau d’intensité soudure à l’arc, l’électrode enrobée expliquée.