L’essentiel : quelle intensité pour quelle électrode ?
Réglages rapides (en 15 secondes)
Électrode 2,5 mm (E6013 rutile) : démarre à 75–85 A à plat sur 3 à 4 mm, baisse sur tôle fine, monte sur plus épais.
Électrode 3,2 mm (E6013) : démarre à 110–120 A (à plat).
Électrode 2,5 mm (E7018 basique) : démarre à 90–100 A (DC+ conseillé).
Règle de départ : commence au bas-milieu de la plage, soit (Ø − 1) × 50, puis ajuste de ±10 A selon le bain de fusion et le bruit de l’arc.
Le bon repère “pro” : un arc stable (type “crépitement régulier”), un bain qui “mouille” bien les bords sans percer.
Tableau d’intensité soudure à l’arc (MMA)
L’intensité de soudage doit être choisie en fonction du diamètre de l’électrode et de l’épaisseur du matériau. Voici un tableau de correspondance :
Diamètre électrode
Intensité (ampères)
Épaisseur de tôle
Type d’électrode
1,6 mm
30–45 A
1,5–2,5 mm
Rutile
2,0 mm
40–70 A
2–3 mm
Rutile
2,5 mm
70–100 A
2–5 mm
Rutile / Basique
3,2 mm
90–130 A
4–8 mm
Rutile / Basique
4,0 mm
130–180 A
6–10 mm
Basique
5,0 mm
180–250 A
> 8 mm
Basique / Inox
👉 Exemple : pour souder une tôle de 4 mm en acier, une électrode rutile Ø 2,5 mm avec un réglage autour de 90 A donnera un résultat fiable.
Règle de calcul rapide : intensité (A) ≈ (diamètre de l’électrode en mm – 1) × 50. Pour une baguette de 2,5 mm : (2,5 – 1) × 50 = 75 A. Cette règle donne le bas-milieu de la plage ; la formule « diamètre × 40 » en donne le haut. Pars entre les deux, puis ajuste par pas de 10 A.
📄 Le tableau au format PDF, à imprimer et accrocher à côté du posteTélécharger le PDF
Matériel recommandé par Marc Delaunay
Électrodes rutiles GYS E6013 Ø 2,5 mm (boîte de 110)Le diamètre le plus polyvalent du tableau : amorçage facile, cordon régulier, AC ou DC.Voir sur Amazon
Masque de soudure automatiqueRéglage de l'intensité lumineuse, vision avant amorçage, protection UV/IR.Voir sur Amazon
Tablier de soudeur en cuirProtection contre les projections et la chaleur, dès le premier cordon.Voir sur Amazon
Pourquoi l’intensité compte autant ? Parce que c’est elle qui fixe la chaleur dans le bain de fusion. Trop faible, l’électrode colle et le cordon reste posé sur la pièce sans la pénétrer. Trop forte, ça projette, le bain coule et la tôle perce. Entre les deux, il existe une plage où tout devient facile : c’est elle que le tableau te donne.
La suite t’explique comment passer de la plage au bon réglage sur ton poste, quelles corrections faire selon la position, l’épaisseur ou le métal, et comment lire le bain pour corriger en direct.
Quelles sont les bases du soudage à l’arc ?
Le procédé de soudage à l’arc consiste à créer un arc électrique entre une électrode enrobée et la pièce à souder. Cet arc dégage une chaleur intense (jusqu’à 6000 °C) capable de faire fondre à la fois le métal de base et l’âme de l’électrode, recouverte d’un enrobage. Ce dernier se consume et forme un laitier protecteur, tandis que le fondu se solidifie en un bain de fusion qui donne naissance au joint soudé.
Le soudage à l’arc peut être réalisé avec un poste à souder MMA fonctionnant en courant alternatif (AC) ou courant continu (DC),plus stable
👉 En résumé, comprendre la fonction et le rôle de l’intensité de soudage est nécessaire pour apprendre à souder correctement.
L’intensité (ampères) pilote la chaleur, la pénétration et la stabilité du bain.
Trop faible : l’électrode colle, manque de fusion, cordon “posé” sur la pièce.
Trop forte : projections, bain trop fluide, risque de perçage (surtout tôle fine).
À retenir : en MMA, pas de gaz de protection externe : la protection est assurée par l’enrobage (laitier + gaz issus de l’enrobage).
Comment choisir une électrode pour soudure ?
Le choix de l’électrode enrobée est directement lié à la nature du métal, au type de travail et au courant disponible sur le poste. Voici les principaux types :
Électrodes rutiles (E6013), leurs avantages : faciles à amorcer, idéales pour les débutants et les petits assemblages. Elles donnent un filet régulier et sont souvent utilisées en courant alternatif.
Électrodes basiques (E7018) : adaptées aux soudures structurelles demandant une forte résistance mécanique. Elles nécessitent un courant continu, offrent une excellente pénétration mais sont plus difficiles dans leur utilisation.
Électrodes inox et fonte : prévues pour les alliages spécifiques, elles exigent précision et maîtrise.
Électrodes à poudre de fer : offrent un dépôt de métal plus important et conviennent aux soudures de production industrielle.
Électrodes cellulosiques : utilisées dans des positions difficiles, notamment en verticale montante.
Les valeurs du tableau sont des plages, pas une vérité absolue. Elles bougent avec l’enrobage (rutile ou basique), la position, l’épaisseur, la longueur de câble et la machine. Voici comment passer de la plage au bon réglage sans tâtonner :
Prends la plage du diamètre dans le tableau : 70 à 100 A pour une électrode de 2,5 mm.
Démarre à (Ø − 1) × 50, soit 75 A pour du 2,5 et 110 A pour du 3,2. C’est le bas-milieu de la plage : il est plus facile de monter que de rattraper un trou.
Soude 10 à 15 cm sur une chute de la même épaisseur et corrige par pas de 10 A, jusqu’à obtenir un arc qui crépite régulièrement, un bain que tu tiens et des bords bien mouillés.
Ensuite, corrige selon la situation :
Vertical ou plafond : enlève 10 à 25 % (voir le tableau par position plus bas).
Tôle fine : électrode plus fine, intensité basse, arc très court, avance rapide.
Électrode basique (E7018) : compte 5 à 10 A de plus qu’en rutile au même diamètre, et soude en DC+ si ton poste le permet.
Acier épais (8 mm et plus) : chanfrein et plusieurs passes
Pourquoi un cordon sur un plat de 15 mm casse alors qu’il avait l’air propre ? Parce qu’il n’a fondu que la surface. Au-delà de 8 mm environ, monter l’intensité ne suffit plus : une seule passe ne pénètre pas toute l’épaisseur. Il faut ouvrir le joint et le remplir en plusieurs couches.
Épaisseur
Préparation du joint
Électrodes et intensité
5 à 8 mm
Bord à bord avec un jeu de 1,5 à 2 mm, ou léger chanfrein
Ø 3,2 mm à 100–130 A, une passe de chaque côté si tu y as accès
8 à 10 mm
Chanfrein en V d’environ 60°, jeu de 2 mm, talon de 1 à 2 mm
Racine en Ø 2,5 mm (70–90 A), remplissage en Ø 3,2 mm (110–130 A)
Plus de 10 mm
Chanfrein en X (double V) si tu soudes des deux côtés, sinon V
Racine en Ø 3,2 mm (90–110 A), remplissage en Ø 4,0 mm (140–170 A)
Ces préparations suivent les valeurs courantes de la norme EN ISO 9692-1 : V simple de 40 à 60° jusqu’à 10 mm, X au-delà quand on accède aux deux faces. Entre chaque passe, pique et brosse le laitier : une inclusion oubliée reste un défaut caché. Pour une pièce qui travaille (châssis, support, portique), prends des électrodes basiques E7018 bien sèches.
Inox, fonte, galvanisé : ce qui change
Métal
Électrode
Intensité (Ø 2,5 / Ø 3,2)
Le point à surveiller
Inox 304 / 316
E308L (pour le 304) ou E316L
55–80 A / 75–110 A
10 à 20 % de moins qu’en acier : l’inox évacue mal la chaleur et chauffe vite. Soude en DC+.
Fonte
Base nickel (ENi-CI)
55–85 A / 75–110 A
Cordons courts de 2 à 3 cm, martelage léger, refroidissement lent. Jamais d’eau pour refroidir.
Acier galvanisé
Rutile E6013
Même plage que l’acier nu de même épaisseur
Meule le zinc sur 2 à 3 cm de chaque côté avant de souder : ses fumées sont toxiques.
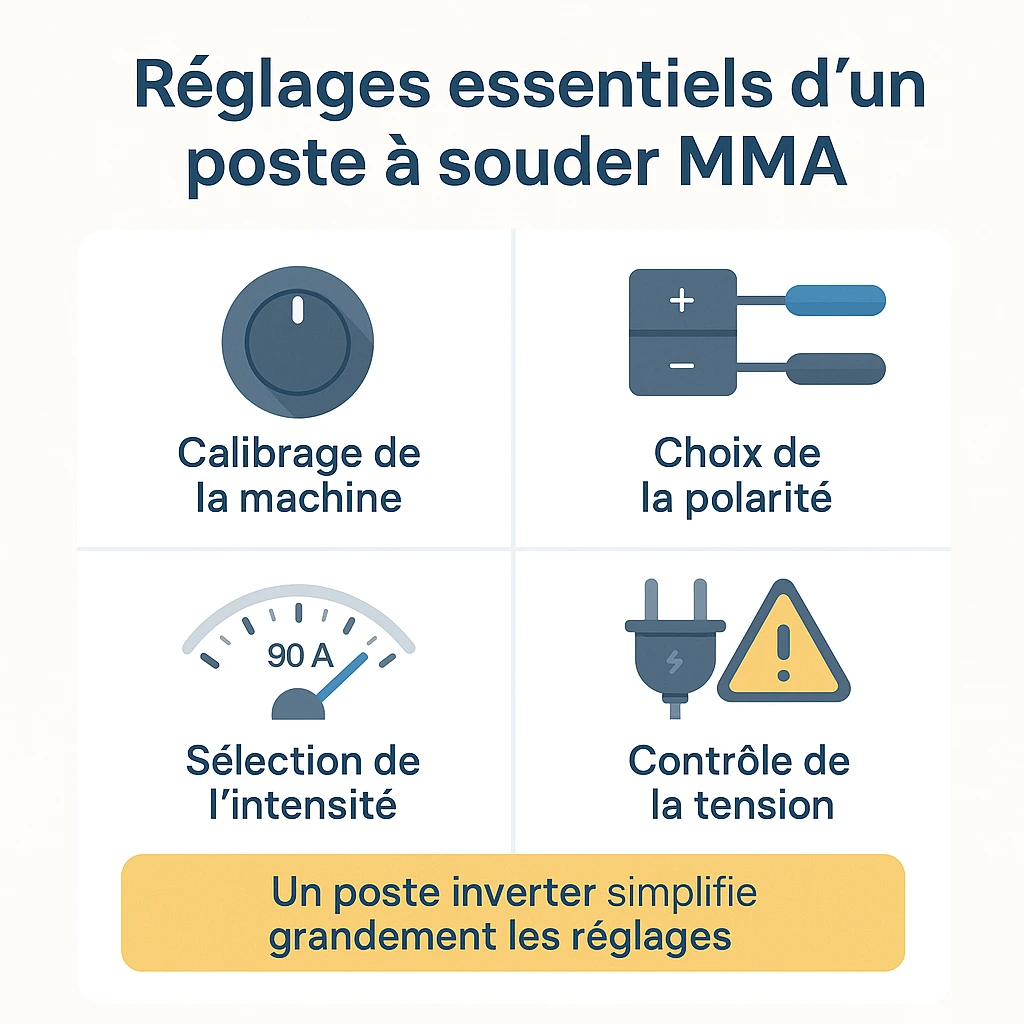
Vérifie le calibrage de la machine : la plupart des postes ont une molette graduée ou un afficheur digital.
Choisis la bonne polarité : certaines électrodes fonctionnent mieux en polarité directe (pôle négatif sur l’électrode), d’autres en polarité inverse.
Adapte l’intensité à l’électrode et à la pièce : un poste limité à 130 A ne pourra pas faire fondre une électrode de 4 mm.
Contrôle la tension et la puissance disponible : une intensité trop faible fait coller l’électrode et éteint l’arc, une intensité trop forte donne des projections et des trous.
👉 Vérifie toujours la plage de réglage indiquée par le fabricant sur l’emballage des électrodes.
Réglages par électrode : comment choisir le bon diamètre ?
2,0 mm : idéal pour tôle fine et petites pièces (moins de risque de percer).
2,5 mm : le meilleur compromis pour la plupart des travaux acier “atelier” (assemblages courants).
3,2 mm : recommandé dès que tu veux plus de pénétration et une meilleure tenue sur pièces plus épaisses.
4,0 mm : à réserver aux sections épaisses et aux postes capables (sinon l’arc devient instable).
Astuce : en vertical / plafond, vise un diamètre plus petit ou réduis l’intensité (bain plus facile à contrôler). Ensuite, utilise le tableau pour prendre ta plage de départ, puis ajuste avec le diagnostic (collage, projections, perçage…).
Réglage poste 160A (quoi faire si tu es “limité”)
Avec un poste 160A :
tu es à l’aise sur 2.5 et 3.2 mm,
le 4.0 mm est possible mais souvent au plafond de la machine (risque de chute d’ampérage réel si rallonge trop longue, câble fin, etc.).
Checklist pratique :
évite les rallonges trop longues / trop fines,
serre bien la masse,
fais un essai court : si l’arc “pompe”, c’est souvent l’alimentation/les câbles.
Soudure tôle fine : éviter de percer
Objectif : moins de chaleur et bain contrôlé.
prends une électrode plus fine (2.0 au lieu de 2.5),
baisse l’intensité,
arc très court,
avance plus vite,
points de soudure puis cordons courts (refroidissement).
Courant AC vs DC + polarité selon électrode (E6013 / E7018)
AC : pratique sur certains postes, mais toutes les électrodes ne sont pas à l’aise (les basiques peuvent être plus exigeantes).
DC : arc souvent plus stable.
Polarité (repère simple)
DC+ (DCEP) : pénétration la plus forte, arc plus “tenu”
DC- (DCEN) : pénétration plus faible (utile sur fin / pour calmer le bain)
E6013 : très polyvalente (AC, DC-, DC+)
E7018 : marche en AC ou DC, mais souvent plus stable en DC+ (cordon plus propre, contrôle plus simple)
Tableau d’intensité selon la position de soudage
L’intensité optimale n’est pas la même selon la position du joint. La gravité agit sur le bain de fusion : en position difficile, on réduit systématiquement l’intensité pour contrôler le bain. Voici les coefficients de réduction à appliquer par rapport aux valeurs à plat :
Position
Désignation
Réduction recommandée
Exemple (base 100 A)
Difficulté
À plat (PA)
Flat position
Référence (0%)
100 A
⭐ Facile
Horizontal (PB)
Horizontal fillet
−5%
95 A
⭐⭐ Intermédiaire
Horizontal (PC)
Horizontal butt
−10%
90 A
⭐⭐ Intermédiaire
Vertical descendant (PG)
Vertical down
−15%
85 A
⭐⭐ Intermédiaire
Vertical montant (PF)
Vertical up
−15 à −20%
80–85 A
⭐⭐⭐ Difficile
Plafond (PE)
Overhead
−20 à −25%
75–80 A
⭐⭐⭐⭐ Très difficile
💡 Pourquoi réduire l’intensité en position difficile ? En plafond ou en vertical montant, le métal fondu tend à couler par gravité. Une intensité trop élevée = bain trop fluide = coulures et perçages. Réduire l’intensité rend le bain plus visqueux et contrôlable.
Pour un mauvais réglage en cours de soudure (électrode qui colle, perçage, projections), le tableau de diagnostic juste en dessous te donne la cause et la correction, dans l’ordre où les tester.
+10 à +20 A • Ajuster l’angle • Nettoyer/chanfreiner si besoin
Fusion excessive / risque de perçage
Intensité trop forte • Arc trop long • Diamètre trop gros (tôle fine)
-10 à -20 A • Arc très court • Prendre une électrode plus fine • Faire des points/courts cordons
Électrode trop grosse pour un petit poste
Poste limité (A réels) • Chute de tension (rallonge)
Revenir en 2,5/3,2 mm • Éviter rallonge longue/fine • Souder par passes + pauses
Basique en AC : amorçage difficile / cordon instable
AC moins stable sur basiques • Réglage trop bas
Passer en DC si possible • Monter légèrement l’intensité • Arc plus court
Préparation pièce négligée
Rouille • Humidité • Saleté • Graisse
Brosser/meuler • Dégraisser • Sécher • Refaire un essai
Angle électrode non respecté (70–80°)
Angle trop ouvert/fermé • Mauvais guidage
Viser ~70–80° • Garder vitesse régulière • Rester proche du bain
Cordon “haut/bosse”
Vitesse trop lente • Intensité trop faible
Accélérer • +10 A • Vérifier l’angle et l’arc
Arc qui s’éteint
Intensité trop basse • Mauvais contact de masse • Câble ou rallonge trop long
+10 A • Vérifier connexions • Tester sans rallonge • Resserrer la masse
Conseil de Marc
⚡
Électrode qui colle à répétition ? Regarde d'abord ta boîte d'électrodes.Une électrode humide ou de mauvaise qualité est l’une des premières causes des problèmes d'amorçage. Une boîte d'électrodes rutiles E6013 de qualité, bien stockée au sec, change tout : amorçage franc, moins de projections, cordon plus propre.
Conseils pratiques pour réussir un cordon de soudure
Préparer la pièce métallique : dégraisser, brosser, chanfreiner si nécessaire.
Fixer la masse solidement pour garantir un arc stable.
Bien positionner le porte-électrode : un mauvais contact entraîne des coupures d’arc.
Respecter la bonne longueur d’arc : ni trop longue (joint soudé large et instable), ni trop courte (problème de collage).
Contrôler la vitesse de déplacement pour suivre le bain de fusion.
Laisser refroidir entre deux passes pour éviter les déformations.
Astuce : un poste inverter moderne facilite l’ajustement de l’intensité et offre une soudure plus stable, même pour un débutant.
Quels sont les risques du soudage à l’arc ?
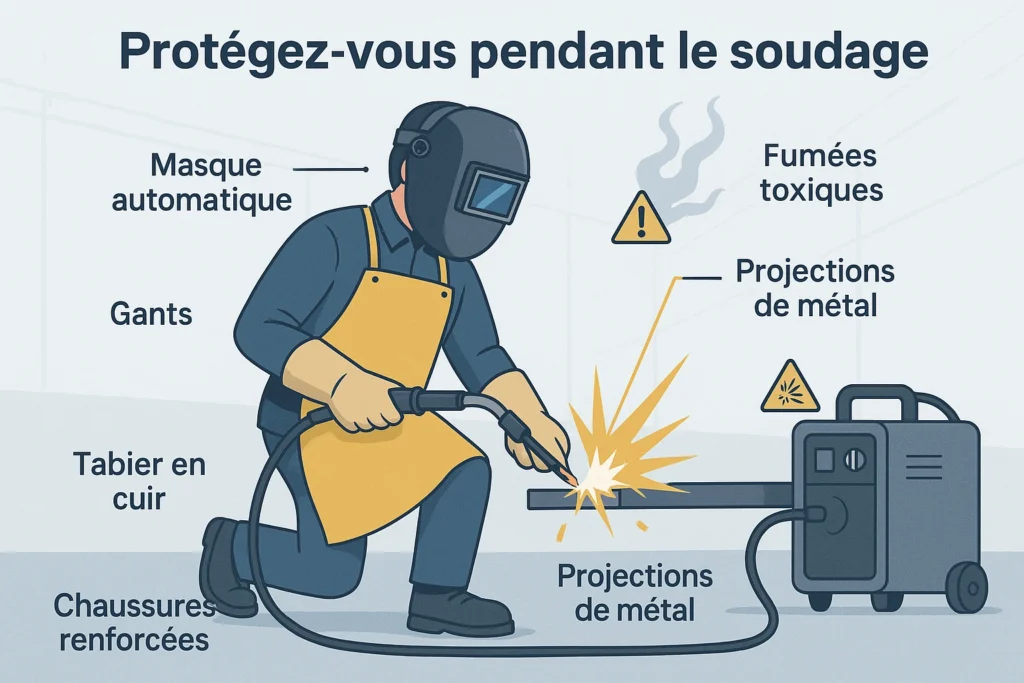
Toujours porter l’équipement de protection individuelle adapté pour souder en toute sécurité.
Pour ta sécurité, pense check-list EPI et ventilation.
Le soudage à l’arc comporte des risques importants si les mesures de sécurité ne sont pas respectées :
Brûlures et projections de métal : porte un tablier en cuir, des gants de soudeur et des vêtements ignifugés.
Rayonnements UV et IR : utilise un masque automatique pour protéger tes yeux et ta peau.
Fumées : travaille dans un espace ventilé et, si possible, avec une aspiration des fumées. Tout le monde pense aux UV et aux brûlures, mais ce sont les fumées que les débutants sous-estiment le plus.
Électrocution : assure-toi que la masse est bien fixée et que ton équipement est sec.
De 70 à 100 A. Démarre vers 75 à 85 A à plat sur de l’acier de 3 à 4 mm, puis ajuste par pas de 10 A. Descends vers 70 A sur de la tôle de 2 mm ou en vertical.
Quelle intensité pour souder de l’acier de 5 mm ?
Avec une électrode de 3,2 mm, compte 110 à 130 A à plat en rutile, jusqu’à 140 A en basique E7018. En vertical montant, retire 10 à 15 %.
Quelle intensité pour souder du galvanisé de 2 mm à l’arc ?
Prends une électrode rutile de 2,0 mm vers 50 à 60 A, ou de 2,5 mm vers 65 à 75 A, comme pour un acier nu de même épaisseur. Meule d’abord le zinc sur 2 à 3 cm de chaque côté du joint et soude dans un endroit bien ventilé.
Peut-on souder avec une rallonge électrique ?
Oui, si elle est adaptée : 2,5 mm² de section au minimum, la plus courte possible, et entièrement déroulée si c’est un enrouleur. Une rallonge trop fine fait chuter la tension : l’arc devient instable et le poste n’atteint plus l’intensité affichée.
Les électrodes rutiles conviennent-elles à toutes les épaisseurs ?
Elles couvrent la tôle fine et les épaisseurs moyennes, jusqu’à 8 mm environ en plusieurs passes. Pour une pièce qui travaille (structure, châssis), préfère une basique E7018, plus résistante.
À retenir
Choisis le diamètre selon l’épaisseur, puis prends la plage du tableau.
Démarre à (Ø − 1) × 50 et corrige par pas de 10 A sur une chute.
Baisse de 10 à 25 % en vertical et au plafond.
Au-delà de 8 mm : chanfrein et plusieurs passes, pas plus d’ampères.
Pour offrir les meilleures expériences, nous utilisons des technologies telles que les cookies pour stocker et/ou accéder aux informations des appareils. Le fait de consentir à ces technologies nous permettra de traiter des données telles que le comportement de navigation ou les ID uniques sur ce site. Le fait de ne pas consentir ou de retirer son consentement peut avoir un effet négatif sur certaines caractéristiques et fonctions.
Fonctionnel
Toujours activé
L’accès ou le stockage technique est strictement nécessaire dans la finalité d’intérêt légitime de permettre l’utilisation d’un service spécifique explicitement demandé par l’abonné ou l’utilisateur, ou dans le seul but d’effectuer la transmission d’une communication sur un réseau de communications électroniques.
Préférences
L’accès ou le stockage technique est nécessaire dans la finalité d’intérêt légitime de stocker des préférences qui ne sont pas demandées par l’abonné ou l’internaute.
Statistiques
Le stockage ou l’accès technique qui est utilisé exclusivement à des fins statistiques.Le stockage ou l’accès technique qui est utilisé exclusivement dans des finalités statistiques anonymes. En l’absence d’une assignation à comparaître, d’une conformité volontaire de la part de votre fournisseur d’accès à internet ou d’enregistrements supplémentaires provenant d’une tierce partie, les informations stockées ou extraites à cette seule fin ne peuvent généralement pas être utilisées pour vous identifier.
Marketing
L’accès ou le stockage technique est nécessaire pour créer des profils d’internautes afin d’envoyer des publicités, ou pour suivre l’utilisateur sur un site web ou sur plusieurs sites web ayant des finalités marketing similaires.