
Pour régler un poste MIG sur de l’acier, pars de l’épaisseur : en 2 mm, fil de 0,8 mm, 60 à 90 A, 17 à 19 V et 10 à 12 L/min de gaz ; en 3 à 4 mm, 90 à 130 A et 19 à 21 V. Le tableau ci-dessous donne les points de départ de 1 à 10 mm. Ensuite, tu ajustes à l’oreille et au cordon : un arc bien réglé crépite régulièrement, comme une poêle de lardons.
Les réglages d’un poste MIG (diamètre du fil, intensité, tension, vitesse de fil, débit de gaz) ne bougent jamais indépendamment les uns des autres. Une fois que tu as compris comment ils s’accordent selon l’épaisseur, tu arrêtes de tourner les boutons au hasard.
Le tableau de réglage MIG par épaisseur
Valeurs de départ pour de l’acier doux sous mélange argon-CO₂, soudé à plat. Le diamètre de fil est celui qu’on monte le plus souvent pour chaque épaisseur.
| Épaisseur | Fil | Intensité | Tension | Vitesse de fil (repère) | Gaz |
|---|---|---|---|---|---|
| 0,8 à 1 mm | 0,6 mm | 30–50 A | 15–17 V | 3–4 m/min | 8–10 L/min |
| 1,5 à 2 mm | 0,8 mm | 60–90 A | 17–19 V | 4,5–5,5 m/min | 10–12 L/min |
| 3 à 4 mm | 0,8–1,0 mm | 90–130 A | 19–21 V | 5,5–7 m/min | 12–14 L/min |
| 5 à 6 mm | 0,8–1,0 mm | 130–170 A | 20–22 V | 7–9 m/min | 13–15 L/min |
| 8 à 10 mm (plusieurs passes) | 1,0–1,2 mm | 150–200 A | 21–24 V | 8–10 m/min | 15–18 L/min |
En vertical montant, baisse de 10 à 15 %. En angle intérieur, monte un peu, la chaleur se répartit sur deux tôles. Au-delà de 6 mm, chanfreine et soude en plusieurs passes plutôt que de chercher à tout faire d’un coup, surtout avec un poste de 160 à 200 A.
Comment régler ton poste, selon son type
Poste synergique
Tu déclares le fil et le gaz, puis tu choisis l’épaisseur ou l’intensité : le poste cale tension et vitesse de fil derrière. Le tableau te sert à vérifier que sa proposition est cohérente. La plupart des synergiques ont une correction de tension (de −5 à +5 par exemple) pour affiner à l’oreille.
Poste manuel à deux molettes
Une molette pour la tension, une pour la vitesse de fil, qui fixe l’intensité. Pars des valeurs du tableau, puis touche à un seul bouton à la fois.
Poste à sélecteurs sans affichage (min/max, 1/2)
C’est le cas de beaucoup de petits postes de bricolage : pas de volts affichés, juste des positions et une molette de vitesse de fil graduée. La méthode :
- Choisis la tension avec les sélecteurs selon l’épaisseur : les positions les plus basses pour la tôle fine, les plus hautes pour 4 mm et plus. Sur un poste à deux sélecteurs, « min + 1 » est le plus faible, « max + 2 » le plus fort.
- Monte la vitesse de fil en faisant un cordon sur une chute, jusqu’à entendre un crépitement régulier et serré.
- Trop peu de fil : l’arc est long, il siffle et fait des gouttes. Trop de fil : le fil bute dans la pièce, la torche repousse ta main et ça projette.
Note les positions qui marchent pour chaque épaisseur sur un bout de ruban adhésif collé sur le poste : c’est le meilleur tableau de réglage, celui de ta machine.
Lire le cordon pour corriger
| Ce que tu vois ou entends | Cause probable | Correction |
|---|---|---|
| Cordon haut, bombé, bords qui ne mouillent pas | Tension trop basse pour la vitesse de fil | +1 à 2 V, ou moins de fil |
| Cordon plat, large, caniveaux sur les bords | Tension trop haute | −1 à 2 V |
| Le fil bute, la torche tape, projections | Trop de vitesse de fil | Baisser la vitesse de fil |
| Arc long qui siffle, grosses gouttes | Pas assez de fil | Monter la vitesse de fil |
| Porosités | Gaz (débit, courant d’air, fuite), pièce sale | Voir la section gaz ci-dessous, meuler jusqu’au métal brillant |
| Trou dans la tôle fine | Trop de chaleur, avance trop lente | Baisser la tension, souder par points |
Pour les autres défauts, voir notre guide des défauts de soudure, et pour le fil qui reste collé au tube contact, soudure MIG qui colle.
Le débit de gaz en MIG
Repère d’atelier : débit en L/min ≈ intensité ÷ 10, jamais en dessous de 8 L/min. À 130 A, tu pars sur 13 L/min. Le diamètre de buse et du fil compte aussi :
| Fil | Intensité courante | Buse | Argon-CO₂ (acier) | Argon pur (alu) |
|---|---|---|---|---|
| 0,6 mm | 30–90 A | 12 mm | 8–10 L/min | — |
| 0,8 mm | 60–150 A | 12–14 mm | 10–12 L/min | 14–16 L/min |
| 1,0 mm | 90–200 A | 14–16 mm | 12–15 L/min | 16–18 L/min |
| 1,2 mm | 120–260 A | 16 mm | 15–18 L/min | 18–20 L/min |
Pourquoi ne pas mettre plus pour être tranquille ? Parce qu’au-delà de 20 à 25 L/min avec une buse standard, le jet devient turbulent et aspire l’air autour du bain : plus de gaz donne alors plus de porosités. Dehors, protège plutôt la zone du vent.
Débit ou pression : ce que ton détendeur affiche
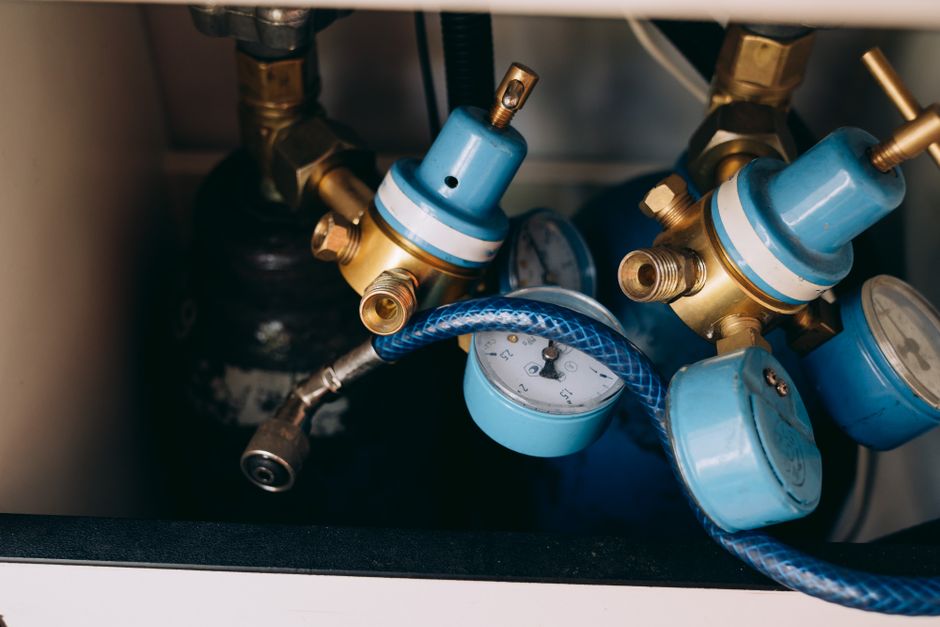
Le premier manomètre donne la pression dans la bouteille, en bars : c’est une jauge de remplissage. Ce qui compte pour souder, c’est le débit en L/min, sur un second cadran ou un tube à bille ou à flotteur. Sur un tube à bille, lis au milieu de la bille ; sur un flotteur conique, au bord supérieur. Un détendeur étalonné pour le CO₂ lit faux avec de l’argon. Et le chiffre affiché n’est pas toujours ce qui sort de la buse : un raccord qui fuit ou un tuyau pincé font perdre du gaz en route. Un petit débitmètre de contrôle posé sur la buse, torche en marche, lève le doute en dix secondes.
Combien de temps dure une bouteille ?
Divise le volume de gaz par le débit. Pour convertir, 1 m³/h = 16,7 L/min ; 12 L/min font donc 0,72 m³/h.
| Bouteille (200 bars) | Gaz disponible | Temps d’arc à 12 L/min |
|---|---|---|
| Cartouche jetable (1 L) | Environ 110 L | Environ 10 min |
| 5 L | Environ 1 m³ | Environ 1 h 20 |
| 10 ou 11 L | Environ 2 m³ | Environ 2 h 45 |
| 20 L | Environ 4 m³ | Environ 5 h 30 |
C’est du temps d’arc, pas du temps d’atelier : en bricolage, l’arc ne tourne qu’un quart ou un tiers du temps. Une bouteille de 10 L tient souvent plusieurs week-ends.
Post-gaz et fuites : les secondes qui coûtent
- Post-gaz : 0,5 à 2 secondes suffisent en MIG pour protéger le cratère.
- Fuites : passe de l’eau savonneuse sur chaque raccord, bouteille ouverte ; la moindre bulle se voit.
- Fin de séance : ferme le robinet de la bouteille, pas seulement le poste. Un détendeur qui fuit toute la nuit vide une petite bouteille.
Fil fourré sans gaz : ce qui change
Sans bouteille, la protection vient du flux à l’intérieur du fil. Oublie la colonne gaz ; l’intensité et la vitesse de fil restent proches, la tension grimpe légèrement. Surtout, vérifie la polarité : le fil fourré sans gaz se soude en général torche au moins, l’inverse du fil plein sous gaz. Un poste câblé dans le mauvais sens projette énormément. Tout est détaillé dans notre page sur le poste à souder sans gaz.
Acier, inox, aluminium : ce qui change
- Acier : mélange argon-CO₂ (souvent 82/18 ou 80/20). Le CO₂ pur marche, coûte moins cher, mais projette davantage.
- Inox : mélange argon avec 2 % de CO₂ ou d’oxygène, fil inox, réglages proches de l’acier. Avance un peu plus vite pour ne pas surchauffer la pièce.
- Aluminium : argon pur, fil 4043 ou 5356 de 1,0 mm, gaine téflon, débit 20 à 30 % plus élevé. Les réglages sont dans notre guide pour souder l’aluminium.
Le choix du diamètre de fil selon le métal est détaillé dans quel diamètre de fil MIG.
FAQ : réglage MIG
Quel débit de gaz pour souder en MIG ?
La plupart des soudures MIG sur acier se font entre 10 et 15 L/min, soit 0,6 à 0,9 m³/h. Repère simple : l’intensité divisée par 10, jamais moins de 8 L/min.
Pourquoi mon cordon MIG est bombé et ne mouille pas les bords ?
La tension est trop basse pour ta vitesse de fil, ou tu avances trop vite. Monte la tension de 1 à 2 V et refais un essai sur une chute avant la pièce finale.
Pourquoi mon poste MIG projette beaucoup ?
Le plus souvent, trop de vitesse de fil pour la tension choisie, une sortie de fil trop longue (garde 10 à 15 mm) ou une pièce sale. Au fil fourré sans gaz, vérifie d’abord la polarité.
Quel gaz pour souder l’acier au MIG ?
Un mélange argon-CO₂, souvent 82/18 ou 80/20 : arc stable, peu de projections. Le CO₂ pur est moins cher mais projette davantage. Pour l’aluminium, c’est argon pur.
Les réglages changent-ils sur un poste d’entrée de gamme ?
Les valeurs cibles restent les mêmes, c’est la physique du fil et du métal qui les impose. Ce qui change, c’est la précision : un poste d’entrée de gamme a souvent des crans fixes, tu approches donc la bonne valeur au cran le plus proche.
Pour aller plus loin : quel poste MIG choisir, choisir et entretenir sa torche MIG, apprendre à souder, tableau d’intensité pour l’arc.