

Les défauts de soudure les plus courants sont la porosité, les fissures, le manque de fusion ou de pénétration, les inclusions de laitier, les caniveaux et les projections. La plupart viennent de trois causes : une pièce mal préparée, une intensité mal réglée ou un bain mal protégé (gaz, enrobage, courant d’air). Le tableau ci-dessous te permet de partir de ce que tu vois sur ton cordon pour trouver la cause et la correction, puis chaque défaut est détaillé plus bas.
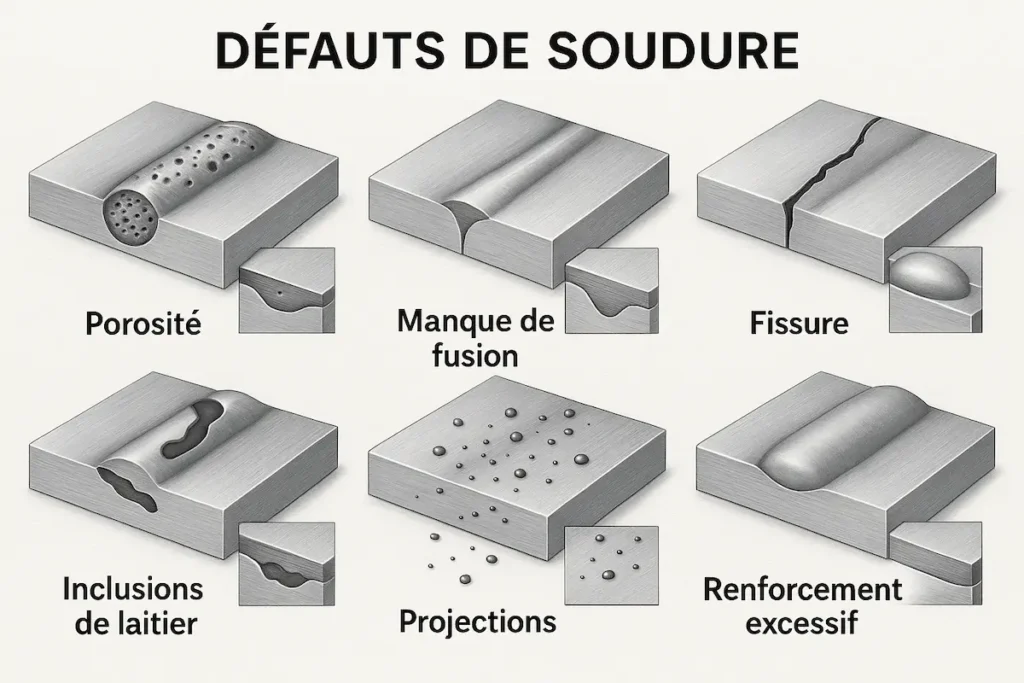
Diagnostic rapide : ce que tu vois, ce que ça veut dire
Corrige un seul paramètre à la fois et refais 10 cm sur une chute : si tu changes trois choses d’un coup, tu ne sauras jamais laquelle a réglé le problème.
| Ce que tu vois | Défaut | Causes les plus probables | Correction, dans l’ordre |
|---|---|---|---|
| Petits trous ou bulles dans le cordon | Porosité | Pièce sale ou grasse, gaz absent ou soufflé par un courant d’air, électrodes humides | Meuler jusqu’au métal brillant, abriter du vent, vérifier le débit de gaz, sécher les électrodes |
| Fine fente dans le cordon ou à côté | Fissure | Refroidissement trop rapide, cratère de fin non rempli, acier trop chargé en carbone | Remplir le cratère avant de couper, souder plus lentement, préchauffer les pièces épaisses |
| Cordon posé sur la pièce, qui se décolle | Manque de fusion | Intensité trop basse, avance trop rapide, mauvais angle | +10 A, ralentir, viser les bords du joint |
| L’envers du joint n’a pas fondu | Manque de pénétration | Pas de jeu entre les pièces, épaisseur trop forte pour une seule passe | Laisser 1,5 à 2 mm de jeu, chanfreiner au-delà de 6 à 8 mm |
| Taches noires dans le métal après meulage | Inclusion de laitier | Laitier pas retiré entre deux passes, intensité trop basse | Piquer et brosser entre chaque passe, monter un peu l’intensité |
| Sillon creusé le long du cordon | Caniveau | Intensité trop forte, arc trop long, électrode ou torche trop inclinée | −10 %, arc plus court, déposer plus de métal côté bord |
| Cordon très bombé, étroit | Surépaisseur | Avance trop lente, intensité trop basse, trop de métal d’apport | Accélérer, +5 à 10 A |
| Trou ou affaissement | Effondrement, perçage | Trop de chaleur sur tôle fine, arrêt au même endroit | Baisser l’intensité, souder par points ou petits tronçons |
| Billes de métal autour du cordon | Projections | Arc trop long, intensité ou tension trop haute, mauvaise polarité (fil fourré) | Arc plus court, baisser, vérifier la polarité |
| Largeur qui varie, bosses | Cordon irrégulier | Vitesse ou longueur d’arc qui changent | Caler les avant-bras, s’entraîner sur chutes |
| Pièce qui tire ou se voile | Déformation | Chaleur concentrée, cordon continu d’un seul côté | Pointer en plusieurs endroits, souder en tronçons alternés, brider |
| Point noir dans un cordon TIG | Inclusion de tungstène | La pointe a touché le bain ou la baguette | Couper la partie polluée, réaffûter, reprendre |
Si c’est l’électrode qui colle ou l’arc qui s’éteint, le problème vient d’abord du réglage ou de la masse : le tableau d’intensité soudure à l’arc et notre page pourquoi l’arc s’éteint détaillent les réglages.
Les familles de défauts, une par une
La norme ISO 6520-1 classe les défauts des soudures en six familles : fissures, cavités, inclusions solides, manques de fusion et de pénétration, défauts de forme, et défauts divers comme les projections. La norme EN ISO 5817 fixe ensuite, pour chacun, le niveau toléré selon l’exigence de la pièce (niveaux B, C ou D). C’est ce classement qu’on suit ici, avec ce qui compte à l’atelier : reconnaître le défaut, comprendre d’où il vient, le corriger.
Porosité et soufflures
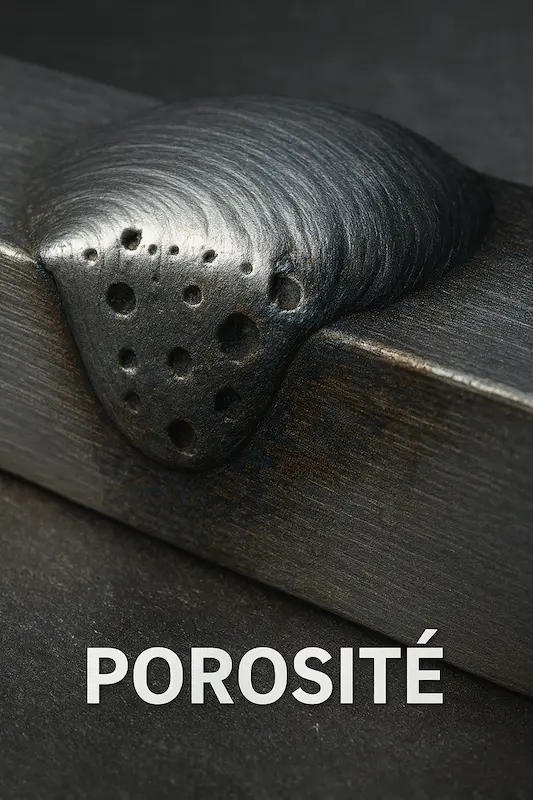
Ce sont des bulles de gaz piégées dans le métal en se solidifiant : de petits trous en surface, ou des cavités qu’on ne découvre qu’au meulage. Le bain a été pollué ou mal protégé. Les causes, de la plus fréquente à la plus rare : une pièce sale (rouille, huile, peinture, calamine), un gaz de protection soufflé par un courant d’air ou mal réglé, des électrodes ou un fil qui ont pris l’humidité. Meule jusqu’au métal brillant, soude à l’abri du vent et vérifie le débit : 8 à 12 L/min en MIG avec une buse standard. Augmenter le débit au hasard peut aggraver les choses : un flux trop fort devient turbulent et aspire de l’air.
Fissures
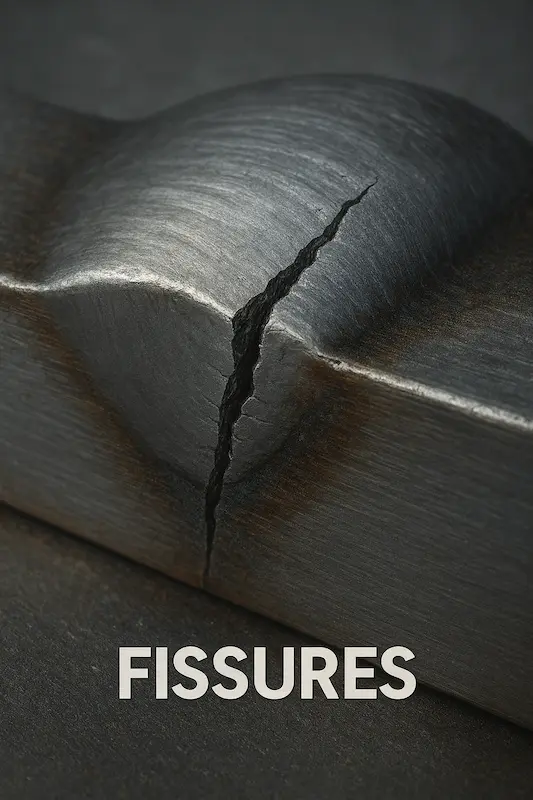
C’est le défaut le plus grave, parce qu’une fissure continue de s’ouvrir quand la pièce travaille. On en rencontre trois sortes :
- La crique de cratère, une petite étoile au bout du cordon : le bain s’est solidifié trop vite quand tu as coupé l’arc. Reviens un peu en arrière avant de couper, ou ajoute une dernière goutte de métal d’apport.
- La fissure à chaud, au milieu du cordon, pendant le refroidissement : cordon trop étroit et trop profond, ou métal sensible (certains aluminiums soudés sans apport, aciers chargés en soufre).
- La fissure à froid, à côté du cordon, parfois des heures après : acier trempant, pièce épaisse refroidie trop vite, humidité dans l’électrode. Préchauffe les pièces épaisses et utilise des électrodes basiques bien sèches.
Inclusions de laitier et de tungstène
Ce sont des corps solides restés piégés dans le métal. En MMA ou au fil fourré, c’est du laitier : tu n’as pas assez piqué et brossé entre deux passes, ou l’intensité trop basse n’a pas laissé au laitier le temps de remonter. En TIG, c’est un bout de tungstène, quand la pointe a touché le bain ou la baguette : la seule solution est de couper la partie polluée et de réaffûter, et de meuler le point noir dans le cordon.
Manque de fusion et manque de pénétration
Le défaut le plus trompeur, parce que le cordon peut être très joli. Le métal fondu s’est posé sur les bords sans les fondre (manque de fusion) ou n’a pas traversé toute l’épaisseur (manque de pénétration). Résultat : la soudure casse au premier effort. On le voit à des bords qui ne se raccordent pas, à un envers intact sur un bord à bord, ou à la casse d’une chute d’essai. Monte l’intensité, ralentis, vise les bords du joint et laisse un jeu de 1,5 à 2 mm entre les pièces. Au-delà de 6 à 8 mm, il faut chanfreiner et souder en plusieurs passes. Si ton assemblage cède, notre page soudure qui ne tient pas reprend toutes les causes.
Défauts de forme : caniveaux, surépaisseur, effondrement
- Le caniveau est un sillon creusé dans la tôle au bord du cordon, que le métal d’apport n’a pas rempli. Il crée une amorce de rupture. Baisse l’intensité de 10 %, raccourcis l’arc et dépose un peu plus de métal côté bord.
- La surépaisseur, un cordon trop bombé, vient d’une avance trop lente ou d’une intensité trop basse. Elle concentre les contraintes au raccord.
- L’effondrement, ou perçage, arrive sur la tôle fine quand la chaleur s’accumule. Baisse l’intensité, avance plus vite, soude par points puis par petits tronçons. Notre méthode pour souder de la tôle fine sans percer détaille les réglages.
Projections et déformation
Les projections ne fragilisent pas la soudure, mais elles salissent la pièce et trahissent un arc mal réglé : arc trop long, intensité ou tension trop haute, pièce sale, ou mauvaise polarité. La déformation n’est pas un défaut du cordon mais de méthode : le métal se dilate sous l’arc puis se rétracte en refroidissant. Pointe l’assemblage en plusieurs endroits en alternant les côtés, soude par tronçons courts et alternés, bride la pièce et laisse-la refroidir avant de la libérer.
Les défauts propres à chaque procédé
À l’arc (MMA, électrode enrobée)
- L’électrode colle : intensité trop basse ou arc trop court. Monte de 10 A et gratte pour amorcer au lieu de taper.
- Inclusions de laitier entre deux passes : piquer et brosser à chaque fois, sans exception.
- Projections et porosités avec des électrodes qui ont traîné à l’humidité, surtout les basiques E7018 : stocke-les au sec et étuve-les selon la notice du fabricant.
- Soufflage magnétique : l’arc dévie d’un côté, surtout en bout de pièce. Déplace la pince de masse ou soude vers elle.
La vidéo ci-dessous donne une astuce simple pour ne plus coller l’électrode à l’amorçage.
En MIG/MAG et au fil fourré
- Beaucoup de projections : tension et vitesse de fil mal accordées, fil qui dépasse trop de la buse (garde 10 à 15 mm), ou CO₂ pur, qui projette plus qu’un mélange argon-CO₂.
- Projections énormes au fil fourré sans gaz : vérifie la polarité. Le fil fourré auto-protégé se soude en général torche au moins, l’inverse du fil plein sous gaz. C’est l’erreur la plus fréquente sur un poste neuf.
- Porosités : bouteille fermée ou vide, débit trop faible, courant d’air, buse encrassée de projections. Garde la buse propre.
- Cordon bombé qui ne pénètre pas : avance trop rapide ou tension trop basse pour la vitesse de fil.
Les réglages par épaisseur sont dans notre tableau de réglage MIG, et le cas particulier du fil qui colle au tube contact dans soudure MIG qui colle.
En TIG
Le TIG pardonne peu. Avant de toucher au réglage, vérifie la règle des trois P : propreté (pièce et baguette dégraissées à l’acétone), pointe (tungstène propre et affûté), paramètres (intensité, débit, balance en courant alternatif).
| Problème | Cause principale | Correction |
|---|---|---|
| Le tungstène fond ou fait une boule sur de l’acier | Polarité inversée (la torche doit être au moins en courant continu) ou intensité trop forte pour le diamètre | Rebrancher la torche au moins ; passer en 2,4 mm au-delà de 120 à 130 A |
| L’arc HF ne s’amorce pas | Masse sur de la peinture, pas de gaz à la buse, pointe sale, distance trop grande | Masse sur métal nu, vérifier le débit, réaffûter, 2 à 3 mm à l’amorçage |
| Arc instable, qui saute | Pointe émoussée ou contaminée, fuite de gaz | Réaffûter dans l’axe, savonner les raccords |
| Cordon inox noir ou gris | Post-gaz trop court, protection insuffisante | Allonger le post-gaz (environ 1 s par tranche de 10 A), vérifier la buse |
| Fissure en étoile au bout du cordon | Arc coupé net | Évanouissement du courant (downslope) ou relâcher la pédale progressivement, dernière goutte d’apport |
| Film gris qui persiste sur l’alu | Décapage insuffisant | Brosser à la brosse inox dédiée, régler la balance vers le décapage |
| Bain qui s’étale sans pénétrer | Intensité trop basse, arc trop long | +5 à 10 A, arc de la longueur du diamètre du tungstène |
Pour le choix et l’affûtage de l’électrode, voir quel diamètre de tungstène en TIG ; pour le gaz, l’argon en soudure TIG ; pour l’alu, souder l’aluminium au TIG.
Contrôler une soudure à l’atelier
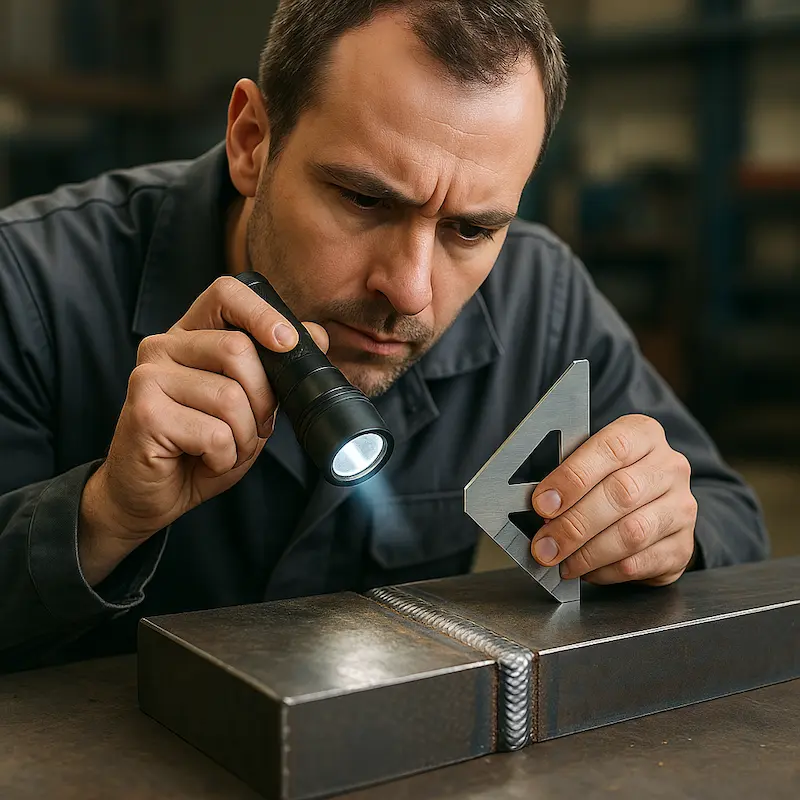
Pas besoin d’un laboratoire pour savoir si ta soudure tient. Trois contrôles suffisent pour un bricoleur :
- Le contrôle visuel, sur le cordon brossé : largeur régulière, raccord progressif avec la tôle des deux côtés, pas de caniveau, pas de trou, pas de fissure, cratère de fin rempli. Sur un bord à bord, regarde aussi l’envers.
- L’essai de casse sur chute : soude deux plats en T avec les mêmes réglages, serre l’un dans un étau et frappe l’autre au marteau. Une bonne soudure plie la tôle avant de céder ; une soudure qui se détache net, avec une cassure lisse, manquait de fusion.
- Le ressuage, pour les pièces qui comptent : un kit en bombes (nettoyant, pénétrant rouge, révélateur blanc) fait apparaître en rouge les fissures et porosités invisibles à l’œil.
Un défaut esthétique (cordon irrégulier, quelques projections) peut se tolérer sur une pièce décorative. Un défaut structurel (fissure, manque de fusion, porosité importante) ne se tolère jamais sur une pièce qui porte une charge.
Réparer une soudure ratée
On ne soude pas par-dessus un défaut : le nouveau cordon emprisonne la porosité, le laitier ou la fissure. Meule la zone jusqu’au métal sain, en creusant en V si le défaut est profond, nettoie, puis ressoude avec des réglages corrigés. Pour une fissure dans une pièce, perce un petit trou à chaque extrémité avant de meuler : ça l’empêche de continuer à s’ouvrir pendant la réparation.
FAQ : défauts de soudure
Pourquoi ma soudure est pleine de petits trous ?
Ce sont des porosités : le bain a été pollué ou mal protégé. Dans l’ordre, vérifie la propreté de la pièce (meule jusqu’au métal brillant), le gaz (bouteille ouverte, débit de 8 à 12 L/min en MIG, pas de courant d’air) et l’état des électrodes, qui ne doivent pas avoir pris l’humidité.
Pourquoi ma soudure casse alors qu’elle était belle ?
C’est presque toujours un manque de fusion : le métal s’est posé sur les bords sans les fondre. Monte l’intensité, ralentis, laisse un jeu de 1,5 à 2 mm entre les pièces et vérifie avec un essai de casse sur une chute.
Pourquoi ma soudure au fil fourré projette autant ?
Vérifie d’abord la polarité : le fil fourré sans gaz se soude en général torche au moins, alors que les postes sont souvent livrés câblés pour le fil plein. Raccourcis ensuite la sortie de fil à 10 à 15 mm et accorde tension et vitesse de fil.
Peut-on souder par-dessus une soudure ratée ?
Non. Le nouveau cordon emprisonne le défaut au lieu de le supprimer. Meule jusqu’au métal sain, nettoie, puis ressoude avec des réglages corrigés.
Quelle norme définit les défauts de soudure ?
La norme ISO 6520-1 classe et nomme les défauts des soudures à l’arc. La norme EN ISO 5817 fixe les seuils acceptables selon trois niveaux de qualité, du plus exigeant (B) au moins exigeant (D).