

Pour souder l’aluminium au TIG, il faut un poste AC/DC réglé en courant alternatif, de l’argon pur et une pièce décapée juste avant de souder. Compte 30 à 40 A par millimètre d’épaisseur, une balance à 70 % de pénétration et une fréquence de 100 à 120 Hz sur tôle fine. Tout le reste (tungstène, baguette, débit, pré-gaz et post-gaz) découle de l’épaisseur. Je te donne ici les valeurs avec lesquelles démarrer, et surtout comment les corriger en lisant ton bain.
Souder l’alu au TIG : les étapes
- Décape la pièce à l’acétone puis à la brosse inox réservée à l’alu, juste avant de souder.
- Prépare la torche : tungstène cérié ou lanthané au bon diamètre, affûté avec un petit méplat, buse adaptée à l’épaisseur.
- Règle le poste en courant alternatif : intensité, balance et fréquence selon le tableau ci-dessous, argon pur au débit indiqué.
- Pointe l’assemblage tous les 40 à 50 mm : l’alu se dilate beaucoup et referme le joint devant la torche.
- Amorce et attends que le bain brille avant de tremper la baguette, à l’avant du bain.
- Avance en poussant la torche, inclinée de 10 à 20° vers l’arrière, et relâche la pédale quand la pièce chauffe.
- Termine en douceur : évanouissement du courant, dernière goutte de baguette, et torche gardée au-dessus du cratère pendant le post-gaz.
Ton réglage de départ en 30 secondes
- Courant alternatif (AC), argon pur.
- Intensité : 30 à 40 A par millimètre d’épaisseur.
- Balance : 70 % de pénétration (30 % de décapage).
- Fréquence : 100 à 120 Hz sur tôle fine, 60 à 80 Hz au-delà de 5 mm.
- Tungstène cérié (gris) ou lanthané (or), post-gaz d’une seconde par tranche de 10 A.
Tableau de réglage TIG aluminium par épaisseur
Ces valeurs valent pour un poste inverter AC/DC, un bord à bord à plat et de l’alu propre. En angle intérieur, ajoute environ 15 % d’intensité ; en vertical, retire-en 10 %.
| Épaisseur | Intensité | Tungstène | Baguette | Buse | Argon | Balance | Fréquence |
|---|---|---|---|---|---|---|---|
| 1 mm | 30–45 A | 1,6 mm | 1,6 mm | n°5 | 6–8 l/min | 70 % | 120–150 Hz |
| 1,5 mm | 45–60 A | 1,6 mm | 1,6 mm | n°5–6 | 7–8 l/min | 70 % | 120 Hz |
| 2 mm | 60–80 A | 1,6 mm | 2,4 mm | n°6 | 8–10 l/min | 70 % | 100–120 Hz |
| 3 mm | 90–120 A | 2,4 mm | 2,4 mm | n°7 | 10–12 l/min | 70 % | 100 Hz |
| 4 mm | 115–150 A | 2,4 mm | 3,2 mm | n°7–8 | 11–13 l/min | 65–70 % | 90–100 Hz |
| 5 mm | 140–180 A | 3,2 mm | 3,2 mm | n°8 | 12–15 l/min | 65–70 % | 80–100 Hz |
| 6 mm | 170–210 A | 3,2 mm | 3,2 mm | n°8–10 | 14–16 l/min | 65 % | 70–90 Hz |
| 8 mm | 200–250 A | 4,0 mm | 4,0 mm | n°10 | 15–18 l/min (Ar + He) | 65 % | 60–80 Hz |
Au-delà de 6 mm, un poste de 200 A arrive en bout de course sur l’alu. Là, tu préchauffes la pièce autour de 100 °C ou tu passes à un mélange argon-hélium. Le détail des débits selon la buse, tu le trouves dans notre page argon pour la soudure TIG.
Calculateur de réglage TIG aluminium
Choisis ton épaisseur et ton type d’assemblage : tu obtiens un réglage de départ cohérent avec le tableau. Ça reste un point de départ. Fais toujours un cordon d’essai sur une chute du même métal avant d’attaquer ta pièce.
Préparer l’aluminium avant de souder
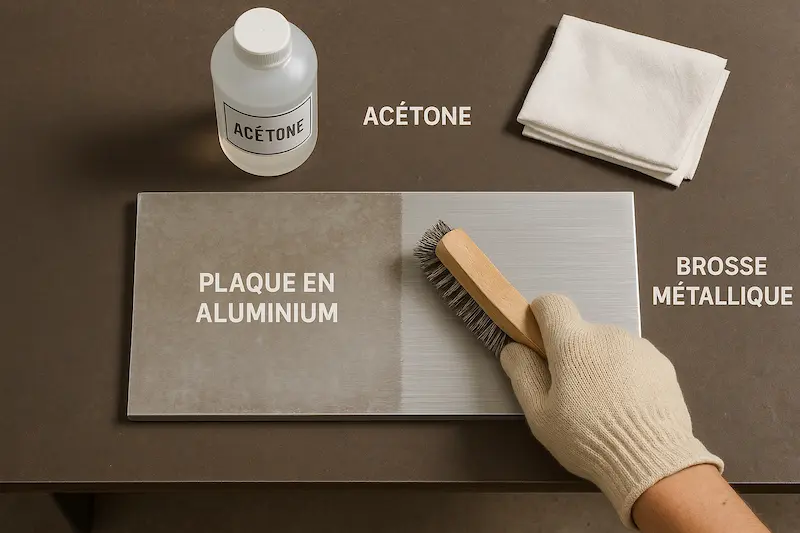
En TIG alu, la moitié des défauts vient de la préparation. Dégraisse d’abord à l’acétone, pièce et baguettes comprises : brosser une pièce grasse étale la graisse. Brosse ensuite à la brosse inox réservée à l’aluminium, jamais utilisée sur l’acier, juste avant de souder, car l’oxyde se reforme en quelques heures. Ajuste les pièces sans jour excessif, bride-les, et chanfreine au-delà de 4 à 5 mm pour que l’arc atteigne le fond du joint. Soude à l’abri des courants d’air : le moindre souffle casse la protection d’argon.
Quelle polarité pour souder l’aluminium au TIG ?
Pourquoi faut-il absolument un poste AC/DC pour l’alu ? Parce que sa surface est couverte d’une couche d’oxyde, l’alumine, qui fond vers 2 050 °C, alors que le métal dessous fond vers 660 °C. Sans rien pour casser cette peau, ton métal s’effondre en dessous et le bain ne mouille jamais.
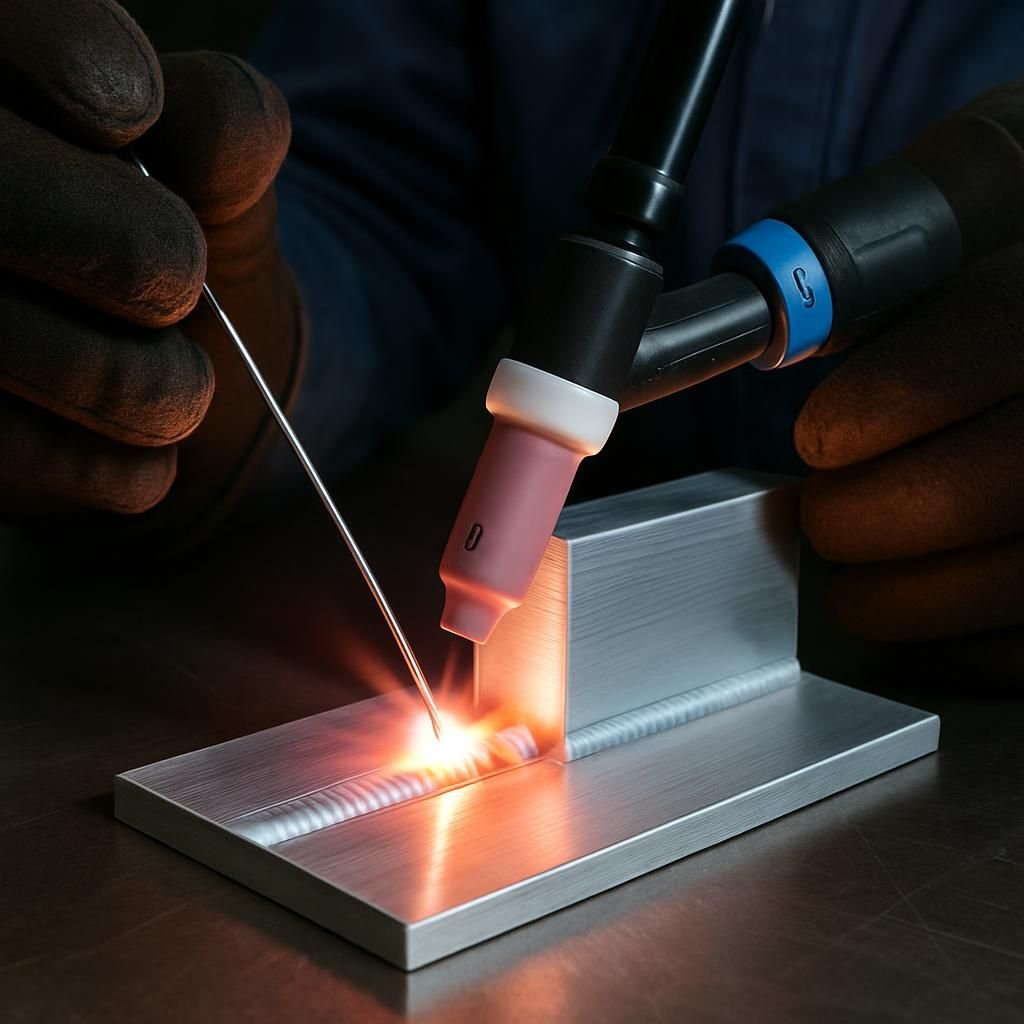
En électrode négative (DC−), la chaleur part dans la pièce et ça pénètre bien, mais l’oxyde reste en place : bain sale, qui ne prend pas. En électrode positive (DC+), c’est l’inverse : les électrons arrachent l’oxyde (c’est le décapage), mais la chaleur file dans le tungstène, qui fond en quelques secondes. Le courant alternatif fait les deux à tour de rôle, des dizaines de fois par seconde : tu as le décapage de la phase positive et la pénétration de la phase négative, sans griller ton tungstène.
Donc un poste TIG DC seul, pour l’alu, oublie. On voit bien de l’alu soudé en DC− dans l’industrie, sous hélium pur et avec une préparation très poussée, mais ce n’est pas une option réaliste dans un garage.
Balance AC : le dosage entre décapage et pénétration
La balance fixe la part de chaque cycle passée en pénétration (électrode négative). Selon les marques, elle s’affiche en « % EN », en « % de nettoyage » ou sur une échelle de −5 à +5 : jette un œil à ta notice pour savoir dans quel sens tourner le bouton.
Pars sur 70 % de pénétration, 30 % de décapage, puis regarde ta pièce. Une auréole blanche et mate de plus de 3–4 mm autour du cordon ? Tu décapes trop, remonte la pénétration vers 75 %. Des paillettes noires qui flottent dans le bain ? Pas assez de décapage : descends vers 65 %, et vérifie au passage que ta pièce était vraiment propre. Et si ton tungstène gonfle en boule, c’est aussi trop de phase positive : la pointe chauffe trop, remonte la pénétration ou passe au diamètre au-dessus.
Sur une pièce neuve et bien préparée, tu peux monter à 75–80 % de pénétration : le cordon est plus étroit, plus profond, et ton tungstène s’use moins. Sur de l’alu de récup, oxydé ou de fonderie, garde plus de décapage. Si ton tungstène s’use ou se contamine souvent, vérifie aussi que le diamètre est bien adapté à ton intensité.
Fréquence AC : la forme de l’arc
La fréquence, c’est le nombre d’alternances par seconde. Les vieux transfos étaient bloqués à 50 Hz ; un inverter descend à 20 Hz et monte à 200 Hz ou plus. À quoi ça change quelque chose ? À la forme de ton arc.
En fréquence haute (100 à 150 Hz), l’arc devient étroit et directionnel : il chauffe exactement là où tu le pointes. C’est le réglage des tôles fines et des angles intérieurs. En fréquence basse (50 à 80 Hz), l’arc s’élargit et s’adoucit, le bain s’étale davantage : utile sur les fortes épaisseurs et les bords à bords larges.
Si ton arc se promène d’un bord à l’autre d’un angle en T au lieu d’attaquer le fond, monte la fréquence de 20 Hz avant de toucher à l’intensité.
Régler le cycle de soudage, paramètre par paramètre
Un poste AC/DC récent te propose un cycle complet, du premier souffle de gaz au dernier. Voici les paramètres dans l’ordre où tu les trouves sur la plupart des façades, avec les valeurs de départ pour l’alu :
| Paramètre | À quoi il sert | Réglage de départ (alu) |
|---|---|---|
| Pré-gaz | Chasser l’air de la buse avant l’amorçage | 0,3 à 0,5 s (jusqu’à 1 s sur longue torche) |
| Intensité de départ | Amorcer sans percer, chauffer la pièce | Environ 50 % de l’intensité principale |
| Rampe de montée | Passer en douceur à l’intensité principale | 0,2 à 0,5 s |
| Intensité principale | Le soudage proprement dit | Voir le tableau par épaisseur |
| Pulsé (fréquence, durée, intensité basse) | Limiter l’apport de chaleur sur tôle fine | 1 à 2 Hz pour caler ton geste, 40 à 50 % de temps haut, intensité basse à 30 % |
| Évanouissement | Refermer le cratère sans fissure | 1 à 3 s |
| Intensité finale | Remplir le cratère | 20 à 30 % de l’intensité principale |
| Post-gaz | Protéger le tungstène et le cratère qui refroidissent | 1 s par tranche de 10 A, 5 s minimum |
2 temps ou 4 temps ? En 2 temps, l’arc vit tant que tu tiens la gâchette. En 4 temps, un premier appui lance le cycle et un second déclenche l’évanouissement : c’est plus reposant sur les cordons longs. Avec une pédale, ces modes ne servent plus à rien, et pour l’alu, c’est la pédale que je te conseille : elle te permet de relâcher la puissance au moment où la pièce chauffe.
Deux exemples concrets : 2 mm et 3 mm
Tôle de 2 mm bord à bord
Tungstène 1,6 mm affûté avec un petit méplat, buse n°6, argon à 9 l/min. Balance à 70 %, fréquence à 120 Hz, pédale réglée pour plafonner à 85 A. Tu démarres à fond de pédale pour ouvrir le bain, puis tu redescends vers 65–70 A dès qu’il brille. Baguette de 2,4 mm (ou 1,6 mm si le jeu est nul), trempée à chaque avance. Pointe tous les 40–50 mm : l’alu se dilate beaucoup et referme le joint devant ta torche.
Angle intérieur en 3 mm
Tungstène 2,4 mm, buse n°7, argon à 11 l/min. Monte à 130 A maximum à la pédale, fréquence à 120 Hz pour concentrer l’arc au fond de l’angle. Attaque en visant la tôle horizontale, qui évacue plus la chaleur, et amène ta baguette par le bord du haut. En fin de cordon, relâche la pédale progressivement et ajoute une dernière goutte avant de couper : c’est ce qui t’évite la crique de cratère.
Quel tungstène sur un poste inverter ?
Le tungstène pur (vert) reste la référence sur les vieux postes à transformateur, avec sa pointe arrondie en boule. Sur un inverter, il se déforme vite et l’arc devient baladeur. Préfère un tungstène cérié (gris) ou lanthané (or ou bleu), affûté en pointe puis légèrement émoussé avec un petit méplat d’un demi-millimètre. L’arc reste stable et la pointe tient beaucoup plus longtemps. Les formes d’affûtage sont détaillées dans mon guide sur le choix du diamètre de tungstène.
Choisir le métal d’apport selon l’alliage
« Aluminium » regroupe des alliages très différents, et la baguette d’apport doit suivre. Sans apport adapté, certains alliages fissurent au refroidissement même avec des réglages parfaits.
| Alliage de la pièce | Usages courants | Baguette conseillée |
|---|---|---|
| 1050, 1200 (alu quasi pur) | Tôles, capotages | 1050 ou 4043 |
| 5754, 5083 | Marine, tôle larmée, remorques | 5356 |
| 6060, 6061, 6082 | Profilés, tubes, cornières | 4043 (plus fluide) ou 5356 (plus résistant) |
| Fonte d’aluminium (AlSi) | Carters, pièces moulées | 4043 ou 4047 |
| 2017, 7075 (duralumin) | Pièces mécaniques | À éviter : fissuration quasi assurée |
Un détail qui compte si la pièce doit être anodisée : le 4043 ressort gris foncé après anodisation, le 5356 garde une teinte proche du métal de base.
Préchauffer les fortes épaisseurs
Au-delà de 6 mm, ou sur une pièce massive, le poste peine à monter le bain parce que l’aluminium pompe la chaleur. Un préchauffage autour de 100 °C au chalumeau ou au décapeur thermique règle le problème. Contrôle la température avec un crayon thermique et ne dépasse pas 120 °C environ sur les alliages 6000 : ils perdent leur traitement et donc leur résistance. Autre solution, plus chère : un mélange argon-hélium (70/30), qui apporte plus d’énergie dans l’arc.
Lire le cordon pour corriger ton réglage
Quand un cordon sort mal, le réflexe, c’est de s’en prendre à son geste. Pourtant, la plupart du temps, c’est le réglage qui cloche. Corrige-le d’abord, et un paramètre à la fois : si tu changes tout en même temps, tu ne sauras jamais ce qui a réglé le problème. Et rassure-toi, tout le monde rate ses premiers cordons en TIG alu.
| Ce que tu vois | Cause probable | Correction |
|---|---|---|
| Suie ou traces noires sur les premiers centimètres | Pré-gaz trop court, air dans la buse | Pré-gaz à 0,5–1 s, vérifier le débit à l’ouverture |
| Le bain met plus de 3 s à se former | Intensité trop faible, pièce massive | +10 à 20 A, ou préchauffage au-delà de 6 mm |
| Le bain s’effondre d’un coup en fin de cordon | Chaleur accumulée dans la pièce | Relâcher la pédale en avançant, ou passer en pulsé |
| Auréole blanche très large | Trop de décapage | Balance vers 75 % de pénétration |
| Paillettes noires dans le bain | Oxyde pas éliminé | Brosse inox réservée à l’alu + acétone, balance vers 65 % |
| Arc qui se balade dans l’angle | Fréquence trop basse, tungstène mal affûté | +20 Hz, réaffûter la pointe |
| Fissure en étoile au bout du cordon | Arrêt trop brutal, pas assez d’apport | Évanouissement de 2 s + dernière goutte de baguette |
| Tungstène bleu ou noir après l’arrêt | Post-gaz trop court | 1 s par tranche de 10 A |
Pour les autres défauts (porosités, manque de fusion, arc instable), va voir notre guide des défauts de soudure. Pour le MIG, le brasage et les solutions sans TIG, voir notre guide pour souder l’aluminium.
Quel poste pour souder l’aluminium ?
Il te faut un poste AC/DC avec balance et fréquence réglables. Sur les modèles d’entrée de gamme à balance fixe, les deux réglages dont on vient de parler ne sont tout simplement pas accessibles. Vise 200 A pour avoir de la marge jusqu’à 5–6 mm, et prévois une pédale. Et si tu débutes complètement en soudure, ne commence pas par le TIG alu en te disant que c’est plus précis donc plus simple : c’est le procédé qui demande le plus de patience. Mon comparatif des postes à souder TIG indique pour chaque modèle ce qu’il te laisse régler.
Questions fréquentes sur le TIG aluminium
Quel ampérage pour souder de l’aluminium au TIG ?
Compte 30 à 40 A par millimètre d’épaisseur en courant alternatif : 60 à 80 A pour 2 mm, 90 à 120 A pour 3 mm, 140 à 180 A pour 5 mm. Ajuste ensuite à la pédale selon la vitesse d’ouverture du bain.
Peut-on souder l’aluminium avec un poste TIG DC ?
Pas proprement. Le courant continu ne casse pas la couche d’oxyde : le bain ne mouille pas et le cordon se remplit d’inclusions. Il faut un poste AC/DC réglé en courant alternatif.
Quelle couleur de tungstène pour l’aluminium ?
Sur un poste inverter, un tungstène cérié (gris) ou lanthané (or ou bleu), affûté avec un petit méplat. Le tungstène pur (vert) se garde pour les vieux postes à transformateur.
Pourquoi ma soudure alu fissure-t-elle ?
Le plus souvent, le métal d’apport ne convient pas à l’alliage (un 6061 soudé sans apport fissure presque toujours), ou l’arc a été coupé net en fin de cordon. Prends une baguette 4043 ou 5356 et termine avec un évanouissement du courant et une dernière goutte d’apport.
Peut-on souder l’aluminium au TIG sans gaz ?
Non. Sans argon, le tungstène s’oxyde instantanément et le bain n’est pas protégé. Sans bouteille, seules restent des solutions de dépannage comme le brasage alu au chalumeau.
Pour aller plus loin : souder l’aluminium (TIG, MIG, sans gaz), argon pour la soudure TIG, quel diamètre de tungstène, baguettes TIG, quel poste TIG choisir.