

En TIG, on soude sous argon pur, réglé entre 6 et 16 L/min selon la buse, le métal et l’endroit où tu soudes. Un bon point de départ en atelier : 8 à 10 L/min avec une buse n° 7. Pour l’alimentation, une bouteille de 10 L remplie à 200 bars contient environ 2 m³ d’argon, soit 3 à 4 heures d’arc. Voici comment choisir le gaz, régler le débit et choisir ta bouteille.
Quel gaz pour souder au TIG ?
De l’argon pur, désigné I1 dans la norme EN ISO 14175. C’est un gaz inerte : il ne réagit pas avec le métal fondu, il protège le tungstène et le bain de l’air et il donne un arc stable et facile à amorcer. Il convient à tout ce qui se soude au TIG : acier, inox, aluminium, cuivre, titane.
- Pureté : l’argon vendu pour le soudage titre au moins 99,99 %, souvent 99,996 % (qualité « 4.6 ») ou 99,998 % (« 4.8 »). Pour le bricolage comme pour l’atelier, n’importe quel argon de soudage convient ; l’argon alimentaire ou technique d’une autre filière n’apporte rien.
- Argon-hélium : l’hélium chauffe davantage et augmente la pénétration, utile sur l’aluminium ou le cuivre épais. Il coûte plus cher et ne se justifie pas en bricolage.
- Jamais de CO₂ ni de mélange argon-CO₂ en TIG : l’oxydation détruit le tungstène en quelques secondes. Ces mélanges sont réservés au MIG/MAG sur acier.
Quel débit d’argon en TIG ?
Pourquoi ne pas mettre le débit à fond pour être tranquille ? Parce qu’au-delà d’un certain point le flux devient turbulent : il aspire l’air autour de la buse et la protection empire, en plus de vider la bouteille. Le bon débit est celui qui remplit la buse sans tourbillonner.
| Métal et épaisseur | Buse | Débit en atelier | Départ conseillé |
|---|---|---|---|
| Acier 1 à 3 mm | n° 6 à 7 | 6–9 L/min | 8 L/min |
| Acier 4 à 8 mm | n° 7 à 8 | 9–14 L/min | 11 L/min |
| Inox 1 à 3 mm | n° 7 à 8 | 7–11 L/min | 9 L/min |
| Aluminium 2 à 6 mm (courant alternatif) | n° 7 à 8 | 10–16 L/min | 12 L/min |
| Extérieur avec léger courant d’air | n° 8 et un écran | 12–18 L/min | 14 L/min |
Démarre au milieu de la plage et ajuste par pas de 1 à 2 L/min en regardant le cordon. Un corps de torche à gaz lens (diffuseur à grille) protège mieux à débit égal et permet souvent de baisser de 20 à 30 %. Dehors, un écran contre le vent vaut mieux que 6 L/min de plus au débitmètre.
Débit trop bas ou trop haut : les signes
- Trop bas ou fuite : bain qui s’oxyde, cordon terne ou gris, porosités, tungstène qui noircit.
- Trop haut : sifflement, bain agité, porosités qui apparaissent quand on monte le débit au lieu de disparaître.
- Le test qui tranche : décape 3 cm jusqu’au métal nu, rapproche la buse et refais 2 cm au même réglage. Si c’est propre, la préparation était en cause ; sinon, vérifie le débit, puis les raccords (à l’eau savonneuse), puis la buse et le tungstène.
Pré-gaz, post-gaz et protection envers
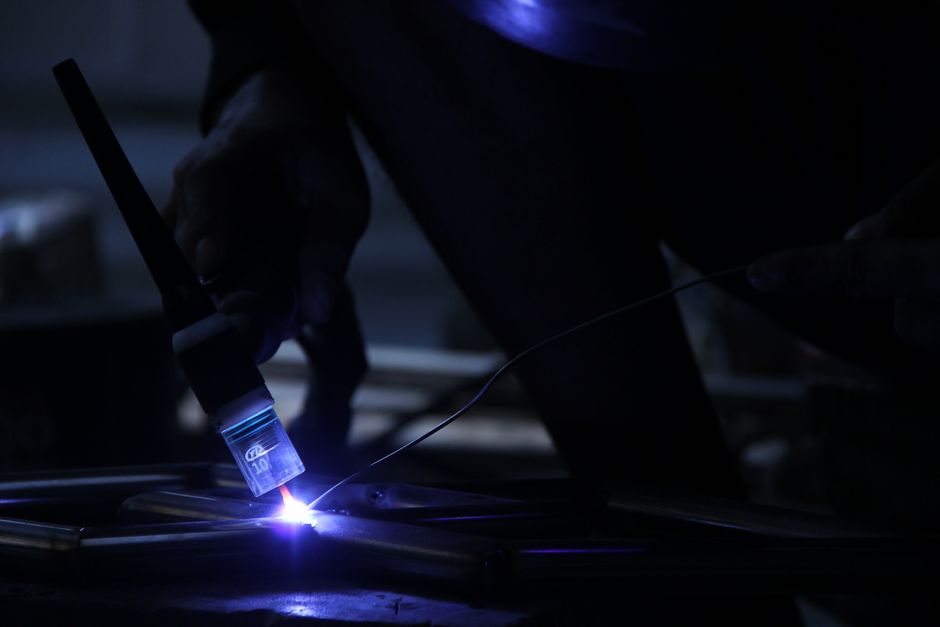
- Pré-gaz : 0,2 à 0,5 seconde, pour chasser l’air de la buse avant l’amorçage.
- Post-gaz : une seconde par tranche de 10 A, 5 secondes au minimum. À 120 A, laisse couler 12 secondes et garde la torche au-dessus du cratère. Pour vérifier, regarde le tungstène à l’arrêt : argenté, c’est bon ; bleu ou noir, le post-gaz est trop court.
- Protection envers : sur un tube ou une tôle inox soudée à pleine pénétration, l’arrière du cordon s’oxyde à l’air, ressort gris et granuleux (« sucré ») et rouillera. Bouche les extrémités du tube, injecte de l’argon à 3 à 8 L/min avec un petit évent à l’opposé, et laisse purger avant d’amorcer. Sur l’acier doux, c’est rarement nécessaire.
Quelle bouteille d’argon choisir ?
Trois façons de s’approvisionner, avec des coûts très différents à l’usage :
| Format | Gaz contenu | Autonomie à 8–10 L/min | Pour qui |
|---|---|---|---|
| Cartouche jetable (environ 1 L) | Environ 100 L | 10 à 15 minutes | Dépannage ponctuel, très chère au litre |
| Bouteille 8 à 10 L en propriété, sans location | 1,5 à 2 m³ | 3 à 4 heures d’arc | Bricoleur régulier : tu l’achètes une fois et tu l’échanges pleine contre vide |
| Bouteille 20 L ou plus, en location chez un gazier | 4 m³ et plus | 7 heures et plus | Usage fréquent : gaz moins cher, mais abonnement annuel |
Une bouteille de 10 L à 200 bars contient environ 10 × 200 = 2 000 L d’argon. À 8 L/min, on consomme à peu près 0,5 m³ par heure d’arc, sans compter le pré-gaz et le post-gaz. Les bouteilles en propriété s’échangent ou se rechargent dans un réseau de distributeurs : vérifie qu’il y en a un près de chez toi avant d’acheter.

Bouteille d’argon 4.8, 10 L, 200 bars (remplie)
Argon 4.8, 10 L à 200 bars, environ 2 m³

Choisir son détendeur-débitmètre
Il te faut un détendeur-débitmètre étalonné pour l’argon, avec le raccord de ta bouteille. Le modèle à tube à flotteur donne une lecture directe et précise en L/min, idéale pour régler 6 ou 8 L/min au litre près ; le modèle à deux cadrans est robuste mais approximatif en bas d’échelle. Vise une graduation de 0 à 25 ou 30 L/min. Si tu passes un jour à l’hélium, change de débitmètre : ce gaz plus léger fausse la lecture d’un appareil étalonné pour l’argon.

Débitmètre argon BETOOLL avec tuyau de 1,8 m
Débitmètre argon/CO₂ avec tuyau de 1,8 m

Réducteur de pression argon/CO₂ Vector Welding
Réducteur de pression argon/CO₂
Stocker et transporter une bouteille d’argon
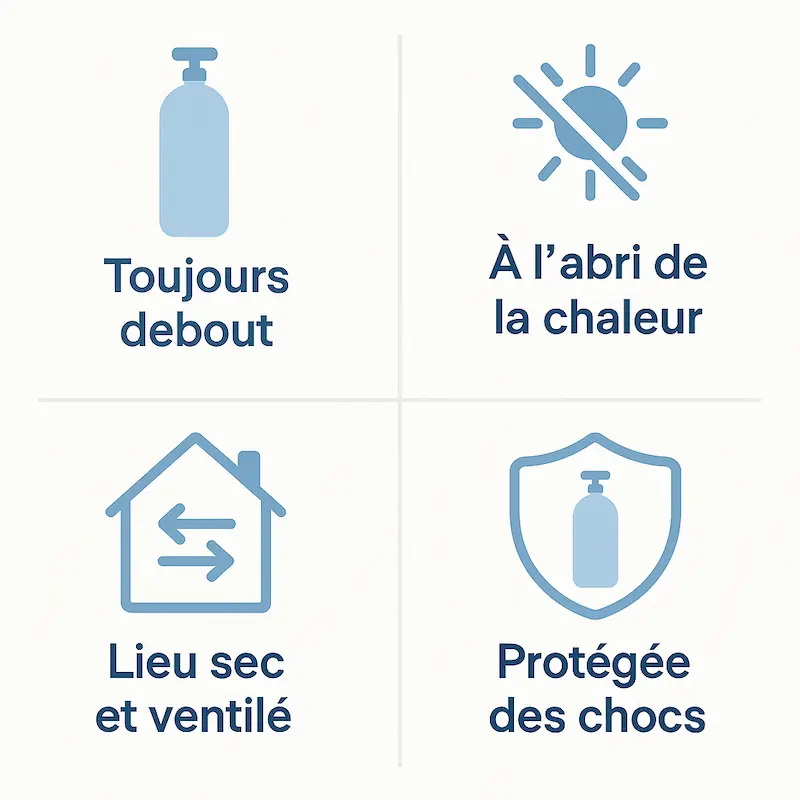
- Toujours debout et attachée (chaîne, sangle ou chariot) : une bouteille qui tombe peut casser son robinet.
- Dans un endroit sec et ventilé, loin de la chaleur et des projections de soudure.
- Robinet fermé après chaque séance, et pas seulement le détendeur.
- En voiture : debout, calée, robinet fermé et vitres entrouvertes. L’argon n’est pas toxique, mais il chasse l’oxygène dans un espace clos.
FAQ : argon et soudure TIG
Quelle est la consommation d’argon en TIG ?
À 8 L/min, compte environ 0,5 m³ par heure d’arc. Une bouteille de 10 L à 200 bars, soit près de 2 m³, donne donc 3 à 4 heures d’arc, un peu moins avec le pré-gaz et le post-gaz.
Peut-on souder au TIG avec un mélange argon-CO₂ ?
Non. Le CO₂ oxyde le tungstène en quelques secondes et pollue le bain. En TIG, c’est argon pur, ou argon-hélium pour les fortes épaisseurs d’alu ou de cuivre.
Quel débit d’argon pour l’aluminium en TIG ?
Avec une buse n° 7 ou 8, une plage courante va de 10 à 16 L/min, avec un départ vers 12 L/min. Les autres réglages de l’alu sont dans notre guide pour souder l’aluminium au TIG.
Un débit trop élevé peut-il créer de la porosité ?
Oui. Au-delà d’un certain seuil, le flux devient turbulent et aspire l’air ambiant autour du bain : la protection se dégrade et des porosités apparaissent, en plus d’une consommation inutile.
Faut-il louer ou acheter sa bouteille d’argon ?
Pour quelques séances par mois, une bouteille de 8 à 10 L en propriété, échangée pleine contre vide, revient moins cher qu’une location annuelle. Si tu soudes toutes les semaines, la location d’une grande bouteille chez un gazier fait baisser le prix du mètre cube.
Pour aller plus loin : souder l’aluminium au TIG, quel diamètre de tungstène, défauts de soudure, quel poste TIG choisir.