
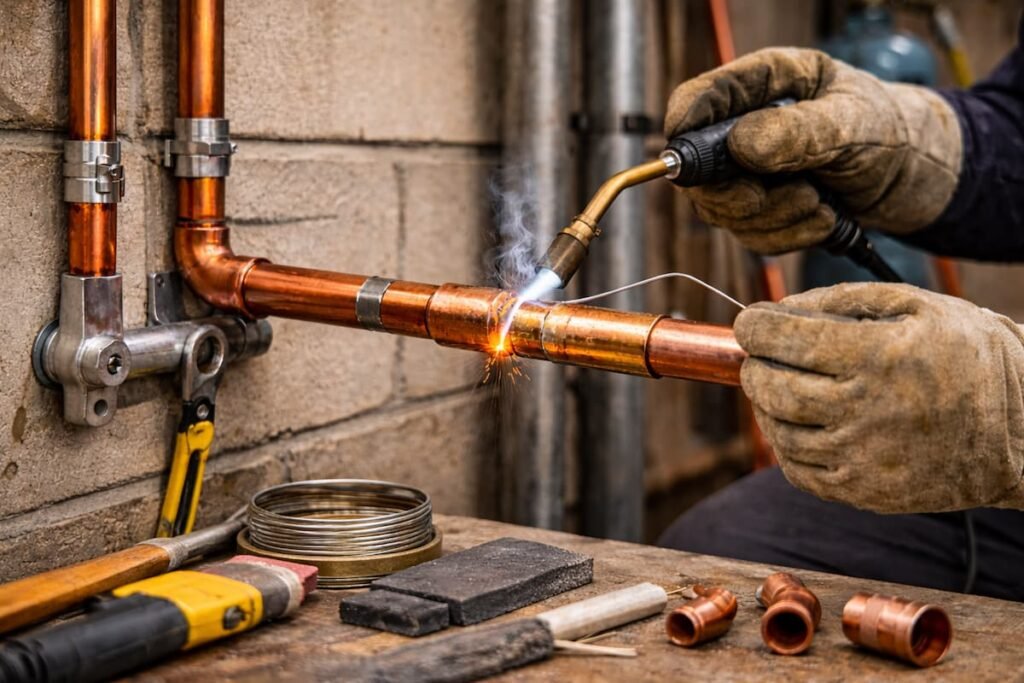
Un tube de cuivre de plomberie ne se soude pas, il se brase : seul le métal d’apport fond et file dans le raccord, le tube, lui, reste solide. Pour l’eau sanitaire et le chauffage basse température, c’est de l’étain sans plomb, travaillé vers 230 à 250 °C avec une simple lampe à gaz. Dès que le circuit chauffe fort, vibre ou sert au froid, on passe à la brasure forte au cuivre-phosphore, entre 710 et 890 °C, au chalumeau. La vraie soudure, celle qui fait fondre le cuivre à 1 085 °C, se fait au TIG et sert aux pièces d’atelier, pas aux tuyaux : c’est le seul cas où un poste à souder TIG en courant continu a sa place sur ce chantier.
Le reste de la page te donne le tableau pour choisir, le matériel, le pas-à-pas et les raisons pour lesquelles une brasure refuse de prendre. L’erreur que tout le monde a faite au début : chauffer le fil d’étain au lieu du raccord. Ça ne marche pas, et tu vas voir pourquoi.
Souder ou braser le cuivre : quelle différence ?
Souder le cuivre, c’est faire fondre les deux pièces pour qu’elles n’en fassent plus qu’une. Braser le cuivre, c’est les assembler avec un métal d’apport qui fond bien plus bas qu’elles. On parle de brasage tendre en dessous de 450 °C et de brasage fort au-dessus, selon la définition reprise par l’article Brasage de Wikipédia. En plomberie, on brase toujours.
Pourquoi pas une vraie soudure ? Parce que le cuivre conduit la chaleur comme peu de métaux : 401 W/m·K d’après la fiche cuivre de Wikipédia. Sur un tube d’un millimètre d’épaisseur, la chaleur file partout, et le jour où tu atteins enfin la fusion, la paroi s’effondre d’un coup. Le brasage contourne le problème : le raccord n’a besoin que de chauffer assez pour que le métal d’apport coule et remplisse, par capillarité, le petit jeu entre le tube et le raccord.
Brasure tendre ou brasure forte : laquelle pour ton installation ?
La brasure tendre à l’étain suffit pour l’eau froide, l’eau chaude sanitaire et le chauffage jusqu’à 110 °C. La brasure forte prend le relais sur ce qui chauffe plus, ce qui vibre, le froid et la climatisation. C’est la répartition qu’indiquent les fabricants, par exemple le catalogue REMS pour l’étain-cuivre 97/3 et la baguette cuivre-phosphore à 6 % de phosphore.
| Méthode | Température de travail (°C) | Métal d’apport | Marge avant fusion du cuivre (°C) | Chauffe | Usage type |
|---|---|---|---|---|---|
| Brasure tendre | 230 à 250 | Étain-cuivre 97/3 sans plomb + décapant | 835 à 855 | Lampe à souder (propane ou cartouche) | Eau froide, eau chaude sanitaire, chauffage jusqu’à 110 °C |
| Brasure forte cuivre-phosphore | 710 à 890 | Baguette CuP (94 % cuivre, 6 % phosphore), sans décapant entre deux pièces en cuivre | 195 à 375 | Chalumeau oxyacétylénique | Chauffage, froid, climatisation, tube emboîté sans raccord |
| Brasure forte à l’argent | 650 à 710 (baguette à 40 % d’argent) | Baguette argent + décapant assorti | 375 à 435 | Chalumeau | Cuivre sur laiton, sur acier ou sur inox |
| Soudure TIG | 1 085 (fusion du cuivre) | Baguette cuivre ERCu ou bronze au silicium CuSi3 | aucune | Poste TIG en courant continu, argon | Pièces massives, barres, réparations d’atelier |
Les températures de travail viennent des fiches REMS (étain et cuivre-phosphore) et du catalogue Castolin (argent). La marge, c’est notre calcul : 1 085 °C moins la température de travail. Elle dit tout de la difficulté. À l’étain, tu as plus de 800 °C de réserve, tu ne peux pas abîmer le tube. Au cuivre-phosphore, il te reste parfois moins de 200 °C : une flamme qui s’attarde au même endroit et tu approches de la fusion de la paroi.
Quel chalumeau pour braser du cuivre ?
Pour braser du cuivre à l’étain, une lampe à souder au propane ou à cartouche suffit ; dans les annonces Google Shopping relevées le 21 octobre 2026, les lampes d’entrée de gamme allaient de 27 à 48 €, les modèles pro dépassaient 130 €. Pour la brasure forte, il faut une flamme bien plus chaude, celle d’un chalumeau oxyacétylénique, et compte au moins 600 € pour un équipement complet selon le guide de Depanneo.
Mon avis : si tu refais deux ou trois raccords par an sur l’eau sanitaire, n’achète pas d’oxyacétylène, l’étain fait très bien le travail. Le chalumeau oxy se justifie si tu refais un réseau de chauffage complet ou si tu brases aussi de l’acier à l’atelier. Pour le reste, la liste est courte :
- un coupe-tube et un ébavureur, pour une coupe d’équerre sans bavure ;
- de la toile émeri ou un tampon abrasif, et une brosse à raccord pour l’intérieur ;
- le décapant prévu pour ton métal d’apport, pas « un » décapant pris au hasard ;
- une plaque de protection thermique à glisser derrière le raccord quand tu brases contre un mur ;
- un chiffon humide et des gants de soudure en cuir, parce qu’un raccord à 250 °C ne prévient pas.
Comment braser un tube de cuivre à l’étain ?
Braser un tube de cuivre à l’étain tient en huit gestes, et la réussite se joue avant d’allumer la lampe : un tube sec, des surfaces brillantes et le bon décapant. Le nettoyage et la zone de chauffe sont d’ailleurs les deux règles d’or que retient Depanneo.
- Coupe d’équerre au coupe-tube, puis ébavure l’intérieur : une bavure gêne l’emboîtement et freine l’eau.
- Vide l’eau. Tant qu’il en reste dans le tube, il ne dépasse pas 100 °C, très loin des 230 °C qu’il faut à l’étain. Un tube qui goutte, c’est une brasure ratée d’avance.
- Ponce l’extérieur du tube et l’intérieur du raccord jusqu’au cuivre brillant, puis ne touche plus ces zones avec les doigts. Le principe est le même que pour préparer les pièces avant une soudure : pas de gras, pas d’oxyde.
- Décapant en couche fine sur les deux parties, celui prévu pour ton étain.
- Emboîte à fond et essuie ce qui déborde.
- Chauffe le raccord, pas le fil. Promène la flamme tout autour, là où le tube et le raccord se recouvrent.
- Présente l’étain à la jonction, du côté opposé à la flamme. S’il fond au contact du cuivre et disparaît dans le joint, la température est bonne. S’il fait des boules qui roulent, le raccord est encore trop froid.
- Laisse refroidir sans bouger, puis essuie les restes de décapant au chiffon humide : laissés en place, ils continuent d’attaquer le cuivre.
Le bon signe, c’est un anneau d’étain régulier qui sort tout autour du raccord. S’il manque d’un côté, le joint n’est pas plein de ce côté-là.
Brasure forte au cuivre-phosphore : qu’est-ce qui change ?
La brasure forte au cuivre-phosphore se travaille entre 710 et 890 °C : le raccord doit rougir avant que la baguette ne coule. Entre deux pièces en cuivre, le phosphore fait office de décapant ; dès qu’un raccord en laiton entre dans le joint, il faut ajouter le décapant prévu pour la baguette.
Chauffe large, jusqu’au rouge sombre, et garde la flamme en mouvement, parce que la marge avant la fusion du tube est faible. N’utilise jamais de cuivre-phosphore sur de l’acier ou de l’inox : la liaison reste fragile, c’est une baguette à l’argent qu’il faut, comme le montre notre tableau des métaux qu’on peut assembler.
Pour le gaz, je ne te donnerai pas de pas-à-pas. Les brasures d’une installation de gaz se font avec des baguettes et des décapants enregistrés pour cet usage (le catalogue Castolin les signale par leur repère ATG), et c’est le travail d’un installateur qualifié.
Pourquoi ma brasure ne tient pas sur le cuivre ?
Une brasure ne prend pas sur le cuivre pour quatre raisons, presque toujours dans cet ordre : de l’eau dans le tube, un cuivre mal poncé ou touché avec les doigts, un décapant brûlé ou inadapté, et une flamme trop faible pour la masse à chauffer.
Le décapant brûlé se voit : il noircit et ne coule plus. Il faut alors démonter, nettoyer et recommencer, pas rajouter de l’étain par-dessus. La masse, c’est le piège des vannes et des gros raccords en laiton : ils pompent la chaleur, et une petite lampe à cartouche n’arrive jamais à les monter en température. Dernier cas, le raccord ovalisé ou trop large : la capillarité ne fonctionne qu’avec un jeu faible, au-delà l’étain tombe au lieu de monter. Si c’est une soudure à l’arc ou au MIG qui lâche, les causes sont différentes et notre page pourquoi ma soudure ne tient pas les classe par symptôme.
Comment souder du cuivre au TIG ?
Le cuivre se soude au TIG en courant continu, électrode au négatif, sous argon pur jusqu’à environ 2 mm d’épaisseur et sous mélange argon-hélium au-delà, d’après le guide de TWI sur le soudage du cuivre. TWI, l’institut britannique de la soudure, ajoute que le préchauffage « est nécessaire au-delà de 2 mm d’épaisseur », justement à cause de la conductivité du cuivre.
| Épaisseur (mm) | Gaz | Préchauffage (°C) | Intensité TIG (A) |
|---|---|---|---|
| 1 | Argon | aucun | 20 à 60 |
| 1 à 2 | Argon | aucun | 50 à 160 |
| 2 à 5 | Argon + 75 % d’hélium | 50 | 120 à 300 |
| 6 à 10 | Argon + 75 % d’hélium | 100 à 200 | 250 à 375 |
TWI présente ces valeurs comme un repère grossier, à affiner sur chute. En pratique, avec un poste TIG de bricoleur qui plafonne autour de 200 A, tu restes à l’aise jusqu’à 2 ou 3 mm ; au-delà, il faut chauffer la pièce au chalumeau avant de commencer. Côté baguette, TWI préfère le bronze au silicium (ERCuSi-A, vendu sous le nom CuSi3) pour le cuivre électrolytique et le cuivre désoxydé au phosphore. Pour le reste du réglage, vois nos pages sur le diamètre du tungstène selon l’intensité et sur le débit d’argon en TIG.
Méfie-toi du cuivre de récupération, comme une barre de terre ou un jeu de barres électrique : c’est souvent du cuivre électrolytique, chargé en oxyde. TWI note que ces oxydes peuvent rendre cassante la zone chauffée. Le MIG, lui, existe sur le cuivre (argon pur jusqu’à 5 mm selon TWI), mais il demande un fil, une gaine et des galets adaptés : sur un poste semi-automatique de bricoleur réglé pour l’acier, ce n’est pas le bon chemin.
Cuivre avec laiton, acier ou aluminium : quelle méthode ?
Le cuivre s’assemble au laiton sans difficulté par brasure : à l’étain pour un raccord d’eau sanitaire (REMS prévoit son étain 97/3 pour les tubes cuivre avec raccords en cuivre, bronze et laiton), ou en brasure forte avec décapant. Le laiton a ses propres pièges, à cause de son zinc, et notre guide pour souder le laiton les détaille.
Sur de l’acier ou de l’inox, c’est la brasure à l’argent avec son décapant, jamais le cuivre-phosphore. Sur de l’aluminium, oublie la flamme et l’arc : les deux métaux ne s’assemblent pas directement, ils se vissent, se rivettent ou se collent.
Eau potable, fumées, flamme : les règles de sécurité
Sur une installation d’eau potable, les brasures contenant du plomb sont interdites depuis l’arrêté du 10 juin 1996. Prends un étain-cuivre 97/3 ou un étain-argent, et range le vieil étain-plomb pour autre chose.
Côté fumées, l’INRS range la fièvre des métaux parmi les maladies dues aux oxydes de zinc et de cuivre, et cite la colophane des flux de brasage parmi les agents sensibilisants les plus fréquents. Travaille aéré et ne garde pas le nez au-dessus du raccord. Enfin, la flamme : glisse une plaque de protection derrière le raccord dès qu’il y a une plinthe, un isolant ou du bois, et repasse quelques minutes plus tard vérifier que rien ne fume derrière.
Questions fréquentes
Peut-on souder du cuivre sans chalumeau ?
Oui pour un fil électrique ou une petite pièce : un fer à souder électrique et de l’étain suffisent. Pour un tube de plomberie, sans flamme, il reste les raccords à sertir ou à compression, qui se montent à froid. La « soudure à froid » vendue en tube est une pâte époxy : elle dépanne une fuite, elle ne remplace pas une brasure.
Peut-on souder du cuivre avec un poste à l’arc ?
Pas un tube : l’électrode perce une paroi d’un millimètre avant d’avoir mouillé quoi que ce soit. Il existe des électrodes pour le cuivre, mais elles visent des pièces épaisses et préchauffées. Pour un bricoleur, la brasure ou le TIG font mieux et plus propre.
Pourquoi le cuivre noircit-il après la brasure ?
Le noir est une couche d’oxyde due à la chauffe, sans conséquence sur l’étanchéité : un coup de toile émeri l’enlève. Une trace verte qui apparaît les semaines suivantes vient en général des restes de décapant, d’où l’intérêt d’essuyer le raccord au chiffon humide après refroidissement.
Ta première brasure, sans stress
Achète un fil étain-cuivre 97/3, le décapant de la même marque et deux raccords de rechange, puis fais-toi la main sur une chute de tube avant de toucher à l’installation. Quand l’anneau d’étain sort régulier tout autour du raccord trois fois de suite, tu es prêt pour le vrai.