
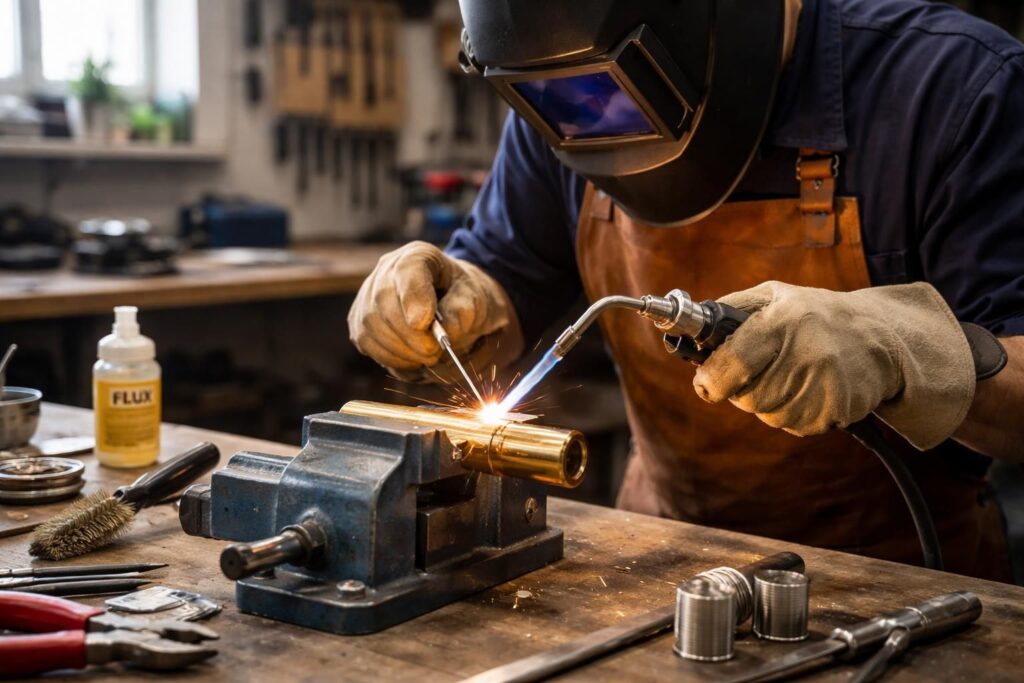
Le laiton se brase bien plus facilement qu’il ne se soude : c’est un alliage de cuivre et de zinc, et le zinc bout à 907 °C, à peine en dessous de la fusion du laiton, autour de 900 à 940 °C. Fais fondre la pièce et le zinc part en fumée blanche, en laissant un cordon plein de trous. Pour un raccord, un objet ou une réparation légère, l’étain (230 à 250 °C) ou une brasure à l’argent (650 à 710 °C) font le travail sans jamais approcher ce seuil. Pour une pièce épaisse qui doit tenir, on soudobrase au TIG avec une baguette en bronze au silicium (CuSi3), et un poste TIG en courant continu de bricoleur suffit.
Tout le reste découle de ce chiffre de 907 °C. Une fois que tu l’as en tête, tu sais pourquoi la fumée blanche est ton signal d’alarme et pourquoi l’électrode est à oublier.
Pourquoi le laiton est-il difficile à souder ?
Le laiton est difficile à souder parce que son zinc bout avant que l’alliage ne soit entièrement fondu : 907 °C pour le zinc d’après la fiche zinc de Wikipédia, 900 à 940 °C pour les laitons courants selon la fiche laiton. Pour le laiton naval, TWI résume le problème ainsi : la faible température d’ébullition du zinc fait qu’il s’en dégage des fumées abondantes pendant le soudage.
Le tableau ci-dessous mesure la marge que te laisse chaque méthode avant que le zinc ne se mette à bouillir. C’est notre calcul : 907 °C moins la température de travail donnée par les fabricants.
| Méthode | Température de travail (°C) | Marge avant ébullition du zinc (°C) | Ce qui se passe |
|---|---|---|---|
| Étain-cuivre 97/3 | 230 à 250 | 657 à 677 | Aucune fumée de zinc, la pièce ne bouge pas |
| Brasure à l’argent (40 %) | 650 à 710 | 197 à 257 | Confortable tant que tu restes au rouge sombre |
| Cuivre-phosphore (6 %) | 710 à 890 | 17 à 197 | Le zinc commence à partir si la flamme s’attarde |
| TIG, MIG ou électrode | plus de 900 au contact de l’arc | aucune | Le zinc bout : fumée blanche, dépôt blanchâtre, porosités |
Sources des températures : fiches REMS pour l’étain et le cuivre-phosphore, catalogue Castolin pour l’argent. Retiens surtout la dernière ligne : dès que tu passes par un arc, tu travailles au-dessus du seuil, d’où la ventilation et la vitesse d’exécution. Le laiton conduit aussi trois fois moins la chaleur que le cuivre (121 contre 401 W/m·K) : il la garde là où tu chauffes, ce qui aide pour l’étain mais te fait dépasser le seuil très vite au TIG.
Avec quoi souder le laiton ? Les 4 méthodes selon la pièce
On soude le laiton à l’étain, en brasure forte à l’argent, au TIG avec une baguette en bronze au silicium, ou au MIG au-delà de 3 mm. L’électrode enrobée est déconseillée : TWI la déconseille pour le laiton naval, et le zinc bout au contact de l’arc. Le choix dépend de ce que la pièce doit encaisser.
| Méthode | Métal d’apport | Chauffe | Pour quelles pièces | Limite |
|---|---|---|---|---|
| Étain | Étain-cuivre 97/3 ou étain-argent + décapant | Fer à souder de 100 à 200 W ou lampe à gaz | Petits objets, modélisme, connexions, raccords d’eau sanitaire | Joint gris visible, faible résistance mécanique |
| Brasure forte à l’argent | Baguette de 34 à 45 % d’argent + décapant assorti | Chalumeau | Pièces qui travaillent, laiton sur cuivre ou sur acier, objets décoratifs | Prix de la baguette, décapant obligatoire |
| TIG (soudobrasage) | Bronze au silicium CuSi3 ou bronze-aluminium, jamais une baguette qui contient du zinc | Poste TIG en courant continu, argon | Pièces de 1,6 à 9,5 mm, réparations solides | Fumées de zinc, demande de la pratique |
| MIG | Fil CuSi3 | Poste MIG, polarité positive | Pièces de plus de 3 mm | Fil tendre : gaine et galets adaptés |
Les épaisseurs du TIG et du MIG viennent de la fiche de TWI sur le soudage du laiton naval ; la puissance du fer, des habitués du forum Metabricoleur. Mon conseil : pour neuf pièces sur dix chez un bricoleur, la brasure à l’argent est la bonne réponse. Elle tient, elle reste sous le seuil du zinc et elle ne demande qu’un chalumeau.
Comment souder du laiton avec de l’étain ?
Pour souder du laiton à l’étain, ponce jusqu’au métal jaune brillant, pose un décapant prévu pour l’étain, chauffe la pièce jusqu’à ce que l’étain fonde à son contact (230 à 250 °C pour un étain-cuivre 97/3) et laisse-le couler dans le joint. Essuie ensuite les restes de décapant.
Le laiton se ternit vite, et cette couche brune empêche l’étain de mouiller : le ponçage n’est pas une option. Chauffe la pièce, pas l’étain, comme sur le cuivre. Comme l’étain tient par la surface collée, assemble à recouvrement plutôt que bout à bout ; sur Metabricoleur, un intervenant conseille de limer les extrémités en sifflet sur 3 à 4 mm pour gagner de la surface. Sur un raccord d’eau potable, l’étain doit être sans plomb, et notre guide pour braser le cuivre en toute sécurité rappelle le texte qui l’impose.
Pour un objet décoratif, l’étain a un défaut : il reste gris sur du jaune. Les bijoutiers utilisent une brasure de couleur laiton pour éviter la démarcation, comme l’explique le site Apprendre la bijouterie.
Quelle brasure pour du laiton ?
Pour une pièce en laiton qui doit tenir, la bonne brasure est une baguette à l’argent avec son décapant : 650 à 710 °C pour une baguette à 40 % d’argent d’après le catalogue Castolin, soit environ 200 °C sous l’ébullition du zinc.
Ajuste les pièces avec un jeu faible, enduis-les de décapant, puis chauffe large autour du joint. Quand le décapant devient liquide et transparent, présente la baguette : elle doit couler d’elle-même dans le joint. Si tu vois de la fumée blanche ou un dépôt blanc autour, c’est le zinc qui s’en va : écarte la flamme. Le cuivre-phosphore marche aussi sur le laiton, mais avec décapant, et surtout en plomberie pour un tube cuivre sur un raccord laiton.
Comment souder du laiton au TIG ?
Au TIG, le laiton se travaille en courant continu, électrode au négatif, sous argon pour les épaisseurs courantes, avec une baguette sans zinc : bronze au silicium (CuSi3) ou bronze-aluminium. Ce sont les recommandations de TWI, qui précise qu’un préchauffage n’est en général pas nécessaire, sauf jusqu’à 250 °C sur les fortes épaisseurs.
Toujours selon TWI, on travaille sans métal d’apport sous 1,6 mm, bords droits, avec métal d’apport de 1,6 à 9,5 mm, et on ne passe plus au TIG au-delà. L’argon convient aux pièces de moins de 3 mm soudées à la main. La technique n’est pas celle de l’acier : ne cherche pas un gros bain de fusion. Vise la baguette et le bord du joint, laisse le bronze mouiller le laiton et avance franchement. Si la pièce blanchit autour du cordon, tu es trop chaud ou trop lent.
TWI cite le tungstène thorié, mais il est radioactif et on l’évite aujourd’hui au profit du tungstène au lanthane ou au cérium : notre page sur le diamètre du tungstène TIG t’aide à choisir, et celle sur l’argon pour le TIG donne le débit.
Peut-on souder le laiton au MIG ou à l’électrode ?
Au MIG, oui, à partir de 3 mm d’épaisseur selon TWI, en polarité positive et avec un fil sans zinc comme le CuSi3. C’est surtout utile en série ou sur des pièces longues ; pour une réparation ponctuelle, le TIG est plus précis. À l’électrode enrobée, non : TWI ne la recommande pas pour le laiton naval, et le zinc bout au contact de l’arc, avec un cordon poreux à la clé.
Souder du laiton avec du cuivre ou de l’acier
Le laiton s’assemble au cuivre par brasure : à l’étain pour un raccord d’eau (REMS prévoit son étain 97/3 pour les tubes cuivre avec raccords en laiton), au cuivre-phosphore avec décapant, ou à l’argent. Les détails côté cuivre sont dans notre guide pour souder le cuivre.
Sur de l’acier ou de l’inox, c’est la brasure à l’argent, à forte teneur et avec décapant, jamais le cuivre-phosphore, dont la liaison reste fragile sur l’acier. Notre tableau des compatibilités entre métaux donne le métal d’apport pour chaque couple.
Fumées de zinc : comment se protéger ?
Les fumées de zinc se gèrent en ventilant et en ne chauffant pas plus que nécessaire. L’INRS range la fièvre des métaux, une sorte de grippe passagère, parmi les maladies causées par les oxydes de zinc et de cuivre. TWI demande une ventilation adaptée pour la fumée de zinc et pour celle de cuivre, moins visible.
Concrètement : travaille dehors ou sous une aspiration, place-toi de façon à ce que la fumée parte loin de ton visage, et porte un masque filtrant pour les séances longues (on en parle dans notre page sur les équipements du soudeur). Et si tu vois de la fumée blanche pendant une brasure, ce n’est pas normal : c’est que tu chauffes trop.
Questions fréquentes
Comment réparer une pièce en laiton cassée ?
Tout dépend de ce qu’elle porte. Un objet décoratif ou une poignée se reprend en brasure à l’argent, avec un joint aminci en sifflet pour gagner de la surface. Une pièce sous pression, comme un corps de robinet fissuré, se remplace : une réparation à la flamme y tient rarement longtemps.
Peut-on souder du laiton sur de l’inox ?
Oui, en brasure forte à l’argent avec le décapant prévu, comme sur l’acier. Prends une baguette riche en argent : Castolin réserve même une baguette à 57 % d’argent à l’inox. Le cuivre-phosphore est à proscrire, la liaison serait fragile.
La soudure à froid tient-elle sur le laiton ?
C’est une résine époxy chargée de métal : elle colle sans chaleur et rebouche un trou, mais elle ne remplace pas une brasure sur une pièce qui force ou qui chauffe. Garde-la pour un dépannage ou un objet qui ne travaille pas.
Le bon réflexe avant de chauffer
Regarde la pièce et pose-toi une seule question : qu’est-ce qu’elle doit encaisser ? Un raccord d’eau, l’étain. Un objet qui travaille, la brasure à l’argent. Une pièce épaisse à reconstruire, le TIG au CuSi3. Dans les trois cas, garde l’œil sur la fumée : tant qu’elle ne blanchit pas, le zinc reste dans ton laiton.