

MMA, MIG ou TIG : quelles différences et quel procédé choisir ?
Les trois procédés font fondre le métal avec un arc électrique. Ce qui change, c’est ce qui apporte le métal et ce qui protège le bain de fusion. Le MMA soude avec une électrode enrobée, sans bouteille : rustique, économique, parfait dehors et sur l’acier épais. Le MIG/MAG déroule un fil sous gaz : c’est le plus rapide et le plus facile à apprendre, le procédé de l’atelier pour l’acier et la tôle. Le TIG utilise une électrode en tungstène qui ne fond pas et une baguette d’apport tenue à la main : le plus lent et le plus exigeant, mais le plus propre, indispensable pour l’inox fin et l’aluminium. Pour un premier poste destiné à l’acier : MIG si tu soudes en atelier, MMA si tu soudes dehors ou avec un petit budget.
MMA, MIG et TIG : le tableau comparatif
| Critère | MMA (électrode) | MIG / MAG (fil) | TIG (tungstène) |
|---|---|---|---|
| Ce qui apporte le métal | L’électrode enrobée, qui fond | Le fil, déroulé par le poste | Une baguette tenue à la main (ou rien) |
| Protection du bain | L’enrobage (gaz + laitier) | Un gaz en bouteille, ou le flux du fil fourré | Argon en bouteille |
| Métaux | Acier, inox, fonte | Acier, inox, aluminium | Tous : acier, inox, alu, cuivre, titane |
| Épaisseurs confortables | 2 mm et plus | 0,8 à 10 mm et plus en plusieurs passes | 0,5 à 4 mm environ |
| Vitesse | Moyenne, arrêts pour changer d’électrode | Rapide, en continu | Lente |
| Aspect du cordon | Correct après piquage du laitier | Bon, quelques projections | Très propre, sans projection |
| Apprentissage | Moyen : l’amorçage demande du métier | Le plus facile | Le plus long : deux mains, souvent une pédale |
| Dehors, avec du vent | Oui | Non avec gaz, oui au fil fourré | Non |
| Budget pour démarrer | Le plus bas | Moyen, plus le gaz | Le plus élevé, surtout en AC/DC pour l’alu |
Le MMA, ou soudure à l’électrode enrobée
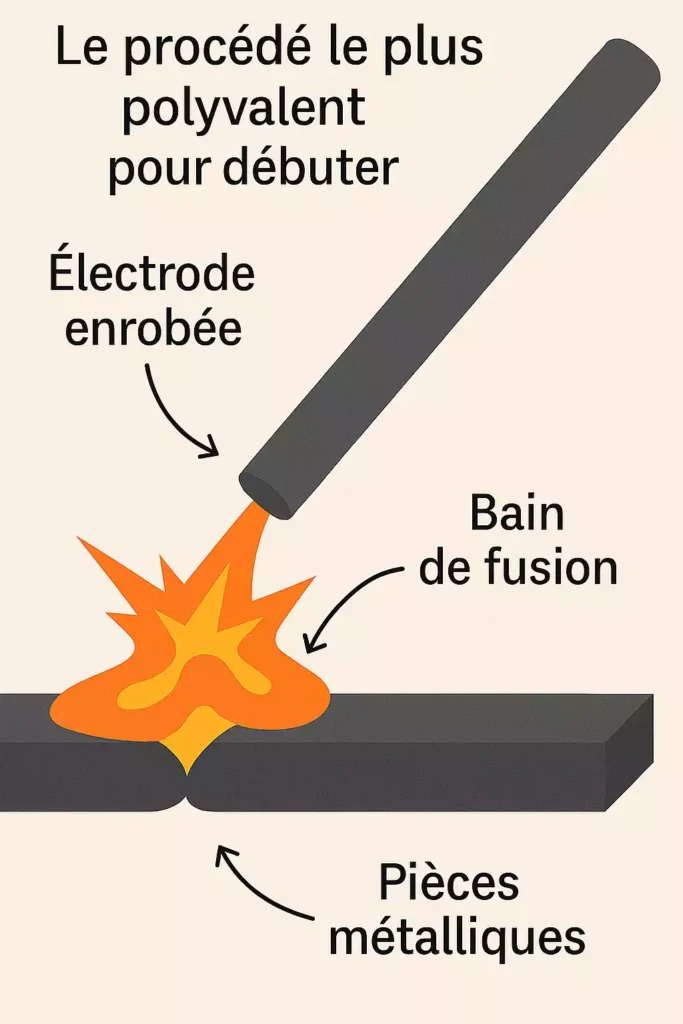
Le poste fait passer le courant dans une électrode enrobée. L’arc fait fondre l’électrode et le bord des pièces ; l’enrobage brûle en même temps, dégage le gaz qui protège le bain et forme le laitier, la croûte qui recouvre le cordon et qu’on pique ensuite au marteau.
- Ses forces : pas de bouteille, un poste léger et bon marché, il marche dehors et même avec un peu de vent, il tolère un métal pas parfaitement propre. Il soude l’acier, l’inox et la fonte en changeant simplement d’électrode.
- Ses limites : il faut piquer le laitier à chaque cordon et changer d’électrode souvent, l’amorçage demande un peu de pratique, et la tôle de moins de 2 mm perce vite. Pour l’aluminium, il n’existe que des électrodes de dépannage.
Le pas-à-pas complet est dans notre guide de la soudure à l’arc, le choix des électrodes dans notre page électrodes de soudure, et les postes dans notre comparatif des postes MMA.
Le MIG/MAG, ou soudure au fil
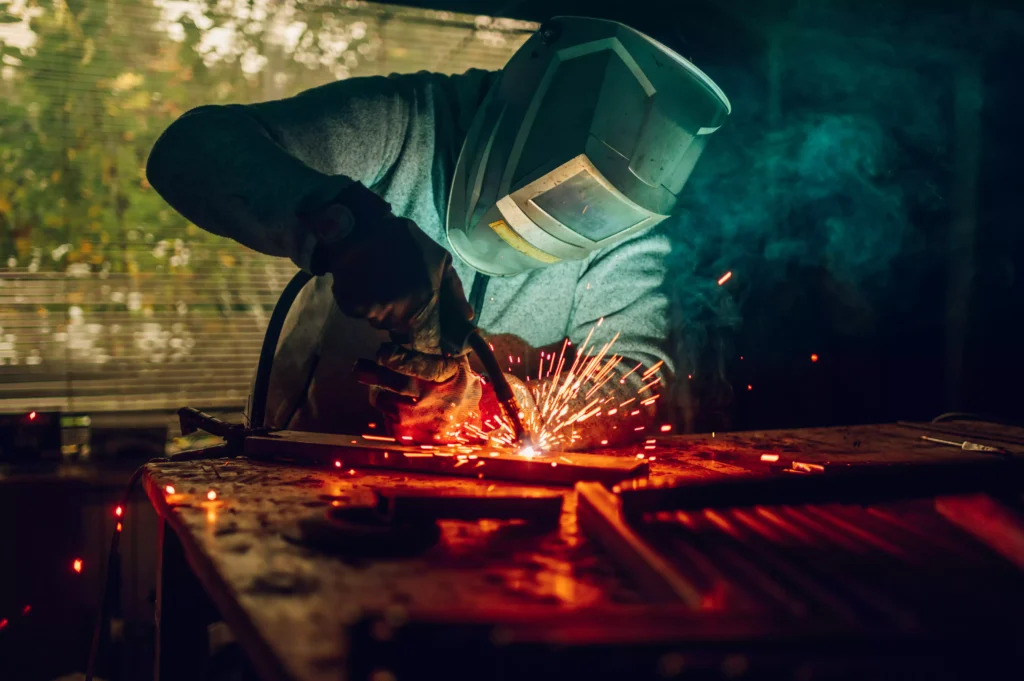
Un fil métallique se déroule en continu dans la torche dès que tu appuies sur la gâchette ; il fond dans l’arc pendant que le gaz sort autour de lui pour protéger le bain. Tu n’as qu’à guider la torche : c’est ce qui rend le procédé si rapide à prendre en main.
MIG ou MAG : c’est le gaz qui change
| Métal | Gaz | Nom exact du procédé |
|---|---|---|
| Acier | Argon + CO₂ (souvent 82/18), ou CO₂ pur | MAG (gaz actif) |
| Inox | Argon + 2 % de CO₂ ou d’oxygène | MAG (gaz faiblement actif) |
| Aluminium | Argon pur | MIG (gaz inerte) |
| Acier, sans bouteille | Aucun : fil fourré auto-protégé | Fil fourré (FCAW) |
Dans le langage courant, on dit « MIG » pour tout, et les postes s’appellent MIG/MAG. Le fil fourré sans gaz permet de souder dehors avec un poste MIG, au prix de plus de projections et de fumées : voir notre page sur le poste à souder sans gaz.
- Ses forces : rapide, continu, facile à apprendre, de la tôle de carrosserie aux fers de 10 mm. C’est le procédé qui produit le plus de mètres de cordon par heure.
- Ses limites : la bouteille de gaz, un poste plus encombrant, et le vent qui chasse le gaz dehors. Les réglages de tension, de vitesse de fil et de débit demandent un peu de méthode.
Les réglages par épaisseur sont dans notre tableau de réglage MIG, les fils dans notre page fils de soudure MIG, et les postes dans notre comparatif des postes MIG.
Le TIG, ou soudure à l’électrode de tungstène
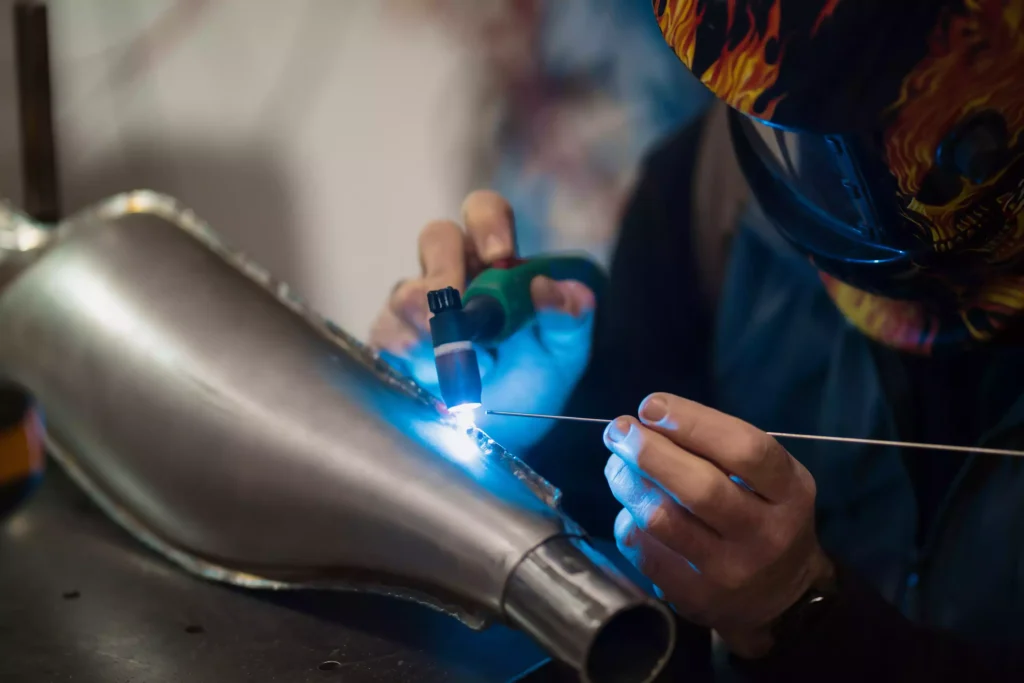
L’arc jaillit entre une électrode en tungstène, qui ne fond pas, et la pièce, sous une protection d’argon. Le soudeur tient la torche d’une main et ajoute le métal d’apport de l’autre, avec une baguette ; sur la tôle très fine, il peut même fondre les bords sans rien ajouter. L’intensité se règle souvent en direct avec une pédale. Le courant continu (DC) sert pour l’acier, l’inox et le cuivre ; l’aluminium demande un poste à courant alternatif (AC/DC).
- Ses forces : le contrôle total du bain, des cordons très propres sans projection ni laitier, la tôle de 0,5 mm, tous les métaux soudables.
- Ses limites : lent, exigeant (deux mains, souvent une pédale), il veut un métal parfaitement propre et ne supporte pas le vent. Un poste AC/DC pour l’alu coûte nettement plus cher.
Le gaz et son débit sont détaillés dans notre page sur l’argon pour le TIG, le choix de l’électrode dans quel diamètre de tungstène, et les postes dans notre comparatif des postes TIG.
MIG ou TIG : lequel choisir ?
C’est la vraie question pour la plupart des gens, et la réponse dépend du métal et de ce que tu attends du cordon.
| Sur l’acier | MIG | TIG |
|---|---|---|
| Vitesse | Rapide | Lente |
| Épaisseurs confortables | De 1 mm à 10 mm et plus en plusieurs passes | De 0,5 à 4 mm environ |
| Aspect du cordon | Correct, quelques projections | Très propre, sans projection |
| Apprentissage | Facile | Long : deux mains et souvent une pédale |
| Préparation de la pièce | Tolère un peu de calamine | Métal parfaitement propre |
- Acier, structures, réparations, carrosserie : MIG. Il dépose beaucoup de métal vite et s’apprend en quelques heures.
- Inox visible, tube fin, pièces décoratives : TIG. Le MIG soude l’inox, mais le cordon est moins net et demande plus de finition.
- Aluminium : TIG AC si tu veux de beaux cordons sur de la tôle fine ; MIG avec gaine téflon (idéalement en pulsé) pour l’alu épais et les grandes longueurs. Le détail est dans notre guide pour souder l’aluminium.
Un cordon TIG n’est pas plus solide qu’un cordon MIG bien fait : la résistance dépend de la pénétration et du réglage, pas du procédé. Le TIG apporte surtout le contrôle et la propreté.
Quel procédé selon ton projet ?
| Ton projet | Procédé conseillé | Pourquoi |
|---|---|---|
| Portail, clôture, réparations dehors | MMA | Pas de gaz, insensible au vent, acier épais |
| Remorque, structure, mobilier en tube acier | MIG | Rapide, propre, de 1,5 à 6 mm sans difficulté |
| Carrosserie, tôle de 0,8 à 1 mm | MIG avec fil de 0,6 mm | Pointage rapide sans percer |
| Garde-corps ou plan de travail en inox | TIG | Cordons visibles et nets |
| Cadre ou pièce en aluminium | TIG AC, ou MIG équipé pour l’alu | L’arc doit casser l’oxyde d’alumine |
| Matériel agricole, fonte | MMA | Électrodes spéciales, métal souvent sale |
Pour la carrosserie, vois notre guide du poste à souder pour la carrosserie ; pour assembler des métaux différents, notre tableau des métaux qui se soudent ensemble.
Combien coûte chaque procédé pour démarrer ?
| Procédé | Poste correct pour débuter | À prévoir en plus |
|---|---|---|
| MMA | Environ 100 à 250 € | Électrodes, masque, gants : rien d’autre |
| MIG sans gaz | Environ 120 à 250 € | Bobines de fil fourré, plus chères que le fil plein |
| MIG avec gaz | Environ 250 à 600 € | Bouteille de gaz (achat ou consigne) et ses recharges |
| TIG DC (acier, inox) | Environ 250 à 500 € | Bouteille d’argon, électrodes tungstène, baguettes |
| TIG AC/DC (aluminium) | À partir de 500 à 600 € environ | Bouteille d’argon, électrodes tungstène, baguettes |
Un poste multiprocédé (MIG, électrode et TIG en courant continu) couvre l’acier et l’inox avec une seule machine, souvent pour le prix d’un bon MIG : voir notre comparatif des postes multiprocédés. Pour l’alu au TIG, il faut en revanche un poste AC/DC. Notre guide quel poste à souder choisir fait le tri selon ton usage, et notre page sur la puissance d’un poste inverter t’aide à dimensionner.
Les trois procédés en vidéo
Un soudeur de métier compare en images le TIG, le MIG/MAG, le fil fourré et l’électrode, avec l’aspect des cordons :

Vidéo YouTube : la lancer charge le lecteur de YouTube, qui peut déposer des cookies.
Questions fréquentes
Quelle est la différence entre MIG et TIG ?
Au MIG, le métal d’apport est un fil qui se déroule tout seul dans la torche et fond dans l’arc : c’est rapide et facile. Au TIG, l’électrode en tungstène ne fond pas, et tu ajoutes le métal avec une baguette tenue dans l’autre main : c’est lent, mais beaucoup plus précis et plus propre.
Quel procédé de soudure est le plus facile pour débuter ?
Le MIG avec gaz, en atelier : la plupart des débutants font des cordons corrects à plat en quelques heures. Si tu soudes dehors ou avec un petit budget, le MMA est un excellent point de départ, avec un peu plus d’entraînement pour l’amorçage. Le TIG s’apprend en dernier.
Quelle est la différence entre MIG et MAG ?
Seulement le gaz. Le MIG utilise un gaz inerte, l’argon pur, pour l’aluminium. Le MAG utilise un gaz actif, du CO₂ ou un mélange argon-CO₂, pour l’acier. Les postes font les deux : on dit « poste MIG/MAG ».
Peut-on souder l’aluminium à l’électrode ?
Seulement en dépannage, avec des électrodes spéciales pour l’alu : l’arc est difficile à tenir et le cordon médiocre. Pour un vrai travail sur l’aluminium, il faut un TIG à courant alternatif ou un MIG sous argon pur équipé pour l’alu.
Quel procédé donne la soudure la plus solide ?
Aucun en particulier : un cordon bien réglé et bien pénétré est aussi solide au MMA, au MIG ou au TIG. Ce qui fait la résistance, c’est la préparation, l’intensité et la pénétration. Le TIG est plus propre et plus précis, pas plus solide par nature.