
Électrodes de soudure MMA : quel type et quel diamètre choisir
Pour la plupart des travaux sur acier, prends des électrodes rutiles E6013 de 2,5 mm : elles couvrent la tôle de 2 à 5 mm, s’amorcent facilement et pardonnent beaucoup. Passe aux basiques E7018 pour les pièces qui travaillent (châssis, supports, structures), aux électrodes inox 308L ou 316L pour l’inox, et au diamètre 3,2 mm dès que tu dépasses 5 mm d’épaisseur.
Notre sélection d’électrodes
Les modèles ci-dessous sont choisis d’après les fiches des fabricants, les avis clients vérifiés et leur disponibilité sur Amazon au moment de la mise à jour. Notre méthode de sélection est détaillée sur la page À propos.
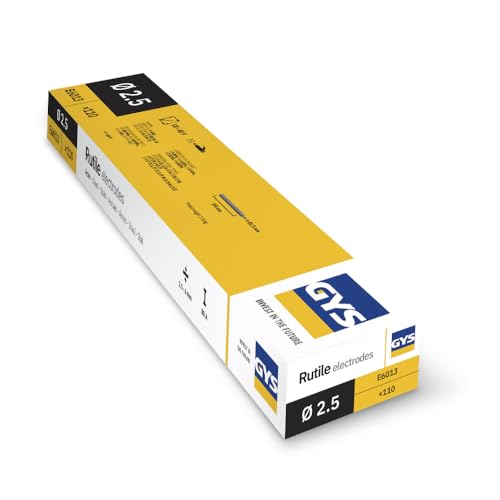
Électrodes rutiles GYS E6013 Ø 2,5 mm (boîte de 110)
Le diamètre à tout faire : tôle de 2 à 5 mm, 70 à 100 A

Électrodes rutiles GYS E6013 Ø 3,2 mm (boîte de 54)
Pour 5 à 8 mm et les cordons plus chargés, 90 à 130 A

Électrodes basiques Telwin Ø 2,5 mm (2,5 kg)
Basiques pour les pièces qui travaillent, à souder en DC+


Électrodes semi-basiques GYS E312 Ø 2,5 mm
E312 : aciers inconnus, aciers à outils et assemblages difficiles

Électrodes de rechargement GYS Ø 3,2 mm
Rechargement des pièces usées (godets, dents, axes)
Rutile, basique, inox : quelle électrode pour quel travail ?
Le nom d’une électrode (E6013, E7018…) suit la classification AWS : les deux premiers chiffres donnent la résistance du métal déposé, les suivants la position et le type d’enrobage. Pas besoin de tout retenir : voici ce qui compte à l’atelier.
| Électrode | Pour quoi | Amorçage | Courant | À savoir |
|---|---|---|---|---|
| Rutile E6013 | Acier doux, travaux courants, débutants | Très facile | AC, DC− ou DC+ | Laitier qui se décolle tout seul, cordon propre, pénétration moyenne |
| Basique E7018 | Structures, pièces sollicitées, acier épais | Plus délicat | DC+ de préférence | Meilleure résistance, craint l’humidité : stockage au sec obligatoire |
| Cellulosique E6010 / E6011 | Tuyauterie, vertical descendant, métal sale | Arc puissant | DC+ (6010), AC ou DC (6011) | Pénétration forte, beaucoup de projections, peu utilisée en bricolage |
| Inox 308L / 316L | Inox 304 (308L) ou 316 (316L) | Facile | DC+ | 10 à 20 % d’intensité en moins qu’en acier |
| Inox 309L | Inox soudé sur de l’acier | Facile | DC+ | La référence pour les assemblages inox-acier |
| E312 | Aciers inconnus, aciers à outils, réparations difficiles | Facile | DC+ | Très tolérante, mais chère : à garder pour les cas tordus |
| Base nickel (ENi-CI) | Fonte | Facile | DC+ ou AC | Cordons courts, martelage, refroidissement lent |
| Rechargement | Reconstituer une surface usée | Moyen | Selon la boîte | Dépôt très dur, difficile à usiner ensuite |
Quel diamètre d’électrode selon l’épaisseur ?
Pourquoi le diamètre compte autant ? Parce qu’il fixe la plage d’intensité, donc la chaleur que tu mets dans la pièce. Une électrode trop grosse sur de la tôle fine la perce ; une électrode trop fine sur du 8 mm donne un cordon posé qui ne pénètre pas.
| Épaisseur de la pièce | Diamètre conseillé | Intensité de départ (rutile, à plat) |
|---|---|---|
| 1,5 à 2,5 mm | 1,6 mm | 30–45 A |
| 2 à 3 mm | 2,0 mm | 40–70 A |
| 2 à 5 mm | 2,5 mm | 70–100 A |
| 4 à 8 mm | 3,2 mm | 90–130 A |
| 6 à 10 mm | 4,0 mm | 130–180 A |
Au-delà de 8 mm environ, on ne monte pas indéfiniment en diamètre : on chanfreine et on soude en plusieurs passes. Les réglages par position et par métal sont dans notre tableau d’intensité soudure à l’arc. Vérifie aussi que ton poste suit : un 4,0 mm demande 130 A réels au minimum, ce qui est au plafond de beaucoup de petits postes. Le GYSMI 200P, par exemple, va jusqu’à 200 A et à l’électrode de 5 mm : ses limites et celles des autres GYS sont dans notre avis sur les postes GYS.
Électrode 6013 : la rutile à tout faire
C’est l’électrode que tout le monde a dans son atelier, et pour une bonne raison : elle s’amorce sur presque tous les postes, en courant alternatif comme continu, dans toutes les positions, et son laitier s’enlève d’un coup de marteau. Elle est parfaite pour les portails, grilles, meubles, supports et réparations sur acier doux de 2 à 8 mm.
Ses limites : une pénétration moyenne et une résistance inférieure à la 7018. Pour une pièce qui porte une charge ou subit des chocs, passe à la basique. Elle ne soude ni l’aluminium ni la fonte, et sur l’inox, le cordon finira par rouiller.
Électrode 7018 : polarité, stockage et pièges
La 7018 est une électrode basique, dite « à bas hydrogène » : son dépôt résiste mieux aux chocs et fissure moins, c’est pour ça qu’on la choisit sur les structures. Elle demande un peu plus de méthode :
- Polarité : en courant continu, électrode au plus (DC+). Sur un poste à courant alternatif, il faut une version prévue pour l’AC et un poste qui amorce franchement.
- Arc court : garde l’électrode presque au contact du bain, sans balayage large. Un arc long fait des porosités.
- Humidité : l’enrobage basique pompe l’humidité de l’air, ce qui donne porosités et fissures. Garde-la dans sa boîte fermée, au sec ; une boîte entamée se réétuve en suivant la notice du fabricant, souvent autour de 2 heures entre 300 et 350 °C, puis se conserve au chaud.
- Amorçage : amorce quelques millimètres en avant du départ, puis reviens en arrière pour fondre ce premier point, souvent poreux.
Pour un petit poste inverter récent, la 7018 en 2,5 mm passe sans problème en DC+, la fonction d’amorçage à chaud (hot start) aide beaucoup.
Bien stocker ses électrodes
Une électrode humide se reconnaît vite : amorçage difficile, arc qui crépite fort, projections, porosités, parfois un enrobage qui se fendille. Range tes boîtes dans un endroit sec et tempéré, jamais au sol d’un garage humide, et referme-les après usage. Une boîte étanche avec un sachet déshydratant suffit pour les rutiles ; pour les basiques, un petit four de maintien (étuve) devient utile si tu en consommes souvent.
Les accessoires qui vont avec
Une électrode ne vaut rien sans un bon contact. Un porte-électrode qui chauffe ou une pince de masse qui glisse sur une pièce oxydée font chuter l’intensité réelle et rendent l’arc instable : c’est la première chose à vérifier avant d’accuser l’électrode ou le réglage. Le marteau à piquer et la brosse servent à enlever le laitier entre deux passes, sinon il reste piégé dans la soudure.


Marteau à piquer GYS Pro, manche bois
Pour piquer le laitier entre deux passes
Le reste de l’équipement (masque, gants, tablier) est dans notre page accessoires de soudure.
FAQ : électrodes de soudure
Quelle intensité pour une électrode de 2,5 mm ?
De 70 à 100 A en rutile. Démarre vers 75 à 85 A à plat sur de l’acier de 3 à 4 mm, puis ajuste par pas de 10 A. Compte 5 à 10 A de plus pour une basique E7018.
Électrode 6013 ou 7018 pour débuter ?
La 6013. Elle s’amorce facilement, tolère un arc un peu long et un métal pas parfaitement propre. Passe à la 7018 quand tes cordons sont réguliers et que tu soudes des pièces qui travaillent.
Peut-on souder de l’inox avec une électrode normale ?
Ça tient, mais le cordon rouillera : il faut une électrode inox, 308L pour l’inox 304 et 316L pour le 316. Pour souder de l’inox sur de l’acier, l’électrode 309L est la référence.
Comment savoir si une électrode est humide ?
Elle s’amorce mal, crépite fort, projette beaucoup et laisse des porosités. Sur les basiques, l’enrobage peut se fendiller. Sèche-la selon la notice du fabricant ou remplace la boîte.
Peut-on utiliser des électrodes sur un poste MIG ?
Seulement si ton poste est multiprocédé et propose un mode MMA avec un porte-électrode. Un poste MIG pur travaille avec du fil en bobine, pas avec des électrodes enrobées.
Pour aller plus loin : l’électrode enrobée expliquée, souder à l’arc pas à pas, quel poste MMA choisir.