
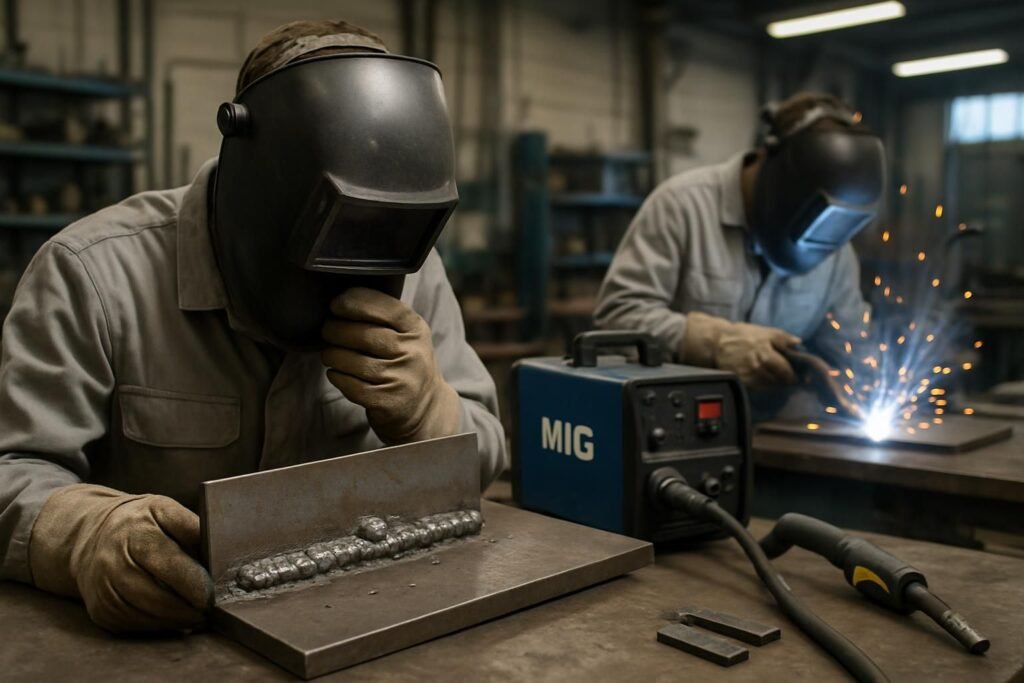
En MIG, « ça colle » désigne trois problèmes différents, avec trois corrections opposées. Si le fil se plante dans la pièce et fait taper la torche, il arrive trop vite pour la tension : baisse la vitesse de fil ou monte la tension. Si le fil reste soudé au tube contact, il arrive trop lentement ou la torche est trop près : monte la vitesse de fil et garde 10 à 15 mm de fil sorti. Si le cordon se pose sur la pièce sans la fondre, c’est un collage à froid : monte la tension et ralentis. Les valeurs de départ selon l’épaisseur sont dans notre tableau de réglage MIG.
Quel collage as-tu ?
| Ce qui se passe | Problème | Correction, dans l’ordre |
|---|---|---|
| Le fil bute dans la pièce, la torche tape, ça crépite fort avec des projections | Trop de fil pour la tension | Baisser la vitesse de fil, ou monter la tension de 1 à 2 V |
| Le fil fond jusqu’à la buse et se soude au tube contact | Pas assez de fil, ou torche trop près | Monter la vitesse de fil, garder 10 à 15 mm de fil sorti, changer le tube contact |
| Le fil se bloque d’un coup dans la torche puis se soude au tube | Fil qui freine : gaine, galets, tube contact usé | Vérifier la gaine, la pression des galets et le diamètre du tube contact |
| Le cordon est bombé et se détache de la pièce une fois froid | Collage à froid : tension trop basse, avance trop rapide | Monter la tension de 1 à 2 V, ralentir, viser les bords |
| Au fil fourré : projections partout, fil qui colle souvent | Polarité inversée | Torche au pôle négatif pour la plupart des fils fourrés sans gaz |
Pourquoi mon fil MIG se plante dans la pièce ?
Le fil MIG se plante dans la pièce quand il arrive plus vite que l’arc ne peut le fondre. Il bute sur le métal, repousse la torche par à-coups et projette des gouttes partout. Deux réglages corrigent : baisser la vitesse de fil, ou monter la tension pour que l’arc fonde le fil plus vite. Sur de l’acier de 2 mm avec du fil de 0,8 mm, pars de 17 à 19 V et 4,5 à 5,5 m/min de vitesse de fil, puis ajuste à l’oreille : un arc bien réglé grésille régulièrement, comme du lard dans une poêle.
Sur un poste synergique, tu ne règles qu’un bouton et le poste ajuste l’autre : si le fil se plante quand même, utilise la correction fine de tension, souvent notée « +/− » ou « arc length ».
Pourquoi le fil se soude au tube contact ?
Le fil se soude au tube contact quand l’arc remonte jusqu’à la torche. Trois causes reviennent : une vitesse de fil trop basse pour la tension, une torche tenue trop près de la pièce (moins de 10 mm de fil sorti), ou un fil qui freine dans la torche. Quand ça arrive, coupe, desserre la buse, retire le tube contact et coupe le fil à la pince ; un tube dont le trou est ovalisé ou bouché de soudure se change, il coûte quelques euros.
Le tube contact doit correspondre au diamètre du fil : 0,8 pour du fil de 0,8 mm, un cran au-dessus pour l’aluminium qui se dilate. Un tube trop large fait sauter le contact électrique, un tube trop serré freine le fil. Les autres causes d’alimentation (gaine, galets, bobine) sont classées dans notre page fil de soudure MIG.
Le fil freine dans la torche : comment vérifier ?
Pour savoir si le fil freine, tire la gâchette torche en l’air, sans souder : le fil doit sortir régulièrement, sans à-coups. Puis pince-le entre deux doigts gantés à la sortie de la buse : il doit continuer à pousser sans patiner aux galets. S’il patine, serre un peu les galets ; s’il s’écrase, desserre. Vérifie aussi que la gorge des galets correspond au fil (en V pour l’acier, en U pour l’alu, moletée pour le fil fourré) et que la gaine n’est pas encrassée ou pliée : une torche en boucle serrée freine le fil.
Pourquoi ma soudure MIG est belle mais ne tient pas ?
Une soudure MIG belle mais qui ne tient pas est un collage à froid : le cordon s’est posé sur les bords sans les fondre. Le MIG le fait plus facilement que l’électrode, surtout en courts-circuits sur de l’acier épais, parce qu’il produit un cordon régulier même quand la fusion est insuffisante. Monte la tension de 1 à 2 V, ralentis, et vérifie avec un essai de casse sur une chute. Le diagnostic complet par type de cassure est dans notre page soudure qui ne tient pas.
Fil fourré qui colle et projette : la polarité
Au fil fourré sans gaz, un fil qui colle et projette beaucoup est souvent branché à l’envers. La plupart des fils fourrés sans gaz se soudent torche au pôle négatif, l’inverse du MIG sous gaz où la torche est au positif. Le fabricant Vector Welding le résume ainsi pour ses postes : sans gaz, pince de masse au plus et torche au moins ; au gaz, l’inverse. Le sens figure aussi sur la bobine, et selon les postes l’inversion se fait par un câble en façade ou sous le capot du dévidoir. Les réglages propres au fil fourré sont dans notre page poste à souder sans gaz.
Quels réglages MIG éviteront que ça colle ?
Les réglages qui évitent le collage partent de l’épaisseur de la pièce. Repères de notre tableau de référence pour l’acier sous argon et CO₂ :
| Épaisseur (mm) | Fil (mm) | Intensité (A) | Tension (V) | Vitesse de fil (m/min) |
|---|---|---|---|---|
| 0,8 à 1 | 0,6 | 30 à 50 | 15 à 17 | 3 à 4 |
| 1,5 à 2 | 0,8 | 60 à 90 | 17 à 19 | 4,5 à 5,5 |
| 3 à 4 | 0,8 à 1,0 | 90 à 130 | 19 à 21 | 5,5 à 7 |
| 5 à 6 | 0,8 à 1,0 | 130 à 170 | 20 à 22 | 7 à 9 |
Garde la torche inclinée de 10 à 15° et 10 à 15 mm de fil sorti. Si ton poste a un réglage de « burn back » (temps de post-fusion du fil), monte-le d’un cran quand le fil reste planté dans le cratère en fin de cordon, baisse-le quand il se soude au tube contact.
FAQ : soudure MIG qui colle
Pourquoi mon fil MIG colle en fin de cordon ?
En fin de cordon, le fil reste planté dans le cratère quand l’arc s’arrête juste après le fil. Si ton poste a un réglage de post-fusion du fil (« burn back »), monte-le légèrement. Sinon, relâche la gâchette d’un geste net en gardant la torche immobile une seconde.
Faut-il changer le tube contact à chaque collage ?
Non. Si le fil se décolle à la pince et que le trou du tube reste rond et propre, garde-le. Change-le quand le trou est ovalisé, bouché de soudure, ou quand le fil y frotte : il coûte quelques euros, garde-en toujours deux ou trois d’avance.
Un fil rouillé peut-il faire coller ?
Oui. Un fil rouillé ou humide passe mal dans la gaine et le tube contact, freine, et finit par se souder au tube. Range la bobine dans un sac fermé quand tu ne soudes pas, et jette les premières spires si elles sont oxydées.
La pince de masse peut-elle faire coller le fil ?
Oui. Une masse mal placée rend l’arc instable : il s’éteint par moments et le fil se plante dans la pièce. Pose la pince sur du métal nu, le plus près possible du joint.
Pourquoi ça colle plus sur l’aluminium ?
Le fil d’aluminium est mou, il freine et se plie dans une gaine acier, puis se soude au tube contact. Il faut une gaine téflon, des galets en U, un tube contact un cran au-dessus du diamètre et une torche courte et droite. Le détail est dans notre guide comment souder l’aluminium.