
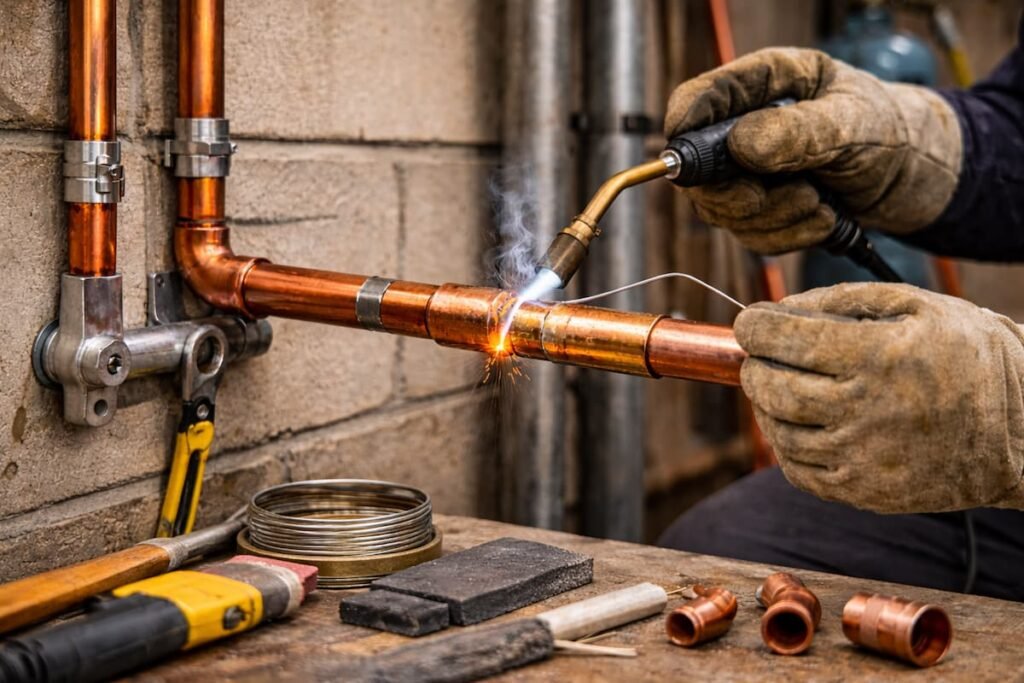
Allier précision, sécurité et robustesse dans la soudure du cuivre, voilà l’enjeu clé des professionnels en 2026. Du poste TIG à la brasure, chaque technique révèle des avantages pour assembler des barres omnibus performantes dans l’industrie électrique ou les systèmes de mobilité. Pour garantir conductivité et fiabilité, la maîtrise de la préparation, le choix pointu du matériel et la compréhension des contraintes métallurgiques deviennent aussi essentiels que le geste. Des innovations comme le soudage laser ou par ultrasons rehaussent encore la qualité, tandis que la brasure, pilier du plombier, évolue avec les exigences modernes. Face aux défis du cuivre, un regard concret, des protocoles tirés du terrain et un diagnostic méthodique font la différence.
Le cuivre exige des techniques de soudure adaptées selon l’épaisseur et l’usage électrique.
Une pureté stricte du cuivre, un nettoyage rigoureux et les bons gaz (argon) sont essentiels.
Le procédé TIG reste la référence polyvalente, mais la brasure et le soudage au laser ont leurs domaines de prédilection.
Détecter porosité, fissures ou oxydation et les corriger rapidement évite les incidents.
Choix des matériaux d’apport spécifique (ERCu, ERCuSi-A) et respect des normes ISO pour des soudures durables.
En plomberie, la distinction entre brasure tendre/forte s’impose pour garantir l’étanchéité des raccords cuivre.
La maintenance du matériel, l’étalonnage et la formation continue sécurisent la qualité sur le long terme.
Techniques avancées pour souder le cuivre : comparaison et spécificités
Soudage TIG du cuivre : fonctionnement, avantages et paramètres clés
Principe de l’arc tungstène et gaz inerte pour la soudure du cuivre
Le soudage TIG (Tungsten Inert Gas) s’impose comme l’une des techniques les plus fiables pour assembler le cuivre. Le principe repose sur la formation d’un arc électrique entre l’électrode en tungstène non fusible et la pièce à souder, le tout sous atmosphère protectrice grâce à un gaz inerte, souvent l’argon. Ce procédé assure une très faible pollution de la zone fondue du cuivre et limite ainsi les inclusions ou autres défauts dangereux pour la conductivité.
L’arc doit rester stable : une longueur excessive mènera à l’oxydation, tandis qu’un arc trop court augmente les risques de collage. Les opérateurs expérimentés recommandent de débuter avec une longueur d’arc égale au diamètre de l’électrode et d’ajuster selon la réactivité du bain. Les projections sont généralement faibles. Le bruit de fonctionnement reste modéré, signe d’une bonne stabilité. Pour ceux qui hésitent entre procédés, cet article compare précisément le TIG au MMA et au MIG.
Choix des électrodes et gaz protecteurs argon et argon-hélium
Le cuivre réagit particulièrement bien avec une électrode tungstène pur (couleur verte) ou légèrement dopée au lanthane, pour éviter la formation d’inclusions. Le diamètre idéal varie selon l’épaisseur du cuivre (généralement entre 1,6 mm et 3,2 mm). Quant au gaz, l’argon pur reste la norme pour la plupart des assemblages, mais le mélange argon-hélium améliore la pénétration pour les épaisseurs supérieures à 6 mm.
Le débit de gaz démarre souvent à 8 L/min : en mettre plus ne protège pas mieux et crée des turbulences qui dégradent la surface. Pour approfondir le choix du matériel, découvre ce comparatif des postes TIG.
Préparation des joints : rainurage en V et préchauffage adapté
Pour une soudure robuste, le cuivre exige un travail préalable minutieux. Les barres dépassant 3 mm méritent un rainurage en V sur toute la longueur du joint, pour bien canaliser le bain et assurer la fusion sur toute l’épaisseur. Un préchauffage autour de 150°C (température mesurable au crayon thermocolor) contribue à homogénéiser la conductivité et à limiter les chocs thermiques qui fragilisent la soudure.
Ce préchauffage se réalise habituellement au four électrique ou à la flamme douce ; la surface doit rester propre et brillante. L’expérience montre que cette étape fait toute la différence sur la résistance et l’absence de fissures à long terme.
Polyvalence du TIG selon épaisseurs fines à moyennes
Le TIG se montre efficace sur des épaisseurs de cuivre comprises entre 1,5 mm et 10 mm. En dessous de 1 mm, le risque de perçage accroît, même à faible courant, tandis qu’au-delà de 12 mm, le préchauffage devient obligatoire pour limiter les déformations. Ce procédé offre une qualité supérieure sur les barres omnibus moyennes, notamment par sa capacité à produire une soudure esthétique et peu sensible à l’oxydation.
Pour les soudeurs en atelier, le TIG s’ajuste facilement à la pose manuelle ou automatique. Son seul frein réel : le temps de préparation et le coût du gaz comparé aux procédés à la flamme.
Soudage au gaz oxyacétylénique : simplicité et limites pour le cuivre
Fonctionnement et sécurité du chalumeau oxyacétylénique pour cuivre
Le soudage du cuivre au chalumeau oxyacétylénique séduit par sa flexibilité et son faible coût en équipements. En réglant la flamme pour obtenir une atmosphère neutre (ni oxydante, ni réductrice), la chauffe reste maîtrisée, idéale pour des assemblages simples et des réparations rapides, par exemple dans la pose de raccords massifs sur site.
La sécurité prime : il est crucial d’utiliser des lunettes filtrantes adaptées, de bien ventiler la zone et de surveiller toute présence de gaz résiduel. Ce mode génère plus de fumées qu’une soudure TIG standard ; attention aux matériaux d’apport, qui doivent être choisis pour limiter les inclusions.
Adaptation du soudage au gaz aux faibles épaisseurs
Ce procédé brille avec les faibles épaisseurs, entre 1 mm et 3 mm de cuivre. Le contrôle de la température s’obtient en jouant sur la distance de la flamme et la rapidité du geste. Les soudeurs débutants observent vite le piège du surchauffage, qui conduit au perçage des tubes fins.
Pour compenser, la technique consiste à débuter sur une extrémité du joint puis à progresser par petits apports, le métal d’apport déposant une mince couche à chaque passage. Cette méthode est détaillée parmi d’autres sur les techniques essentielles pour souder le cuivre avec précision.
Précautions nécessaires liées à la température et risques associés
Travailler à la flamme élève rapidement la température de surface à plus de 1000°C, seuil critique pour la formation d’oxydes sur le cuivre. Sans flux adapté, l’oxydation devient visible à l’œil nu, sous forme de zones brunâtres ou noircies.
Le refroidissement ne doit jamais être trop brusque : un jet d’eau ou une exposition directe au vent fragilisent la soudure et provoquent des fissures internes. L’usage d’un flux CJ301 aide à éviter cette oxydation et à conserver une surface lisse.
Accessibilité et qualité de soudure pour applications simples
Un avantage clé du soudage au gaz réside dans l’absence de câblage ou d’électronique complexe. Les interventions deviennent mobiles, accessibles sur chantiers hors secteur électrique. Le chalumeau offre une qualité suffisante pour les raccords de plomberie ou les coffrets basse tension, là où l’exigence de conductivité maximale n’est pas prioritaire.
La simplicité d’usage ne doit pas éluder les précautions contre les projections ardentes et contre les risques d’incendie liés à l’échauffement localisé sur des matériaux isolants adjacents.
Soudage par ultrasons et laser : innovations pour soudures précises
Soudage par ultrasons : avantages de l’absence de chaleur et rapidité
Le soudage du cuivre par ultrasons n’utilise ni flamme ni arc électrique : ce sont les vibrations mécaniques à très haute fréquence (20 à 40 kHz) qui génèrent l’énergie nécessaire à la fusion superficielle. Le résultat : une soudure quasi sans échauffement ni déformation. Cette technique accélère la production en série et garantit une constance appréciée en électronique ou pour les connecteurs de mobilité électrique.
Son efficacité repose sur la propreté des surfaces et la pression d’application. Cette méthode permet de travailler sur des barres fines sans risque de perçage ni dénaturation de la conductivité.
Son usage optimal pour barres fines en production industrielle
Le soudage par ultrasons s’est développé dans les lignes automatisées, notamment pour les batteries et la connectique. Les épaisseurs de cuivre recommandées s’étendent généralement de 0,2 à 3 mm. Ce procédé reste toutefois réservé aux productions industrielles où l’investissement initial se justifie par des gains de rendement colossaux.
Pour le bricoleur ou l’atelier artisanal, les équipements restent onéreux et peu accessibles en dehors de chaînes automatisées.
Soudage au laser : précision extrême et faible apport thermique
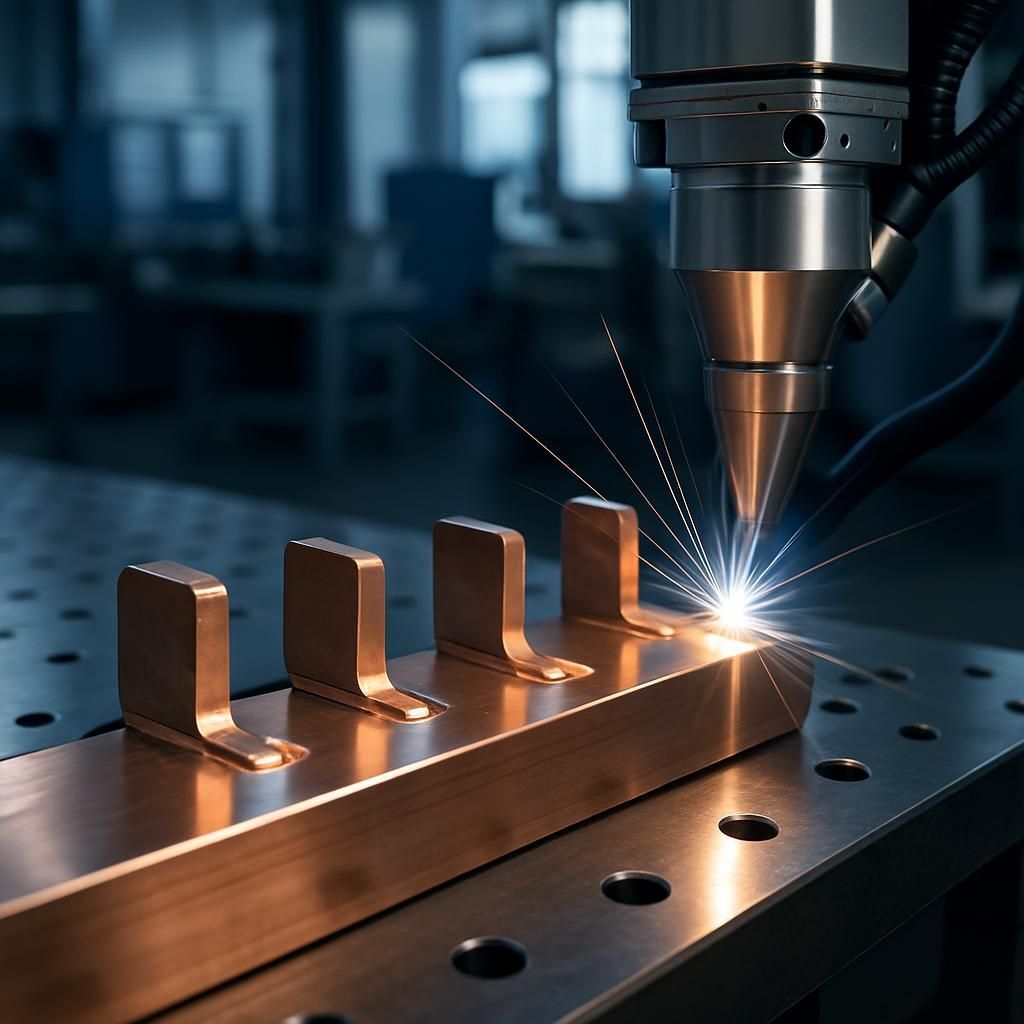
La technologie laser gagne du terrain sur le cuivre pour sa capacité à offrir une précision irréprochable, avec un faible apport thermique et des vitesses de soudure très élevées. Idéal pour les sections moyennes à fines, le laser génère un cordon net, avec très peu de zone affectée thermiquement.
Les réglages pointus permettent de cibler la fusion juste en surface ou en profondeur, en optimisant la puissance du faisceau selon l’épaisseur de la pièce, à l’instar des réglages recommandés sur les postes à souder inverter.
Contraintes de sécurité, coûts et applications complexes
L’utilisation du soudage laser requiert une protection accrue pour l’opérateur (lunettes adaptées, espace sécurisé), sans compter le coût initial élevé de l’installation. Les applications couvrent surtout la fabrication de composants embarqués pour l’automobile ou la mobilité électrique, où chaque joint de cuivre doit répondre à des normes élevées de fiabilité.
Malgré le coût, ce choix technique offre une répétabilité et une robustesse difficilement égalées dans les autres procédés, surtout sur le marché moderne des véhicules électriques en 2026.
Matériel et préparation indispensables pour souder efficacement le cuivre
Sélection rigoureuse des matériaux de base et d’apport pour cuivre
Importance du cuivre pur OFHC et fil HS201 pour la soudure
Pour réussir une soudure robuste et durable, le choix du cuivre de base marque la première étape essentielle. Les alliages exotiques compliquent la fusion et compromettent la conductivité. Le cuivre pur OFHC (Oxygen-Free High Conductivity) domine le marché grâce à sa pureté (<99,95%), idéale pour les barres omnibus et réseaux électriques. En fil de métal d’apport pour l’assemblage, le référentiel HS201 reste le standard, garantissant homogénéité et fusion nette.
Ne pas négliger la documentation technique du fournisseur, toujours vérifier le taux d’oxygène annoncé, et s’inspirer des recommandations listées dans l’article sur les compatibilités de métaux à souder.
Choix adapté des baguettes ERCu et ERCuSi-A selon usage
Pour le TIG, les baguettes ERCu conviennent à la majorité des joints de cuivre pur ou faiblement allié. Les ERCuSi-A, contenant un alliage cuivre-silicium, servent pour les applications où une résistance mécanique supérieure est exigée, comme les barres soumises à vibration ou à contrainte. On veillera à la compatibilité avec le mode d’usage, un facteur qui influence la qualité finale du cordon et sa durée de vie.
Le diamètre des baguettes se choisit selon l’épaisseur des pièces. Pour en savoir plus sur les consommables adaptés, consulte cette sélection d’accessoires TIG.
Utilisation du gaz argon pour protéger la zone de soudure
Le gaz argon agit tel un bouclier, privant le cuivre de contact avec l’air chaud, et donc, limitant la formation d’oxydes indésirables. L’argon pur est recommandé, car il ne réagit pas avec les métaux ni à température élevée. En soudure industrielle, un débit maîtrisé (8 à 12 L/min) stabilise l’arc et offre un bain clair, sans projections.
Certains ateliers industriels préfèrent un mélange argon-hélium, notamment pour les très fortes épaisseurs, car l’hélium améliore la pénétration et accélère la solidification de la soudure.
Flux CJ301 : prévention de l’oxydation et amélioration de qualité
Le flux CJ301, pâte ou poudre, joue un rôle discret mais déterminant : il crée un film protecteur au niveau de la fusion, empêche la reprise d’oxygène à forte température, et favorise la migration correcte du métal d’apport. Sa pose doit rester homogène, ni en excès ni en pointillé, pour éviter des inclusions ou mauvaises liaisons au refroidissement.
Après soudage, son élimination soigneuse (brosse métallique, solvant doux) améliore la finition et la durabilité électrique du joint. Sur le terrain, on observe que cette étape permet de prévenir les rechutes d’oxydation ou de corrosion après plusieurs années.
Préparation technique des surfaces et joints avant soudage cuivre
Nettoyage rigoureux éliminant huiles, oxydes et graisses
La réussite d’une soudure de cuivre commence par l’élimination systématique des débris. Un passage à la brosse métallique puis au solvant (acétone) retire toutes traces d’huile, de graisse ou de corrosion de surface. L’oxydation apparaît souvent sous forme de teinte pastel ou noircie : elle nuit à la prise du métal d’apport et accroît la porosité.
On retrouve des conseils pratiques sur la préparation dans cet article pour souder propre et sur la bonne préparation des pièces.
Biseautage des barres cuivre en fonction de l’épaisseur
Sur les barres omnibus de plus de 2 mm, une préparation en V, de 60 à 70°, favorise la pénétration du métal d’apport en profondeur. Le biseautage peut se réaliser au disque à lamelles ou à la lime douce pour des résultats plus réguliers, en particulier en atelier.
🛠️ Biseautage à la lime : adapté pour petites barres et raccords.
🔥 Meuleuse ou disque : pour les barres de largeur supérieure à 10 mm.
Application homogène du flux pour une soudure optimale
Avant même de chauffer le métal, l’application du flux CJ301 s’effectue au pinceau sur toute la zone à souder, y compris sur la face interne pour les raccords emboîtés. Trop ou trop peu de flux diminue l’adhésion du bain et accroît les défauts internes. Un dépôt régulier, aspect laiteux ou pâteux, assure la propreté de la future soudure.
Contrôle des surfaces préparées pour assurer adhérence parfaite
Un simple test visuel permet de détecter la bonne préparation : le cuivre doit rebriller et ne plus présenter de taches sombres ou graisseuses. À défaut, reprendre nettoyage et brossage. Avant soudure, positionner chaque élément sans contrainte excessive pour éviter tout déplacement lors de la chauffe.
Guide pratique complet pour réaliser un soudage TIG parfait sur cuivre
Préparation et assemblage des barres omnibus en cuivre
Étapes de nettoyage et assemblage sécurisé des joints
Après la coupe et le biseautage du cuivre, chaque face destinée à la soudure reçoit un nettoyage méticuleux, jusqu’à l’obtention d’un brillant net. La moindre trace d’huile ou de dépôt nuit à l’accrochage du métal d’apport. Les barres s’assemblent à plat ou en angle, sécurisées par des pinces de maintien ou des équerres.
Ce maintien évite tout affaissement lié à la dilatation ou à la traction lors de la solidification. Sur chantier, attention à ne pas comprimer la zone du bain, ce qui créerait des points durs susceptibles de fissurer au refroidissement.
Usage de supports pour éviter affaissements pendant soudure
Le cuivre chauffe vite et ramollit avant la fusion complète, surtout sur des sections supérieures à 8 mm. L’emploi de supports métalliques, plaques réfractaires ou simples taquets ajustés, évite les déformations dues au poids de la pièce. Cette précaution s’avère indispensable dès que la longueur du joint dépasse 20 cm.
Avec le TIG, la stabilité de la pièce influence directement la régularité du cordon obtenu.
Installation et réglage précis du poste de soudage TIG
L’installation commence par la fixation du câble masse, toujours sur une zone décapée du cuivre. Un mauvais contact se traduit par un arc instable et des interruptions de courant. Le choix du poste TIG dépend de l’épaisseur, de la fréquence de travail et du niveau de finition attendu. Ceux qui hésitent entre différents modèles peuvent trouver des références sur ce comparatif des meilleurs postes à souder professionnels.
Fais contrôler régulièrement ton poste, surtout en atelier partagé ou si ton réseau électrique subit de fréquentes variations de tension.
Sélection de l’électrode tungstène et débit de gaz argon
L’électrode tungstène (généralement Ø 2,4 mm pour une épaisseur de 4 à 6 mm de cuivre) s’affûte en pointe longue pour favoriser la stabilité de l’arc, tout en gardant une zone non contaminée. La connectique du flex assure la continuité du refroidissement par gaz argon, ce dernier devant être purifié avant utilisation pour éviter toute condensation dans le circuit.
Le débit de gaz commence autour de 8 L/min mais s’adapte si l’environnement comporte du vent ou des perturbations d’air.
Paramètres et méthodes pour un soudage TIG réussi sur cuivre
Réglage du courant, vitesse de soudure et longueur d’arc optimaux
Le courant de soudage se règle classiquement à 35-45 A par mm d’épaisseur de cuivre. La vitesse du geste doit permettre un bain de fusion régulier, sans retrait brutal de la soudure. Une longueur d’arc trop grande favorise l’oxydation, tandis qu’un contact trop serré fait des zones mates ou tachées.
En cas de doute ou pour valider le point de départ, cet outil choix peut aider à sélectionner le poste adapté.
Technique d’échelonnement par points pour une soudure homogène
La progression par points, dite “échelonnement”, consiste à déposer plusieurs points de soudure légers sur toute la longueur avant de remplir le joint en continu. Cela évite les déformations et les fissures. Cette stratégie s’emploie fréquemment sur les barres de grande longueur ou d’épaisseur irrégulière.
La pratique recommande d’enchaîner les points à intervalles réguliers, puis d’ajuster le remplissage en plusieurs passes si l’épaisseur le justifie.
Maîtrise de l’arc, métal d’apport et direction du mouvement
La gestion de l’arc TIG se fait à main levée, avec une introduction progressive du métal d’apport jusqu’à obtention d’un bain cohérent. La direction du mouvement doit privilégier le sens opposé au flux d’air pour préserver le gaz de protection.
L’oreille et l’œil guident le soudeur : un bruit crépitant, un bain instable ou des taches grisâtres signalent un problème d’arc ou de protection gazeuse. Corrige ton geste ou nettoie la pointe si besoin.
Nettoyage post-soudure pour éliminer oxydes et résidus
Après chaque cordon, la brosse métallique ou la brosse laiton permet de retirer flux résiduel et oxydes. Un simple passage au chiffon sec confirme la bonne adhésion. Pour des finitions électriques ou des barres visibles, un léger polissage peut être appliqué. Ce dernier geste influe directement sur la longévité de la soudure.
Paramètre 🔧 | Réglage recommandé | Effet physique observé |
|---|---|---|
Courant (A) | 35-45 A/mm | Bain stable, fusion homogène |
Débit argon | 8 à 12 L/min | Protection douce, pas de porosité |
Vitesse | Constante, <4 cm/s | Pas de surépaisseur, bain net |
Electrode | Ø 2,4 mm (TIG) | Arc fin, direction précise |
Contrôle qualité et bonnes pratiques pour garantir des soudures durables en cuivre
Techniques de préchauffage adaptées pour éviter fissures et déformations
Préparation thermique électrique ou par flamme pour homogénéisation
Le préchauffage stabilise la température de toute la pièce de cuivre, limitant ainsi les écarts thermiques à l’origine des zones fragiles. Une plaque chauffante ou un simple chalumeau réglé en flamme douce permet d’atteindre progressivement 120 à 180°C, avant toute autre intervention.
Cette étape s’avère incontournable pour les fortes sections mais utile aussi sur petites barres, car elle améliore l’homogénéité du bain et réduit la tension résiduelle après soudure.
Optimisation des paramètres de soudage pour une qualité maximale
Qu’il s’agisse de l’intensité, du choix de l’électrode ou de la vitesse, chaque réglage influe sur la solidité du joint. Les paramètres optimaux diffèrent selon le matériel : un inverter assure une stabilité du courant supérieure à un transformateur classique. Adapter ces valeurs en fonction du ressenti (bain, bruit, projections) élève la qualité du résultat.
📏 Intensité stable = bain uniforme
❄️ Réglage gaz précis = protection maximale
⚠️ Geste mesuré = moins de défauts
Utilisation stricte du gaz argon pour protection efficace
Seul un flux continu d’argon tient l’oxygène à distance. Une coupure, une mauvaise buse ou une fuite annule aussitôt la protection et donne des cordons oxydés, grisâtres et cassants. Contrôle régulièrement le débit, le raccord de la bouteille et l’absence de fuite.
Certains s’équiperont d’alarmes sur grands volumes, particulièrement dans les ateliers de production où la répétabilité est critique.
Respect des normes ISO 13919-2 en contrôle qualité
La conformité aux normes internationales, dont la ISO 13919-2, encadre la qualité des assemblages en cuivre destinés à des réseaux électriques ou des installations critiques. Contrôle visuel, mesures de porosité, essais électriques et documentation du process forment un ensemble d’obligations pour garantir traçabilité et sécurité.
Du côté atelier, une simple check-list à chaque soudure structure non seulement le contrôle mais rassure l’équipe sur la reprise en cas de défaut détecté.
Procédures d’inspection visuelle, essais non destructifs et tests électriques
Méthodes d’inspection rigoureuses post-soudage cuivre
Après chaque opération, l’inspection visuelle porte sur la régularité du cordon, l’absence de zones foncées ou creusées, et la continuité de la fusion. Le reflet du cuivre indique le succès du bain : pas de points mats ni de coloration suspecte.
Application des tests non destructifs pour détecter défauts internes
Pour valider la solidité des soudures sans les détruire, on applique les ultrasons, la radiographie ou la magnétoscopie. Ces contrôles révèlent fissures, inclusions ou soufflures cachées. Les procédés industriels imposent ces vérifications sur les applications à haute tension ou les systèmes embarqués.
Tableau de contrôle type :
Méthode 🧐 | But | Indicateur de défaut |
|---|---|---|
Inspection visuelle | Apparence du cordon | Zones mates, porosité |
Test ultrason | Détecter fissures profondes | Signal affaibli/anormal |
Essai électrique | Continuité/conductivité | Résistance trop élevée |
Essais électriques pour valider continuité et performance
La mesure de la résistance du joint (<0,2 μOhm/cm) garantit l’absence de défaut. Ce test, mené avec un micro-ohmmètre, s’impose pour tout réseau à forte intensité. S’il y a doute, une reprise locale s’impose pour maximiser la sécurité fonctionnelle.
Standardisation des protocoles et étalonnage régulier des équipements
L’uniformisation des étapes (préparation, soudure, contrôle) réduit le risque d’erreur humaine. L’étalonnage régulier des postes, contrôleurs de gaz, micro-ohmmètres et équipements de sécurité favorise la répétabilité et la sécurité à long terme, en particulier sur les sites industriels.
Diagnostic des défauts fréquents et solutions de dépannage en soudure cuivre
Identification des défauts typiques : porosité, fissures, oxydation
Causes principales liées à impuretés, surchauffe et vibrations
La porosité naît souvent de résidus graisseux ou d’oxydes restés sur le cuivre. Une surchauffe ou un arc trop long favorise, quant à elle, la formation de fissures, particulièrement sur des barres massives. Enfin, les vibrations pendant la solidification peuvent fendre la soudure ou générer une mauvaise migration du métal d’apport.
Techniques pour corriger défauts et améliorer conductivité
Le plus efficace reste de reprendre le nettoyage, de réduire la longueur d’arc et d’ajuster la vitesse de soudage. En cas de porosité persistante, un léger meulage et une soudure de reprise par passes étagées restaurent la compacité. Pour les applications électriques, l’application d’une pâte conductrice certifiée améliore ponctuellement la conductivité d’un joint imparfait.
Pour aller plus loin sur ces sujets, voir ce guide : Problèmes courants en soudure TIG.
Importance du cuivre pur et nettoyage intensif
Plus le cuivre de base est pur, plus la fréquence des défauts chute. Un métal d’apport de qualité, une élimination totale des polluants et une maintenance stricte réduisent les réparations futures. Il s’agit d’un principe valable aussi bien dans l’industrie que pour le particulier exigeant.
Réparations efficaces et application de pâtes conductrices
Quand le défaut n’entraîne pas de risque mécanique sévère, l’usage d’une pâte conductrice homologuée peut restaurer temporairement la performance électrique (plus d’infos sur les accessoires ici). En cas de fissure majeure, préférer la reprise complète après diagnostic de la cause initiale.
Difficultés mécaniques et maintenance de l’équipement de soudage cuivre
Challenges liés au formage des barres et solutions outillage
Le pliage ou l’ajustage manuel des barres de cuivre se heurte à leurs propriétés mécaniques : le métal, malléable à chaud, résiste au formage à froid au-delà d’une certaine section. Utiliser des cintreuses calibrées ou des presses hydrauliques prévient tout amorçage de fissure.
Dans l’atelier, l’outillage précis reste clé (étaux plans, cisailles ajustées) et l’entretien régulier prolonge leur efficacité.
Entretien préventif indispensable des postes et accessoires
La maintenance des postes TIG ou chalumeau accroît la durée de vie des équipements et maintient la performance. Vidange des gaz, nettoyage des torches, vérification de la connectique : autant de gestes indispensables. Une panne de flex ou une électrode usée fausse les paramètres dès la première soudure.
Spécificités de l’étamage et impacts sur durabilité
Sur certaines installations (coffrets, raccords massifs), l’étamage — dépôt d’une couche fine d’étain sur le cuivre — améliore la résistance à la corrosion et facilite la soudure électrique. Cette opération nécessite toutefois cuivre propre, flux spécifique, et maîtrise de la température pour éviter la surchauffe du raccord.
Recommandations pour inspection rigoureuse et formation continue
Un diagnostic régulier, inspection par checklist, et remise à niveau technique annuelle gardent le niveau de qualité élevé. Cela concerne autant la soudure à l’arc que par chalumeau ou brasure. Mise à jour sur les nouvelles normes ou procédés (par exemple, le soudage par résistance pour cuivre) s’impose à tout responsable d’atelier soucieux de fiabilité.
Brasure des tubes en cuivre en plomberie : savoir-faire et conseils experts
Distinction entre soudure et brasure pour les tubes cuivre
Brasure tendre : fil étain, basse température et torche propane
La brasure tendre intervient sur les installations sanitaires classiques : on assemble les tubes de cuivre sans les fusionner, contrairement à la soudure. Le métal d’apport — fil d’étain/argent — fond à faible température (=> 250°C) et s’infiltre par capillarité. Utilisée avec une torche propane, cette méthode évite toute déformation du tube.
Le choix du décapant adéquat améliore la mouillabilité. Ce point fait l’objet d’un comparatif détaillé sur comment souder une tôle fine sans percer.
Brasure forte : chalumeau oxyacétylénique et alliages cuivre-phosphore
Pour les réseaux de chauffage, la brasure forte sollicite un chalumeau oxyacétylénique et des baguettes cuivre-phosphore (>600°C). Le raccord devient alors aussi solide que le tube lui-même. Il faut maîtriser le point de fusion du métal d’apport pour éviter tout dommage au cuivre.
Cette technique garantit une résistance et une étanchéité indispensables sur circuits d’eau chaude ou installation gaz. Attention au réglage de la flamme et à la répartition de la chaleur.
Préparation minutieuse des surfaces : ponçage et décapant adapté
Le secret d’une brasure réussie réside dans le ponçage des tubes cuivre et raccord jusqu’à retrouver un bel aspect brillant. On passe ensuite un décapant spécifique à la brasure tendre ou forte. Toute trace d’ancienne soudure ou d’oxydation rabattra la soudure sur le pourtour, sans pénétrer au cœur du joint.
Rôle du chauffage du raccord versus métal d’apport pour étanchéité
On évite de chauffer le fil lui-même. C’est le raccord qu’il faut porter à la température de fusion désirée, ce qui permet au métal d’apport de migrer, d’adhérer parfaitement et d’assurer l’étanchéité. Ce réflexe, souvent négligé par les débutants, signe la différence entre fuite et brasure imperméable même en pression.
Erreurs à éviter et optimisation des résultats en brasure cuivre plomberie
Risques liés à chauffe excessive et températures mal contrôlées
Trop chauffer ouvre la voie à la carbonisation du décapant, à la formation d’oxydes et, parfois, à la contamination interne du tube, synonyme de fuite future. Il faut adapter la flamme — petite, stable — et agir avec méthode.
Importance du choix adéquat du flux pour liaison durable
Le flux doit correspondre au métal d’apport et à l’usage (eau potable, chauffage, gaz). Un flux mal choisi mouille mal ou, pire, laisse des résidus qui peuvent migrer et boucher la canalisation. Préfère les produits prévus pour la plomberie cuivre, en suivant les notices des fabricants.
Techniques pour obtenir une brasure esthétique et résistante
Brasure à l’étain ou au cuivre-phosphore : la clé est d’appliquer le métal d’apport par légères touches, en surveillant la capillarité et l’aspect brillant du cordon. On évite de charger un côté au détriment de l’autre, source de faiblesse. Nettoyer immédiatement l’excédent et polir la bande occupe la dernière étape.
Conseils pratiques pour maîtriser la torche et le déroulement
Un mouvement circulaire autour du tube, flamme à 45°, permet de chauffer le cuivre uniformément. Avancer lentement, surveiller la brillance du bain, et appliquer le fil dès que la température est atteinte. Terminer par un nettoyage rapide et une inspection visuelle.
Quelle technique privilégier pour la soudure du cuivre en faible épaisseur ?
Le procédé TIG (arc tungstène sous gaz inerte) demeure la référence pour les faibles épaisseurs. Il offre un excellent contrôle thermique, une faible porosité et une esthétique supérieure. La brasure tendre peut également convenir pour les installations sanitaires.
Comment éviter la porosité et l’oxydation lors de la soudure du cuivre ?
Un nettoyage rigoureux et un métal d’apport désoxydé, adapté au cuivre, limitent fortement la porosité. Garde un débit d’argon constant pour tenir l’oxygène à distance pendant la fusion.
Faut-il impérativement utiliser un gaz de protection pour souder le cuivre ?
Oui, pour les procédés à l’arc (TIG surtout), l’argon est indispensable pour protéger le bain de fusion de l’oxydation. Seule la brasure à la flamme peut se dispenser de gaz inerte, mais exige un flux et un contrôle précis de la température.
Quels sont les défauts les plus fréquents rencontrés lors de la soudure du cuivre ?
La porosité, les fissures dues à la surchauffe, l’oxydation superficielle et les déformations mécaniques figurent parmi les défauts les plus courants. Un diagnostic méthodique, basé sur l’expérience terrain, et des correctifs ciblés en viennent à bout rapidement.
En plomberie, pourquoi la brasure du cuivre nécessite-t-elle une préparation minutieuse ?
Parce que la moindre impureté ou oxydation empêche le métal d’apport d’adhérer, cause des fuites et nuit à la durabilité des réseaux. D’où l’importance du ponçage, du choix de décapant et du contrôle strict de la température du raccord, clé d’une brasure réussie.