
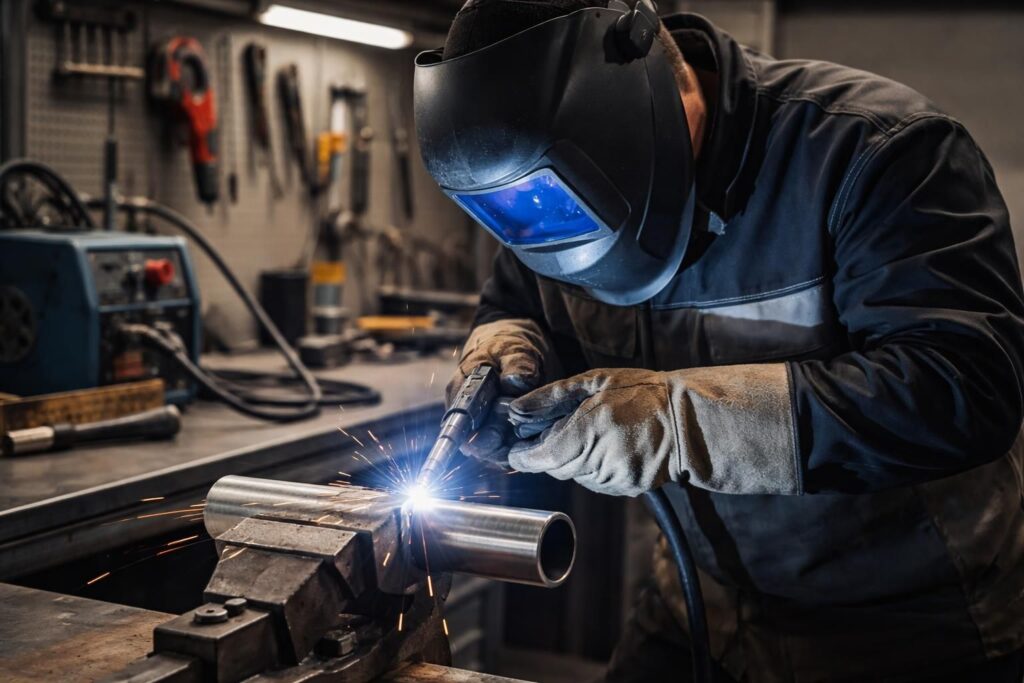
Maîtriser la soudure d’un tube en acier nécessite bien plus que simplement chauffer le métal jusqu’à fusion. Les professionnels et bricoleurs sérieux savent qu’un travail précis repose sur une préparation méticuleuse de la surface, un choix judicieux du procédé de soudage et un contrôle rigoureux des paramètres du poste à souder. En 2026, la polyvalence des techniques de soudage permet d’adapter au mieux son approche selon l’épaisseur du tube, la nature de l’acier, et les contraintes du chantier. Qu’il s’agisse d’assemblages en atelier ou de travaux en extérieur, la qualité de la jointure conditionne la solidité et la durabilité des structures achevées.
La sécurité joue également un rôle primordial dans cette discipline technique. Porter des équipements adaptés, assurer une bonne ventilation et respecter les règles d’entretien des consommables évite de tomber dans les pièges fréquents, tels que la porosité, la fissuration ou la contamination du bain de soudure. Cet article fournit des conseils pragmatiques, débutants et professionnels y trouveront des repères pour réussir leurs joints sans improvisation dangereuse ni perte de matière.
Enfin, la propreté du tube en acier avant et pendant le soudage demeure une clé incontournable. En combinant une préparation soigneuse de la surface avec un réglage de départ fiable du poste à souder, on minimise les erreurs et on obtient un cordon net, solide et conforme aux exigences mécaniques. Les astuces et les techniques exposées ici visent à rendre accessible et efficace cette étape essentielle du travail sur tubes métalliques.
En bref : les essentiels pour bien souder un tube en acier :
- 🛠️ Préparation rigoureuse : Nettoyer, dégraisser et biseauter pour assurer une bonne pénétration et une adhérence optimale.
- ⚙️ Choix du procédé de soudage adapté : MIG/MAG, TIG ou MMA selon épaisseur, position et qualité requises.
- 🔧 Réglages fiables du poste à souder (intensité, vitesse du fil, débit de gaz) avec plans d’ajustement simples.
- 🦺 Respect des consignes de sécurité pour prévenir risques électriques, thermique et inhalation de fumées.
- 🧰 Matériel et consommables adaptés : qualité et état des électrodes, fils, buses, filtres et torches.
Préparer un tube en acier : fondation indispensable à une soudure propre et solide
La réussite d’une soudure commence bien avant le premier arc électrique. La préparation de la surface du tube en acier est l’étape la plus souvent négligée, pourtant capitale. Une surface propre, exempte de toute contamination, garantit un bain de soudure stable, une fusion homogène et réduit drastiquement les risques de défauts comme la porosité ou les inclusions de saletés.
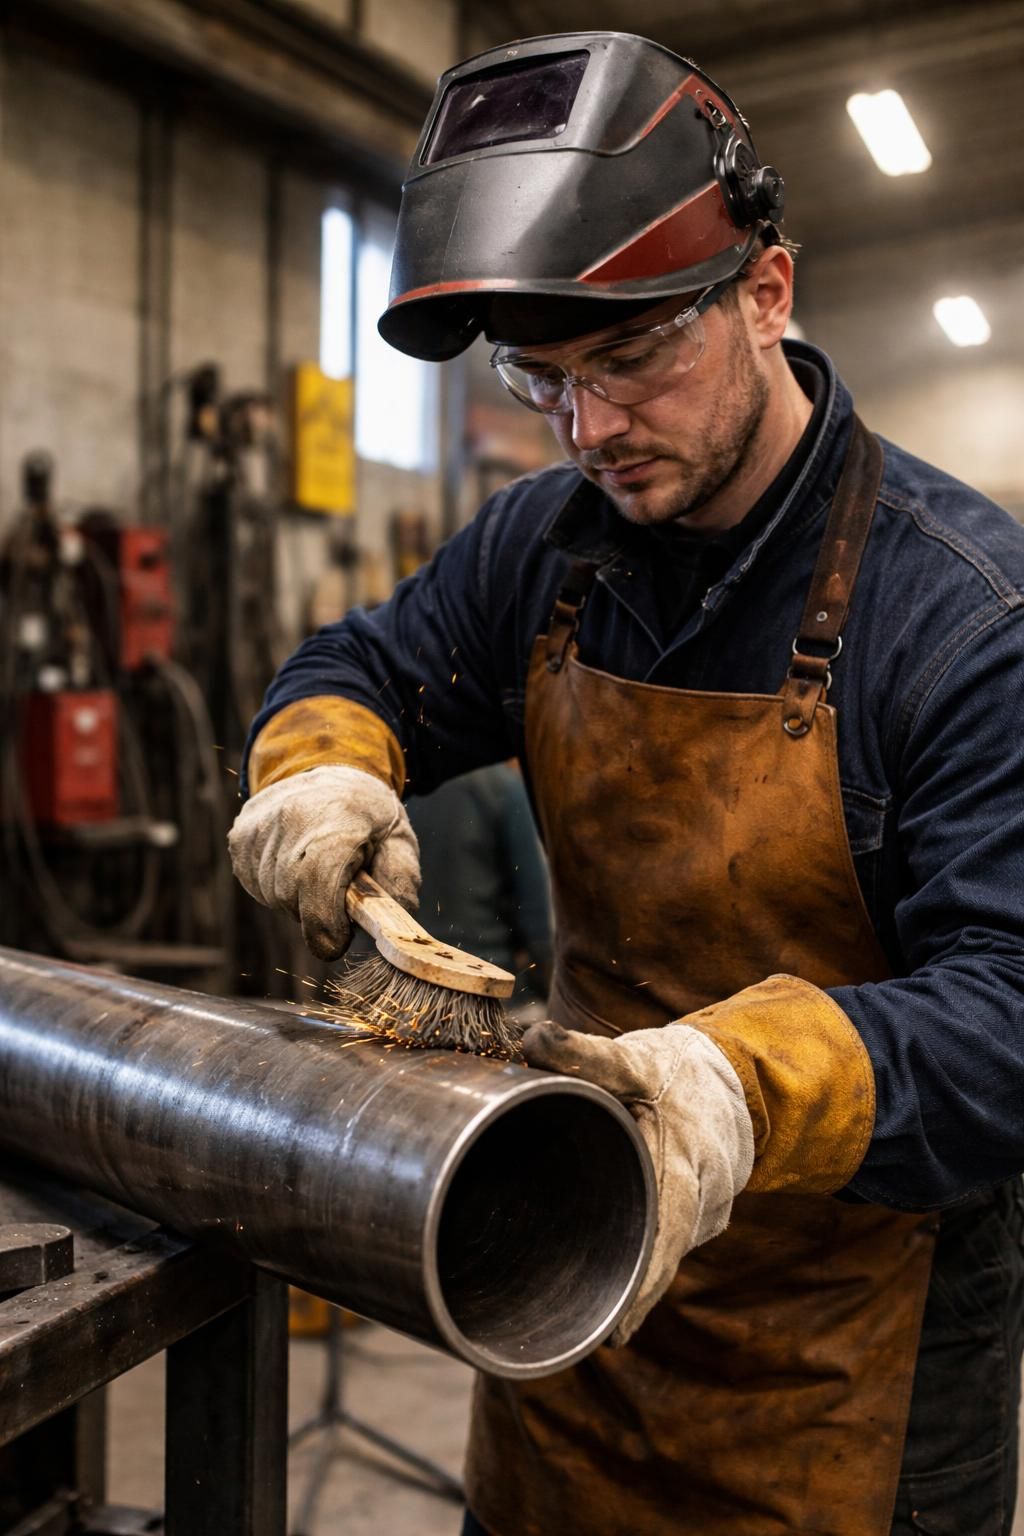
Le nettoyage doit se faire à l’aide d’une brosse métallique ou d’une meuleuse équipée d’un disque abrasif pour éliminer calamine, rouille, peinture, huile et graisse. Toute trace persistante peut générer un cordon fragile, voire un arc instable. Selon l’usage et la nature du tube, un dégraissage chimique peut compléter ce nettoyage mécanique. L’objectif est de laisser le métal base apparent, brillant, et rugueux au toucher pour une meilleure accroche.
Le biseautage des extrémités est souvent indispensable, notamment pour des tubes d’épaisseur supérieure à 3 mm. Cette technique consiste à tailler un angle sur le bord du tube afin de permettre au cordon de pénétrer correctement. Un biseau à 30-37° facilite la fusion et évite des défauts importants dans la zone de chauffe. Il est conseillé de vérifier le bon alignement des pièces à assembler à l’aide de serre-joints et de contrôler l’espacement entre les tubes (généralement 1,5 à 3 mm) pour garantir une soudure uniforme, qui ne créera pas de contraintes mécaniques postérieures.
Un bon réglage de la masse est un autre point clé. Une mauvaise connexion de la pince masse peut engendrer un arc tremblant, une mauvaise conduction et ainsi nuire à la qualité de la jointure. Le contact doit être solide, proche de la zone de soudage et nettoyé (sans peinture ni oxydation). Cette étape simple évite bien des complications en atelier ou sur chantier.
Enfin, la supervision de la propreté ambiante autour du poste à souder participe à la qualité du travail. La présence de poussières métalliques, de chiffons imbibés d’huile ou de solvants inflammables est à proscrire formellement. Ces éléments ne nuisent pas seulement à la soudure mais peuvent présenter un réel danger d’incendie ou d’explosion lors du chauffage intense.
Techniques de soudage adaptées aux tubes en acier : choisir la méthode pour un travail précis
Différentes méthodes de soudage s’adaptent aux tubes en acier selon leur épaisseur, leur utilisation et l’environnement. Les trois procédés les plus couramment recommandés pour garantir qualité et solidité sont le MIG/MAG, le TIG, et le soudage à l’électrode enrobée (MMA).
Soudage MIG/MAG : efficacité et rapidité pour des tubes d’épaisseur faible à moyenne
Le MIG/MAG repose sur un poste à souder alimentant en continu un fil métallique, associé à un gaz protecteur (souvent 75 % argon / 25 % CO₂). Cette méthode assure un bain de soudure protégé des contaminations atmosphériques, permettant un contrôle stable pour des cordons nets et peu de projections. Très prisé sur chantier pour sa rapidité, ce procédé peut cependant être sensible au vent et nécessite une bonne maîtrise du débit de gaz et de la vitesse d’avance du fil.
Le réglage initial conseillé commence avec une intensité adaptée à l’épaisseur du tube (par exemple environ 120-160 A pour 3-6 mm), une tension stable et un débit de gaz entre 10 et 15 l/min. Une vitesse régulière limite le collage et la porosité. Si le fil colle, la vitesse est sans doute trop basse ou le réglage d’intensité insuffisant. À l’inverse, un bain trop liquide signale un excès de courant.
Soudage TIG : la précision pour des tubes fins et des finitions soignées
La soudure TIG utilise une électrode tungstène non consommable et un gaz inerte (argon pur) pour un contrôle de l’arc très fin. Cette technique excelle pour les tubes en acier inoxydable ou acier carbone de faible épaisseur, où le travail précis et la propreté du cordon sont cruciaux, notamment pour des applications esthétiques ou des assemblages soumis à de fortes exigences mécaniques. Le TIG demande plus de pratique et une préparation parfaite, mais le résultat en vaut la peine avec un cordon homogène et une pénétration maîtrisée.
Le réglage du poste TIG dépend du diamètre de l’électrode, de l’épaisseur du tube et de la polarité choisie. Un départ classique pour un tube de 2-4 mm est autour de 80-100 A, mais ce paramètre s’affine à l’usage. La manipulation du poste et du chalumeau (torche) est primordiale, car une vitesse trop élevée ou un angle mal appliqué peuvent générer des défauts difficiles à corriger. Le réglage précis du poste TIG est donc la clé pour réussir ce type de soudure avec des tubes acier ronds.
Soudage à l’électrode enrobée (MMA) : polyvalence et simplicité pour tubes épais ou en extérieur
Le soudage MMA utilise une électrode consommable protégée par un enrobage qui génère un gaz de protection lors de la fusion. Ce procédé convivial et robuste s’adapte aux conditions difficiles, notamment sur chantier, où le soudage à l’abri du vent est impossible. Il est particulièrement recommandé pour les tubes en acier de forte épaisseur sans préparation complexe.
Il nécessite cependant un contrôle attentif de la technique : un arc stable, une vitesse de déplacement régulière et une bonne maîtrise du chauffage pour éviter fissures et perçage. L’intensité de départ à régler peut être estimée via la règle simple « 1 A par mm d’électrode ». Par exemple, une électrode de 3,2 mm s’utilise autour de 90-110 A pour souder un tube acier de 3-5 mm. Les réglages peuvent être affinés selon la qualité du cordon obtenu.
Tableau comparatif des procédés de soudage
| Procédé 🔧 | Avantages ⭐ | Inconvénients ⚠️ | Applications courantes 🏭 |
|---|---|---|---|
| MIG/MAG | Rapide, peu de projections, cordons propres | Sensible au vent, nécessite gaz et réglages précis | Tubes fins à moyens, chantiers et ateliers |
| TIG | Précis, contrôle fin, fini esthétique | Moins rapide, exigeant en technique | Tubes fins, acier inoxydable, applications critiques |
| MMA | Simple, robuste, portable sans gaz | Plus de projections, arc moins stable | Tubes épais, extérieur, réparations |
Réglages du poste à souder : équilibre entre performance et sécurité
Le poste à souder n’est efficace que si ses réglages correspondent à la configuration du tube en acier et au processus de soudage choisi. Une première étape sûre consiste à consulter les recommandations constructeur ou des guides techniques fiables, puis à ajuster sur le terrain en fonction des signaux visuels et sonores de l’arc et du bain.
Les repères clés pour juger un réglage correct :
- 👀 Aspect du cordon : doit être régulier, sans trous ni aspérités, avec une pénétration visible mais sans perçage.
- 👂 Son de l’arc : un sifflement stable et doux, signe d’un arc bien réglé.
- ✋ Sensation thermique : la zone de chauffe doit être uniforme, ni trop chaude (risque d’affaiblissement) ni insuffisante (mauvaise fusion).
En MIG/MAG, par exemple, un courant trop élevé provoque des éclaboussures abondantes et un bain trop liquide, alors qu’un courant trop faible entraîne collage et cordon irrégulier. En TIG, un mouvement maladroit ou un arc trop court génère des soudures collées ou poreuses. La maîtrise vient en testant, en observant et en corrigeant progressivement.
Pense aussi à l’entretien du poste : nettoie régulièrement la buse de la torche, vérifie l’état des électrodes et des câbles. C’est ce qui garde des résultats réguliers et évite les pannes. Tu peux approfondir ces bonnes pratiques dans mon guide sur l’entretien de la buse de torche MIG.
Astuce pour réussir une soudure : travailler dans un environnement propre et sécurisé
Un point souvent sous-estimé est l’importance de l’ergonomie et des conditions de travail autour de la soudure des tubes acier. Une zone encombrée, poussiéreuse ou mal ventilée favorise les erreurs et les accidents. En 2026, les outils de protection sont plus performants, mais c’est la méthode qui demeure essentielle pour la sûreté.
La protection individuelle comprend un casque avec filtre ajustable, des gants de soudure adaptés en cuir, une tenue ignifugée et des chaussures de sécurité renforcées. La ventilation est capitale pour évacuer les fumées et éviter l’accumulation de gaz toxiques.
Un autre levier d’amélioration porte sur la gestion du travail en hauteur ou dans des endroits confinés. Pour souder un tube en position verticale ou overhead, le réglage doit intégrer la gravité qui modifie la pénétration et la tenue du bain de fusion. La vitesse d’avancement doit être modulée pour éviter bavures et perçage, ce qui demande un geste précis et du contrôle, compétences qui se développent progressivement.
Enfin, la maîtrise des températures autour du travail est nécessaire pour éviter le durcissement excessif du métal (risques de fissuration). Le préchauffage ou, au contraire, le refroidissement maîtrisé, deviennent parfois incontournables sur des tubes épais ou soumises à de fortes contraintes.
Pour approfondir la préparation et les bases d’une soudure propre sur tube, tu peux consulter des ressources fiables comme les étapes pour souder un tube rond en acier.
Liste des conseils pratiques pour un soudage réussi d’un tube en acier
- 🔍 Inspecter régulièrement le poste à souder et les consommables avant chaque utilisation.
- 🧼 Nettoyer rigoureusement la surface du tube à souder, sans oublier le biseautage pour les pièces épaisses.
- 🎯 Départ avec un réglage simple adapté à l’épaisseur, en ajustant courant et vitesse au fil des essais.
- ⚠️ Maintenir une bonne connexion de masse, nettoyer ou changer les pinces si nécessaire.
- 💨 Utiliser un débit de gaz stable en MIG/MAG et s’assurer de l’absence de fuites sur la bouteille.
- 👷 Porter tout l’équipement de sécurité complet, casque, gants, lunettes et vêtements adaptés.
- 🛑 Arrêter immédiatement le soudage en cas de fumées anormales ou arc instable, et diagnostiquer.
- 🔄 Nettoyer et contrôler les cordons de soudure entre les passes pour un travail net et durable.
Ces bonnes pratiques augmentent sensiblement les chances d’obtenir une jointure durable, résistante et propre sur tube acier. L’apprentissage passe aussi par l’expérimentation contrôlée pour comprendre et sentir l’effet de chaque réglage.
Quelles techniques de soudage privilégier pour un tube en acier fin ?
Le soudage TIG est particulièrement recommandé pour les tubes en acier fin grâce à sa précision et à la qualité de ses soudures, tandis que le MIG/MAG est adapté pour des tubes de faible à moyenne épaisseur, offrant rapidité et efficacité. Le choix dépend aussi du contexte d’utilisation et des résultats attendus.
Comment préparer la surface d’un tube en acier avant soudage ?
Il faut d’abord éliminer toute trace de rouille, graisse, peinture ou calamine avec une brosse métallique ou une meuleuse. Ensuite, il est utile de biseauter les extrémités des tubes d’épaisseur moyenne à élevée pour faciliter la pénétration de la soudure. Un nettoyage rigoureux garantit la qualité du joint.
Quels risques de sécurité sont associés au soudage de tubes en acier ?
Les principaux risques proviennent des projections, des brûlures thermiques, des chocs électriques et de l’inhalation de fumées métalliques toxiques. Il est indispensable de porter un casque de soudage adapté, des gants, une tenue ignifugée et d’assurer une bonne ventilation de la zone de travail.
Pourquoi vérifier le réglage du poste à souder est-il crucial ?
Un réglage incorrect peut entraîner un cordon de soudure fragile, des projections excessives, un arc instable et même des trous dans la pièce. Ajuster le courant, la vitesse de fil ou la tension en fonction des signaux visuels et sonores observés permet d’obtenir des joints fiables et durables.
Le soudage MIG est-il adapté à une utilisation en extérieur ?
Le soudage MIG nécessite un gaz protecteur qui peut être dispersé par le vent, ce qui compromet la qualité de la soudure. Pour une utilisation en extérieur, il est préférable d’opter pour le soudage à l’arc en bâton ou par flux (FCAW) qui sont moins sensibles aux conditions atmosphériques.